Yoghurtfermenteringsproduksjonslinje Factory
-- Stabil og pålitelig produsent --
Produktoversikt
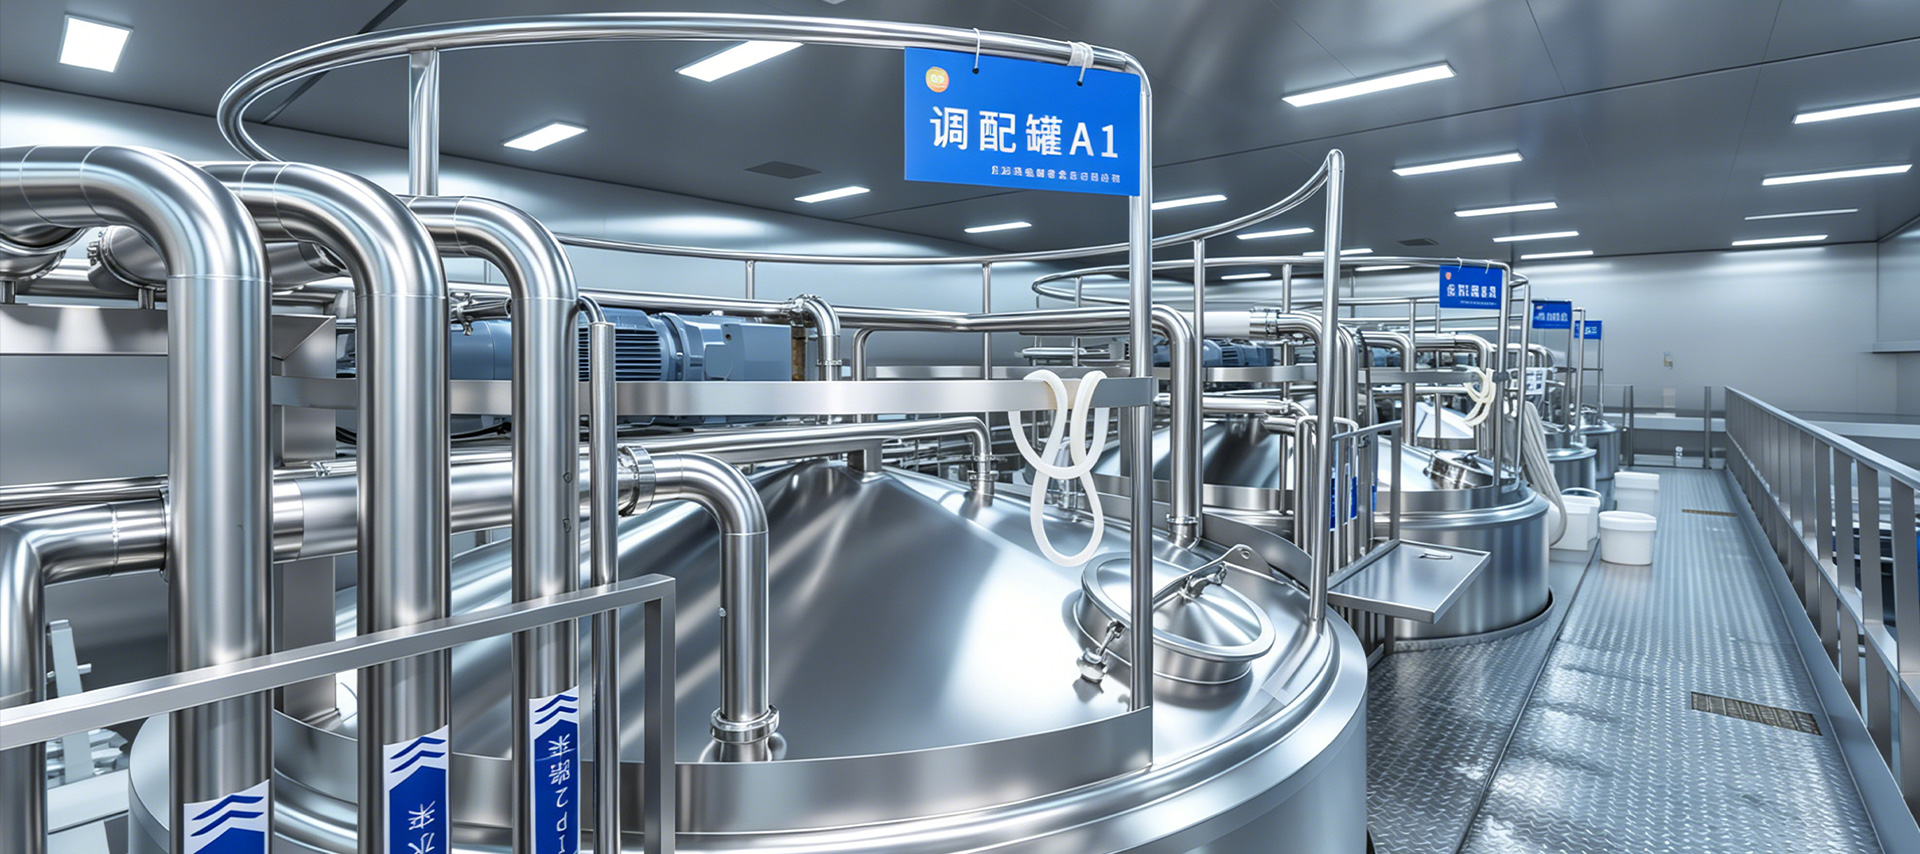
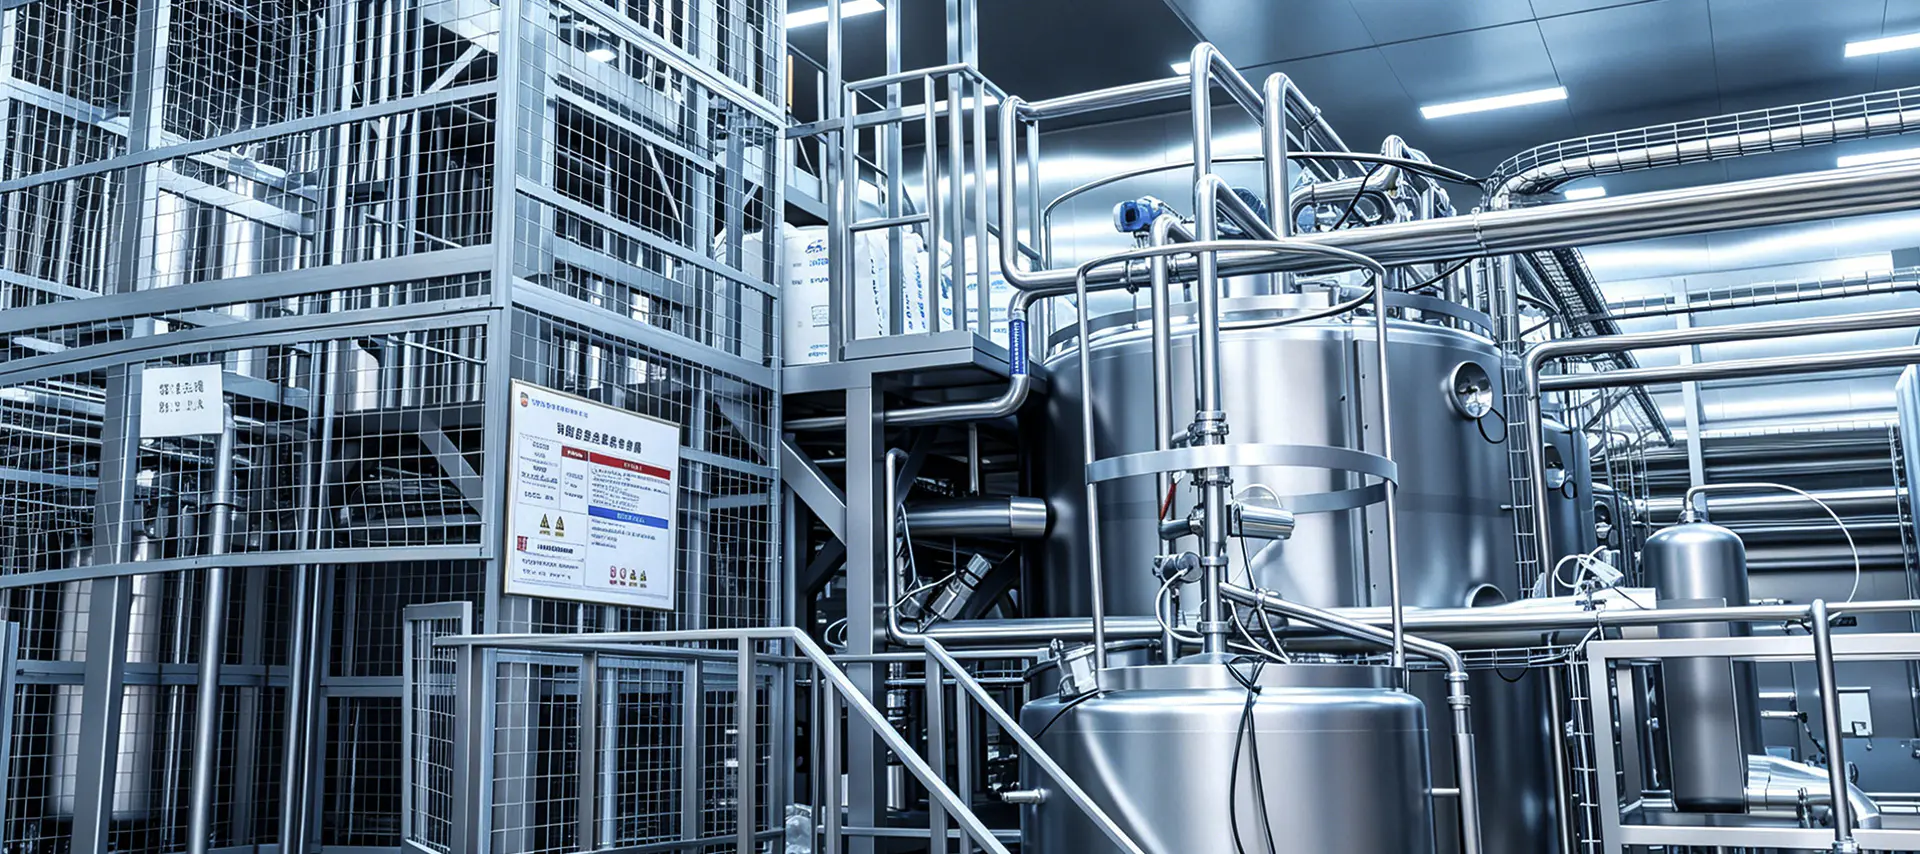
Vår produksjonslinje for yoghurtgjæring er en fullprosess, automatisert løsning for produksjon av sett yoghurt, rørt yoghurt, gresk yoghurt og smaksatte probiotiske drikker. Fra mottak av rå melk og pasteurisering gjennom presis temperaturkontrollert gjæring, rask avkjøling, smakstilsetning og hygienisk fylling, er linjen konstruert for å levere konsistent tekstur, stabil surhet og aktivt probiotikatall i hver batch. Bygget av matvarekvalitet SS 316L og kontrollert av PLC-automatisering, oppfyller linjen GMP, CE og ISO 9001-standarder, og kan konfigureres for kapasiteter fra små håndverksmeierier til storskala industriyoghurtprodusenter som produserer titusenvis av liter per dag.
Enkeltmaskiner
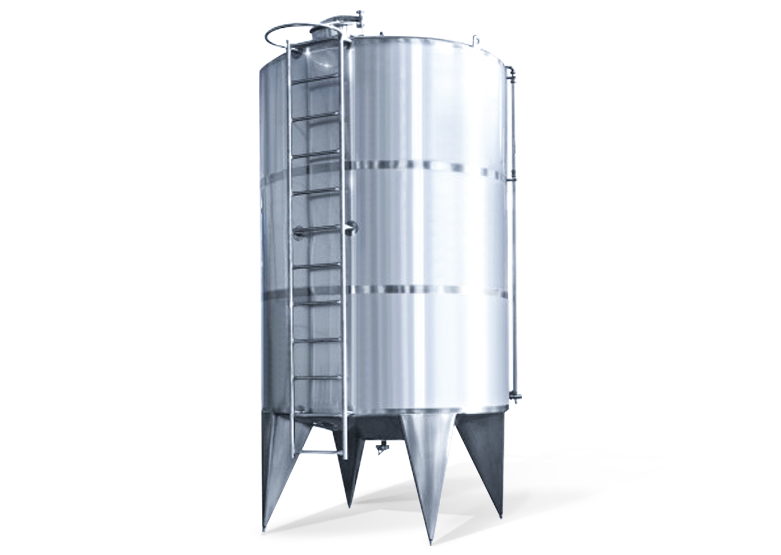
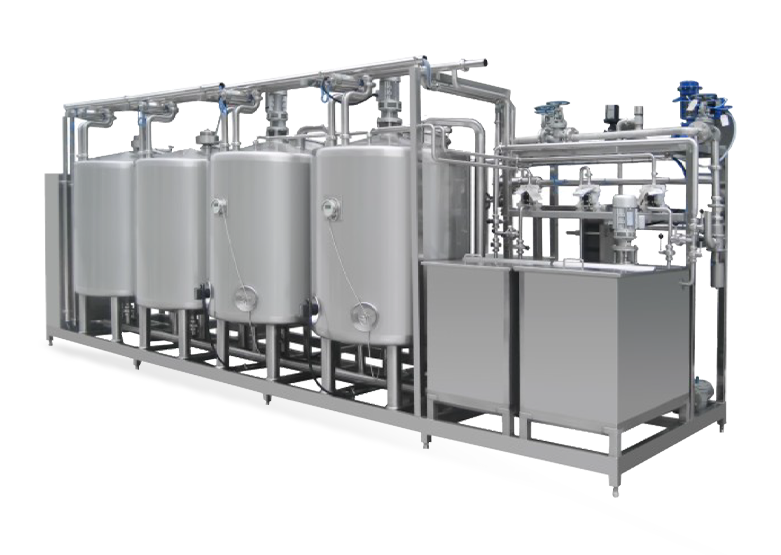
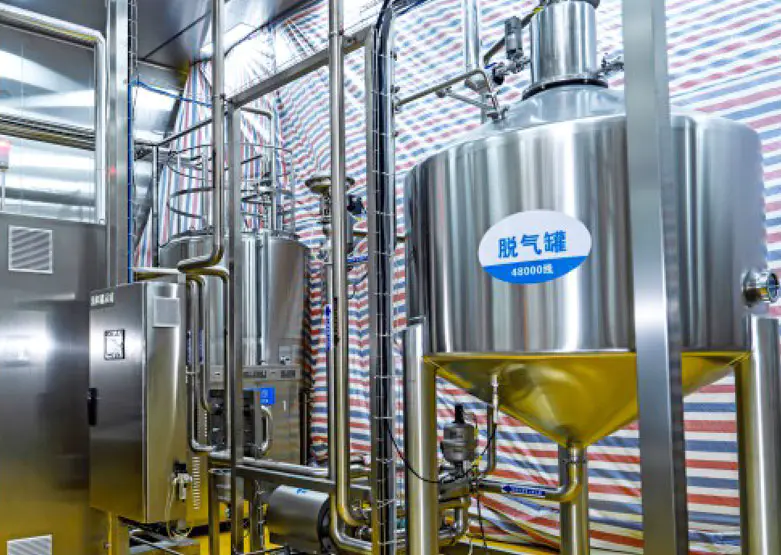
Teknisk spesifikasjonsark
| Parameter | Detalj |
|---|---|
| Behandlingskapasitet | 500 L/t – 20 000 L/t (batch eller kontinuerlig) |
| Pasteuriseringstemperatur | 85–95 °C, holder 15–30 minutter (myseproteindenaturering for gelstruktur) |
| Homogeniseringstrykk | 150–200 bar (to-trinns) |
| Fermenteringstemperatur | 40–45°C, kontrollert til 0,5°C i tanker med kappe |
| Fermenteringstid | 4–8 timer (sett yoghurt); 3–5 timer (rørt, tankgjæring) |
| Starterkultur | L. bulgaricus S. thermophilus (standard); ekstra probiotiske stammer valgfritt |
| Post-gjæring avkjøling | Rask avkjøling til 4–8°C for å stoppe mikrobiell aktivitet |
| Gjæringstankmateriale | SS 316L, helmantlet med isolasjon; CIP-klar |
| Gjeldende produkter | Sett yoghurt, rørt yoghurt, gresk yoghurt, smaksatt yoghurt, probiotiske drikker |
| Sertifisering | CE, ISO 9001, GMP-kompatibel |
Nøkkelfunksjoner
- Gjæringstanker med presisjonskappe opprettholder gjæringstemperaturen innenfor 0,5 °C, og sikrer konsistent surhetsutvikling, gelstruktur og antall aktive probiotiske stoffer i hver batch.
- Høyere pasteuriseringstemperatur (85–95°C) denaturerer myseproteiner for å forbedre yoghurtkroppen, redusere synerese (myseseparasjon) og forlenge produktets holdbarhet – en nøkkelprosessforskjell fra standard melkepasteurisering.
- Sterilt startkulturdoseringssystem injiserer målte mengder levende bakteriekulturer direkte i avkjølt melk under aseptiske forhold, forhindrer kontaminering og sikrer stabil kulturytelse batch etter batch.
- Ettergjæring av fruktmater og smakstilsetningssystem legger til fruktpreparater, sukkersiruper og naturlige smaker på linje før fylling, og støtter et bredt utvalg av smaksatte yoghurt-SKUer fra en enkelt linje.
- Modulær konfigurasjon støtter både fast yoghurt (gjæring i sluttemballasje) og rørt yoghurt (tankgjæring før fylling) på samme baseplattform.
Prosessflyt
- Mottak og lagring av rå melk: Rå melk er kvalitetstestet ved ankomst, filtrert for å fjerne urenheter og avkjølt til 4°C i SS 316L isolerte lagertanker. Innholdet av melketørrstoffer er bekreftet til å være på eller over 11,2 % - minimumet som kreves for en fast, stabil yoghurtgelstruktur.
- Standardisering og ingrediensblanding: Fett- og proteinnivåer er standardisert til oppskriftsmål. Ytterligere skummetmelkpulver, sukker, stabilisatorer (pektin, stivelse) og prebiotiske fibre løses opp og blandes inn i melkebasen under kontrollert omrøring.
- Homogenisering: Melk forvarmes til 60°C og homogeniseres ved 150–200 bar gjennom en to-trinns høytrykkshomogenisator for å bryte fettkuler, skape en jevn jevn base og forhindre kremseparasjon under den forlengede gjæringsperioden.
- Høytemperaturpasteurisering: Melk varmes opp til 85–95°C og holdes i 15–30 minutter. Denne forhøyede temperaturen ødelegger ikke bare ødeleggende organismer, men denaturerer også myseproteiner - et kritisk trinn som forbedrer yoghurtkroppen betydelig, reduserer synerese (myseseparasjon) og øker viskositeten.
- Avkjøling og inokulering: Pasteurisert melk avkjøles til 42–45°C og levende startkulturer (Lactobacillus bulgaricus og Streptococcus thermophilus, pluss valgfrie probiotiske stammer) doseres aseptisk inn i den avkjølte melken via et kalibrert sterilt doseringssystem.
- Fermentering: Inokulert melk oppbevares i kappede rustfrie gjæringstanker ved 42 °C i 4–8 timer. Inline pH-sensorer overvåker forsuringskurven; gjæringen stanses ved avkjøling når mål-pH på 4,2–4,6 er nådd.
- Avkjøling, smakstilsetning og fylling: Fermentert yoghurt kjøles raskt ned til 4–8°C for å låse tekstur og probiotisk aktivitet. Fruktpreparater, smaker eller søtningsmidler tilsettes via et inline-doseringssystem før produktet fylles i kopper, flasker eller poser under hygieniske forhold.
Konkurransemessige fordeler
- Konsekvent probiotisk aktivitet: Nøyaktig gjæringstemperaturkontroll innen 0,5°C og rask kjølelås etter gjæring i aktive probiotiske tellinger batch etter batch, støtter funksjonelle helsepåstander og oppfyller etikettdeklarerte CFU-krav gjennom hele produktets holdbarhet.
- Fleksibilitet for multi-yoghurt: Setyoghurt, rørt yoghurt, drikkeyoghurt, gresk (anstrengt) yoghurt og smaksatte probiotiske drikker kan alle produseres på samme plattform ved å bytte mellom forhåndslagrede PLC-oppskriftsprogrammer – maksimere SKU-bredden fra en enkelt kapitalinvestering.
- Redusert synerese: Kombinasjonen av optimalisert homogeniseringstrykk og høytemperaturpasteurisering (85–95°C) reduserer myseseparasjonen betydelig i det ferdige produktet, og gir en konsekvent tykk, jevn tekstur som forlenger hyllens appell og reduserer forbrukerklager.
- Rask smaks- og fruktintegrering: Den innebygde fruktmateren og presisjonsflavordoseringssystemet eliminerer manuell batching, reduserer krysskontamineringsrisiko og muliggjør rask overgang mellom forskjellige smakstilsatte SKUer - fra vanlig yoghurt til jordbær-, blåbær- eller mangovarianter - på under 30 minutter.
- Lavt arbeidskrav: Full PLS-automatisering med automatisk CIP reduserer det totale kvalifiserte arbeidsbehovet til en eller to operatører per skift, noe som reduserer produksjonskostnadene per liter betydelig sammenlignet med semi-manuelle meieriforedlingsanlegg.