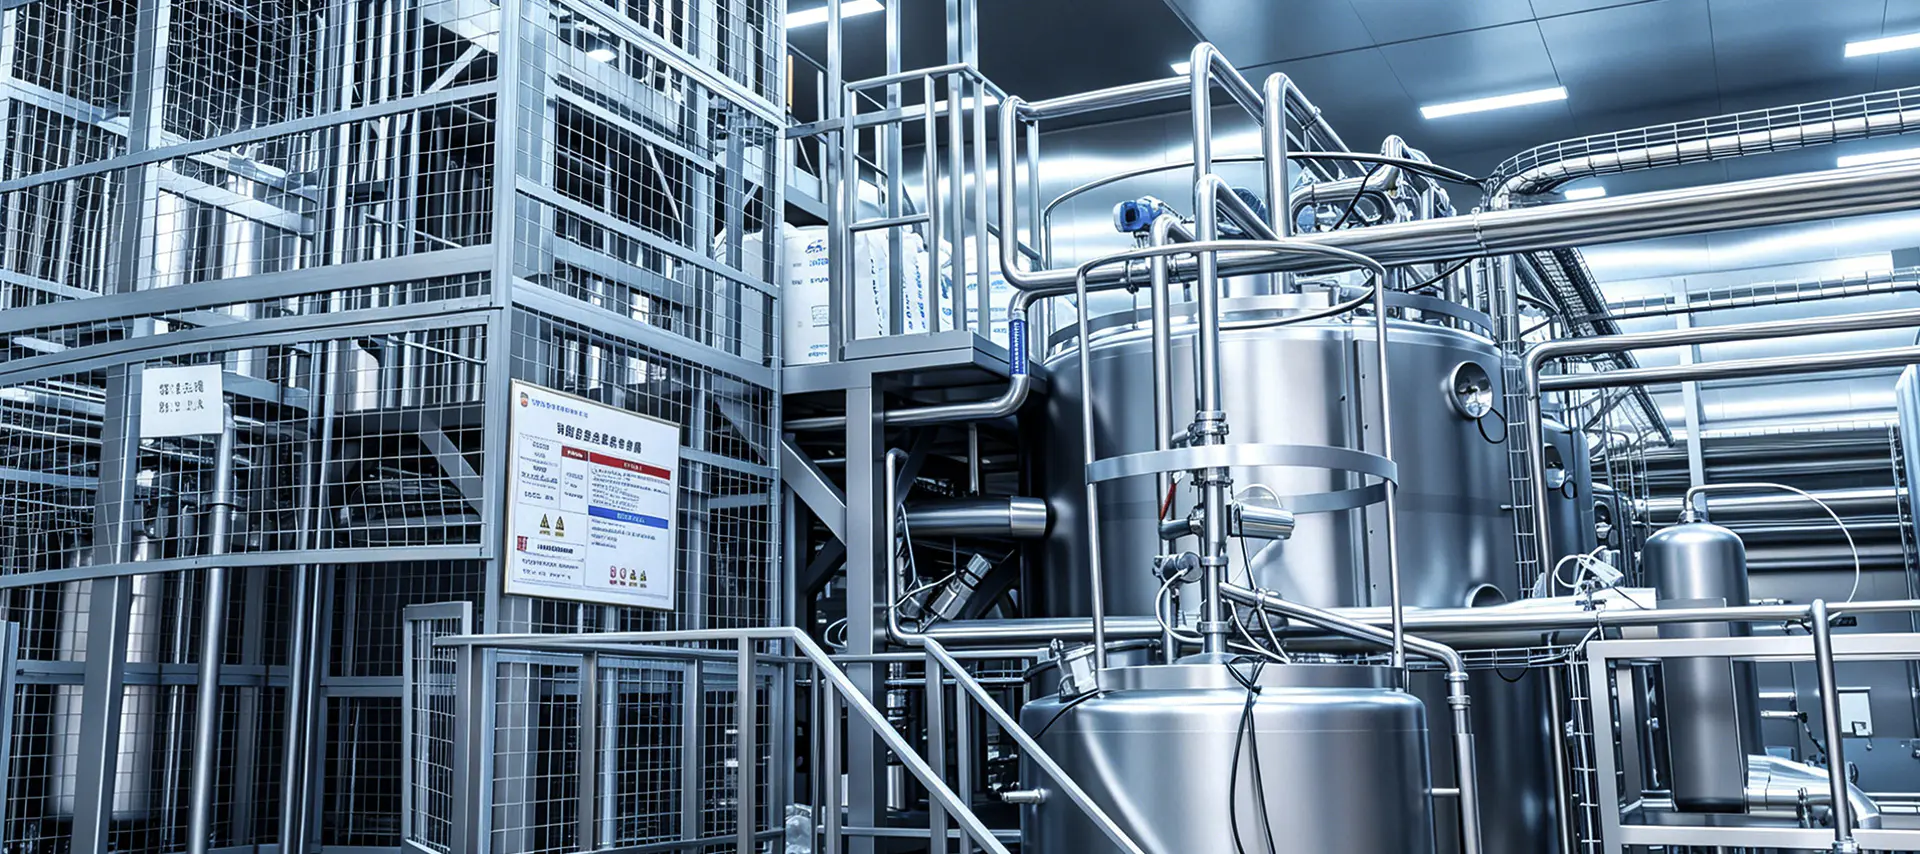
Et meierianlegg som planlegger en pasteurisert melkelinje på 10 000 L/t står overfor en beslutning som ser enkel ut på papiret: Varm opp rå melk til 72 °C, hold den i 15 sekunder, avkjøl den og fyll den. I praksis er pasteurisatoren bare like pålitelig som lagrings-, klarings-, standardiserings-, homogeniserings-, fyllings- og rengjøringssystemene for råmelk som er koblet til den. En pasteurisert melkeproduksjonslinje forstås derfor best som én kontinuerlig hygienisk flyt, ikke en enkelt maskin.
Konklusjonen som er viktig for kjøpere er denne: holdbarhet, mattrygghet og smak bestemmes før melken når pasteurisatoren og igjen etter at den forlater holderøret . Rå melk med høyt bakterietall vil forkorte holdbarheten selv om pasteurisatoren går perfekt. Fylling i et ikke-hygienisk miljø vil forurense et fullstendig pasteurisert produkt. Rengjøringsfeil vil angre alt i løpet av noen få produksjonskjøringer. Så linjen bør vurderes som et system, fra tankmottak til pakket produkt.
Hver pasteurisert melkeproduksjonslinje er bygget rundt en validert kombinasjon av tid og temperatur. Den vanligste referansen i internasjonal meieripraksis er 72 °C i 15 sekunder , kjent som high-temperatur short-time (HTST) pasteurisering. Denne behandlingen ødelegger vegetative patogener som Salmonella, Listeria og E. coli, samtidig som den kun forårsaker begrenset skade på melkens ernæringsmessige og sensoriske kvalitet.
| Metode | Temperatur | Holde tid | Typisk bruk |
|---|---|---|---|
| LTLT (batch) | 63 °C | 30 min | Små eller håndverksmessige volumer |
| HTST | 72 °C | 15 s | Standard flytende melk i de fleste planter |
| Høyere varme kortere tid | 89 °C | 1,0 s | Forlenget holdbarhet under kjøling |
| UHT | 135–150 °C | 2–5 sek | Omgivelsesstabil melk |
Holdetiden er like viktig som temperaturen. I en HTST-linje må holderøret være langt nok til å holde hver partikkel med melk ved 72 °C i minst 15 sekunder ved maksimal designstrømningshastighet. En strømningsavledningsventil nedstrøms holderøret sender automatisk undervarmet melk tilbake til balansetanken. Temperatursensorer, registreringsinstrumenter og avledningsventiler er derfor ikke valgfritt tilbehør; de er sikkerhetsryggraden i linjen. Verifikasjon gjøres normalt med fosfatasetesten, fordi enzymet alkalisk fosfatase er inaktivert under pasteuriseringsforhold.
En standardlinje kan deles inn i klargjøring, varmebehandling, fylling og rengjøring. Hvert trinn bruker utstyr valgt for kapasitet, produktegenskaper og hygienekrav.
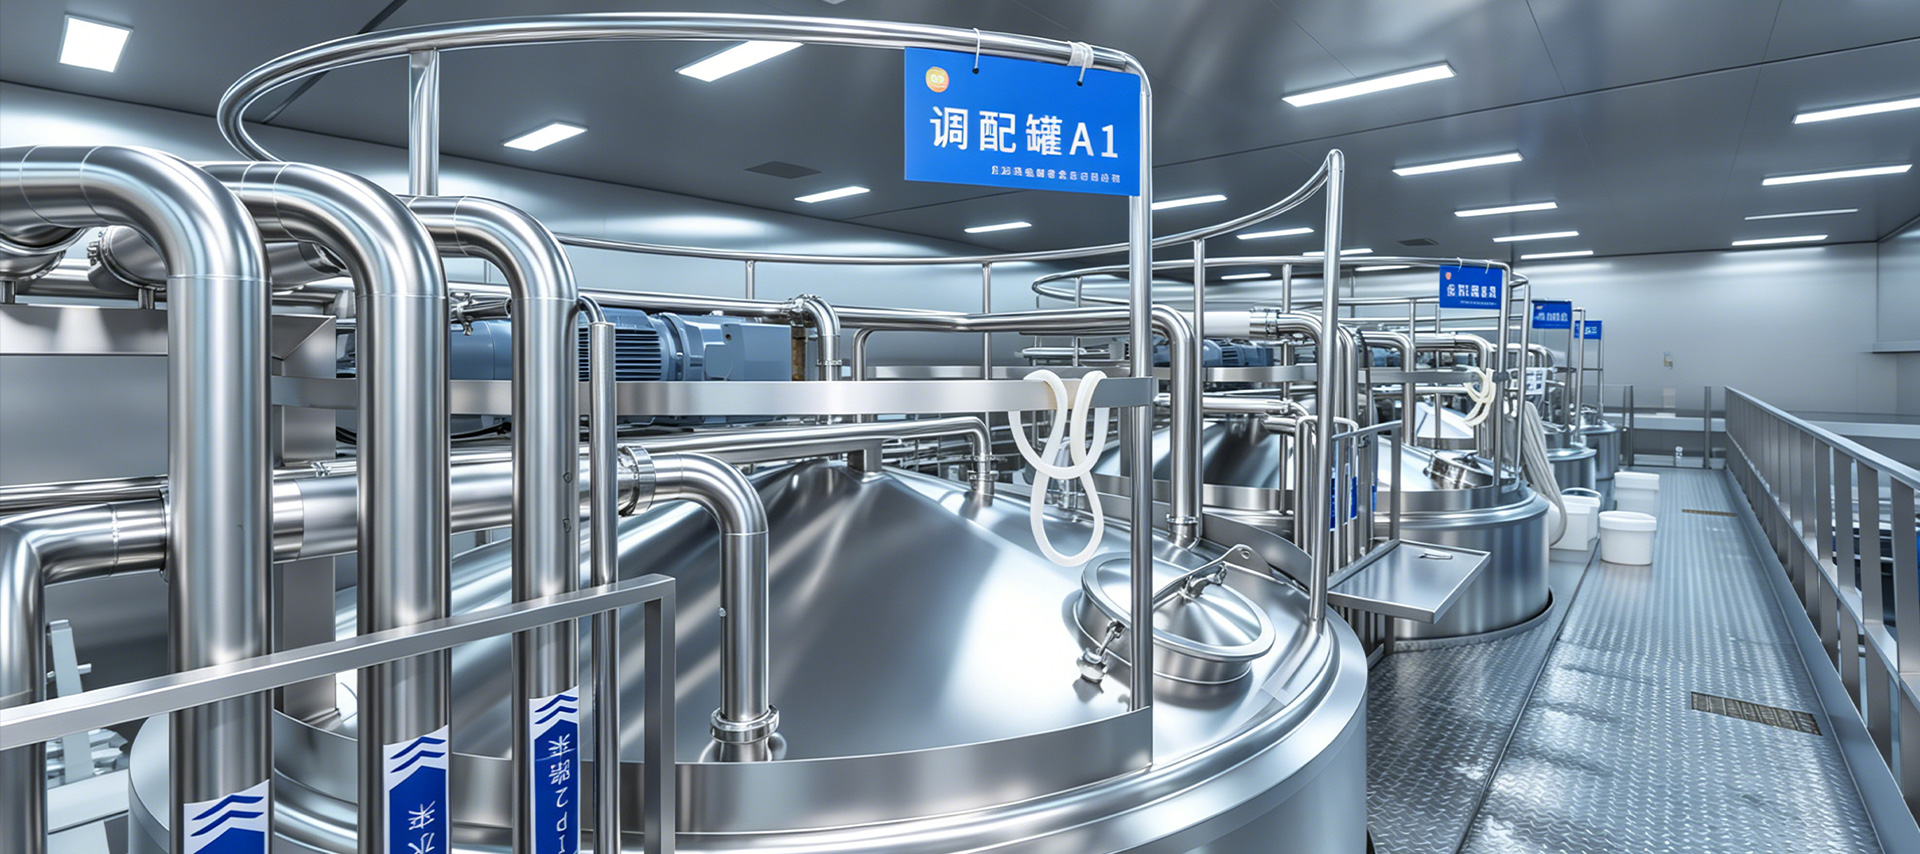
Tankmelk mottas gjennom en mottaksstasjon med filter, strømningsmåler og platekjøler, og lagres deretter under 4 °C for å begrense bakterievekst. Lagringskapasiteten bør dekke minst ett eller to fylleskift. A dobbeltlags isolert lagertank holder melketemperaturen stabil og beskytter den mot omgivelsesvarme. Store anlegg bruker ofte utendørs silotanker for å redusere byggekostnadene, mens mindre meierier vanligvis velger isolerte innendørs tanker med skånsom omrøring.
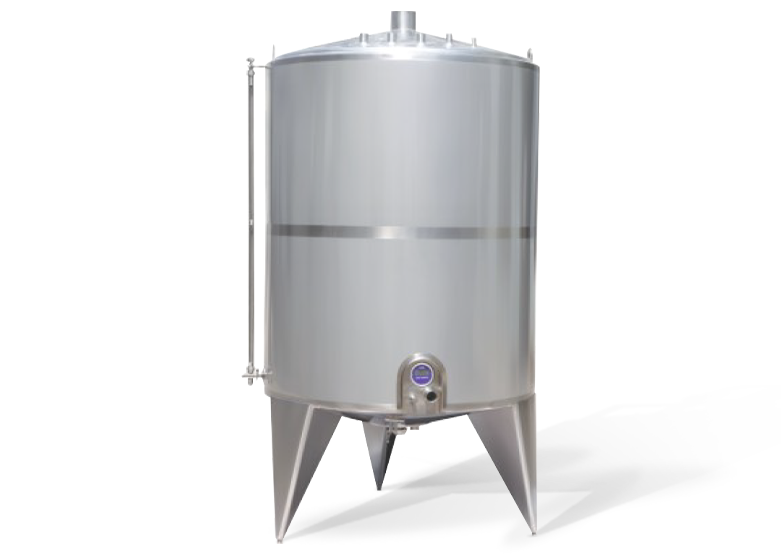 Leverandører av dobbeltlags isolert tank, tilpasset fabrikk, produsenter - Shanghai Yi Yang Fluid Tech er leverandører av dobbeltlagsisolerte tanker, tilpasset dobbeltlagsisolert tankfabrikk og produsenter i Kina, F... Se produkt →
Standardisering justerer fettinnholdet til verdien som er trykt på etiketten. In-line standardisering bruker en sentrifugalseparator for å produsere skummet melk og fløte, som er rekombinert i beregnede proporsjoner. Homogenisering følger ved et typisk trykk på 150–200 bar i en totrinns homogenisator, noe som reduserer størrelsen på fettkulene slik at kremen ikke skiller seg og munnfølelsen forblir jevn.
Hjertet i linjen er en platevarmevekslerskli bygget for regenerering, oppvarming, holding og kjøling. I regenereringsdelen varmer varm pasteurisert melk den innkommende kalde melken og gjenvinner 90–95 % av energien, og reduserer behovet for damp og kjølt vann. Produktet går deretter inn i varmeseksjonen, passerer gjennom holderøret og avkjøles til 2–4 °C før fylling. En strømningsavledningsventil beskytter prosessen: hvis temperaturen synker under settpunktet, leder ventilen produktet tilbake for gjenbearbeiding.
 Leverandører av varmevekslere, tilpasset fabrikk, produsenter - Shanghai Yi Yang Yi Yang Fluid Tech er leverandører av varmevekslere, skreddersydd fabrikk for varmeveksler og produsenter i Kina, funksjonsbeskrivelse... Se produkt →
Pasteurisert melk fylles kaldt, så fyllingsrommet må minimere luftbåren forurensning. Pose-, flaske- og kartongfyllere har forskjellige hygienekrav. Mange anlegg inkluderer en helautomatisk avgassingsmaskin før fylling for å fjerne oppløst luft, noe som reduserer oksidasjon og forbedrer smakstabiliteten. Etter hver produksjonskjøring rengjøres hele linjen fra råmelketanker til påfyllingsdyser automatisert CIP rensesystem utstyr , sirkulerer kaustiske og sure løsninger ved definerte temperaturer og strømningshastigheter. Uten CIP danner protein- og fettrester raskt biofilmer som ingen desinficeringsmiddel kan nå helt.
 Leverandører av CIP rengjøringssystemutstyr, tilpasset fabrikk, produsenter - Shangh Yi Yang Fluid Tech er leverandører av CIP-rengjøringssystemutstyr, tilpasset CIP-rensesystemutstyrsfabrikk og produsenter i Ch... Se produkt →
Å velge enkeltkomponenter er bare halvparten av prosjektet. Linjen yter til standard bare når konstruksjonen rundt den er riktig.
Linjekapasiteten bør beregnes fra daglig produksjon og driftstimer, med en praktisk buffer på 10–20 %. En 10 000 L/t-linje som går 12 timer i døgnet produserer omtrent 120 000 L per dag; hvis samme linje senere må produsere 180 000 L, må designet endres, ikke bare tidsplanen. Bruksplanlegging er like kritisk: damp for oppvarming og CIP, kjølt vann for kjøling, trykkluft for ventiler og fyllemaskiner, og elektrisk kapasitet for pumper og homogenisatorer. Mange prosjektforsinkelser kommer fra en underdimensjonert dampkjel eller utilstrekkelig kjøltvannsstrøm.
Moderne linjer bruker PLS- og HMI-kontroll med resepthåndtering, automatisk pasteuriseringskontroll, trendregistrering og alarmlogger. For pasteurisert melk, der noen få grader eller sekunder bestemmer sikkerheten, er dataregistrering en del av samsvar. Registreringer må være reviderbare og eksporterbare for kvalitetsteam og regulatoriske inspeksjoner. En leverandør som gir nøkkelferdig prosjektering og prosjektgjennomføring holder automatisering, rør og verktøy konsistente i design, noe som reduserer integrasjonsrisiko på stedet.
En nøkkelbeslutning for hvert meieriselskap er om de skal produsere pasteurisert melk, UHT-melk eller begge deler. Pasteurisert melk må holde seg under 4 °C fra meieriet til forbrukeren og har vanligvis 7–15 dagers holdbarhet; den friske smaken gjør det til det foretrukne produktet i markeder med en pålitelig kjølekjede. A UHT melkeproduksjonslinje varmer opp melk til 135–150 °C i 2–5 sekunder og fyller den aseptisk, noe som gir flere måneders holdbarhet i omgivelsene til en høyere energikostnad. Mange anlegg installerer begge linjene og deler klargjørings- og rengjøringssystemene samtidig som varmebehandlingsseksjonene holdes adskilt.
Den mest pålitelige måten å velge en leverandør på er å evaluere hvordan de håndterer prosessvalidering, hygienisk design og ettersalgsstøtte. Be om minst følgende før du legger inn en bestilling:
Materialsertifikater for 316L rustfritt stål, sveisinspeksjoner og spesifikasjoner for overflatefinish bestemmer hvor rengjørbar linjen vil være. Dokumentasjon er ikke papirarbeid; det er beviset på at linjen vil oppfylle den nødvendige stokkreduksjonen og målet for holdbarhet. En leverandør med et sterkt ingeniørteam kan tilpasse linjen til din råmelkkvalitet, fettstandardiseringsstrategi og lokale regulatoriske krav.
En pasteurisert melkelinje går ofte i flere skift, så reservedeler og rask service er en del av driftskostnadene dine. Bekreft leveringstider for plater, pakninger, pumper og kontrollkomponenter, og spør om igangkjøring og operatøropplæring. Leverandørens tekniske serviceforpliktelse påvirker oppetiden din mer enn den opprinnelige utstyrsprisen.
Når standardene er klare og utstyret er definert, ligger den gjenværende risikoen hovedsakelig i integrasjon. En leverandør som designer, produserer og setter i drift hele linjen kan redusere grensesnitt og forkorte prosjekttidslinjen. Når du sammenligner sitater, se gjennom hele produksjonslinje for pasteurisert melk omfang, inkludert prosessdesign, utstyrsforsyning, installasjon og igangkjøring, for å bekrefte at det som er oppgitt er et fungerende system i stedet for en samling maskiner.

Kontaktdetaljer
Production Address: nr. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Rom 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Hurtigkobling
Be om tilpasset tilbud Trenger du noe spesielt? Vi er her for å hjelpe.