UHT-behandling er definert av et enkelt parametersett: melk varmes opp til 135–150 °C, holdes i 2–5 sekunder og avkjøles deretter raskt til omgivelsestemperatur. Resultatet er et kommersielt sterilt produkt som kan oppbevares uåpnet ved romtemperatur i 6 til 12 måneder, sammenlignet med 7 til 15 dager med nedkjølt holdbarhet som er typisk for HTST pasteurisert melk. Den eneste forskjellen endrer hele logikken til et meierianlegg, inkludert distribusjonsradius, emballasjeformat, lagerforhold og kjølekjedeavhengighet.
Temperaturparametere beskriver imidlertid bare resultatet, ikke kostnadene. UHT-fasen utløser Maillard-reaksjoner som forårsaker en lett kokt smak, delvis tap av tiamin og vitamin C, og myseproteindenaturering hvis alvorlighetsgrad avhenger av formen på hele oppvarmings-, holde- og kjølekurven. Langsom oppvarming øker bruningen; utilstrekkelig kjøling forlenger varmeeksponeringen. En godt designet UHT-linje handler derfor mindre om å nå en måltemperatur enn om å sikre at hver dråpe melk opplever den samme kompakte termiske historien mens den strømmer gjennom systemet.
Direkte UHT-systemer injiserer kulinarisk damp direkte inn i produktet, og oppnår ekstremt rask temperaturøkning og minimal varmebelastning, noe som passer til produkter der smaksbevaring er prioritet. Men direkte systemer krever høykvalitets damp, komplekse trykkbalanseringskontroller og høyere initialinvestering. Indirekte systemer overfører varme gjennom plate- eller rørvarmevekslere, og når varmegjenvinningsgrader over 90 %, samtidig som de tilbyr mer intuitiv kontroll og enklere CIP-programmer. Bortsett fra svært store hvitmelkanlegg, er de fleste UHT-linjer bygget rundt indirekte oppvarming.
I en indirekte konfigurasjon skjer forvarming, sluttoppvarming og kjøling innenfor de samme varmeoverføringsmodulene. Designkvaliteten til den pakken påvirker oppvarmingseffektiviteten, begroingshastigheten og energiforbruket direkte. Dette er grunnen til at utstyrsevaluering ikke bør stoppe ved maksimal steriliseringstemperatur, men bør fokusere på den praktiske regenereringshastigheten, trykkfallet og rengjørbarheten til varmevekslerskli under reelle produksjonsforhold.
 Leverandører av varmevekslere, tilpasset fabrikk, produsenter - Shanghai Yi Yang Yi Yang Fluid Tech er leverandører av varmevekslere, skreddersydd fabrikk for varmeveksler og produsenter i Kina, funksjonsbeskrivelse... Se produkt →
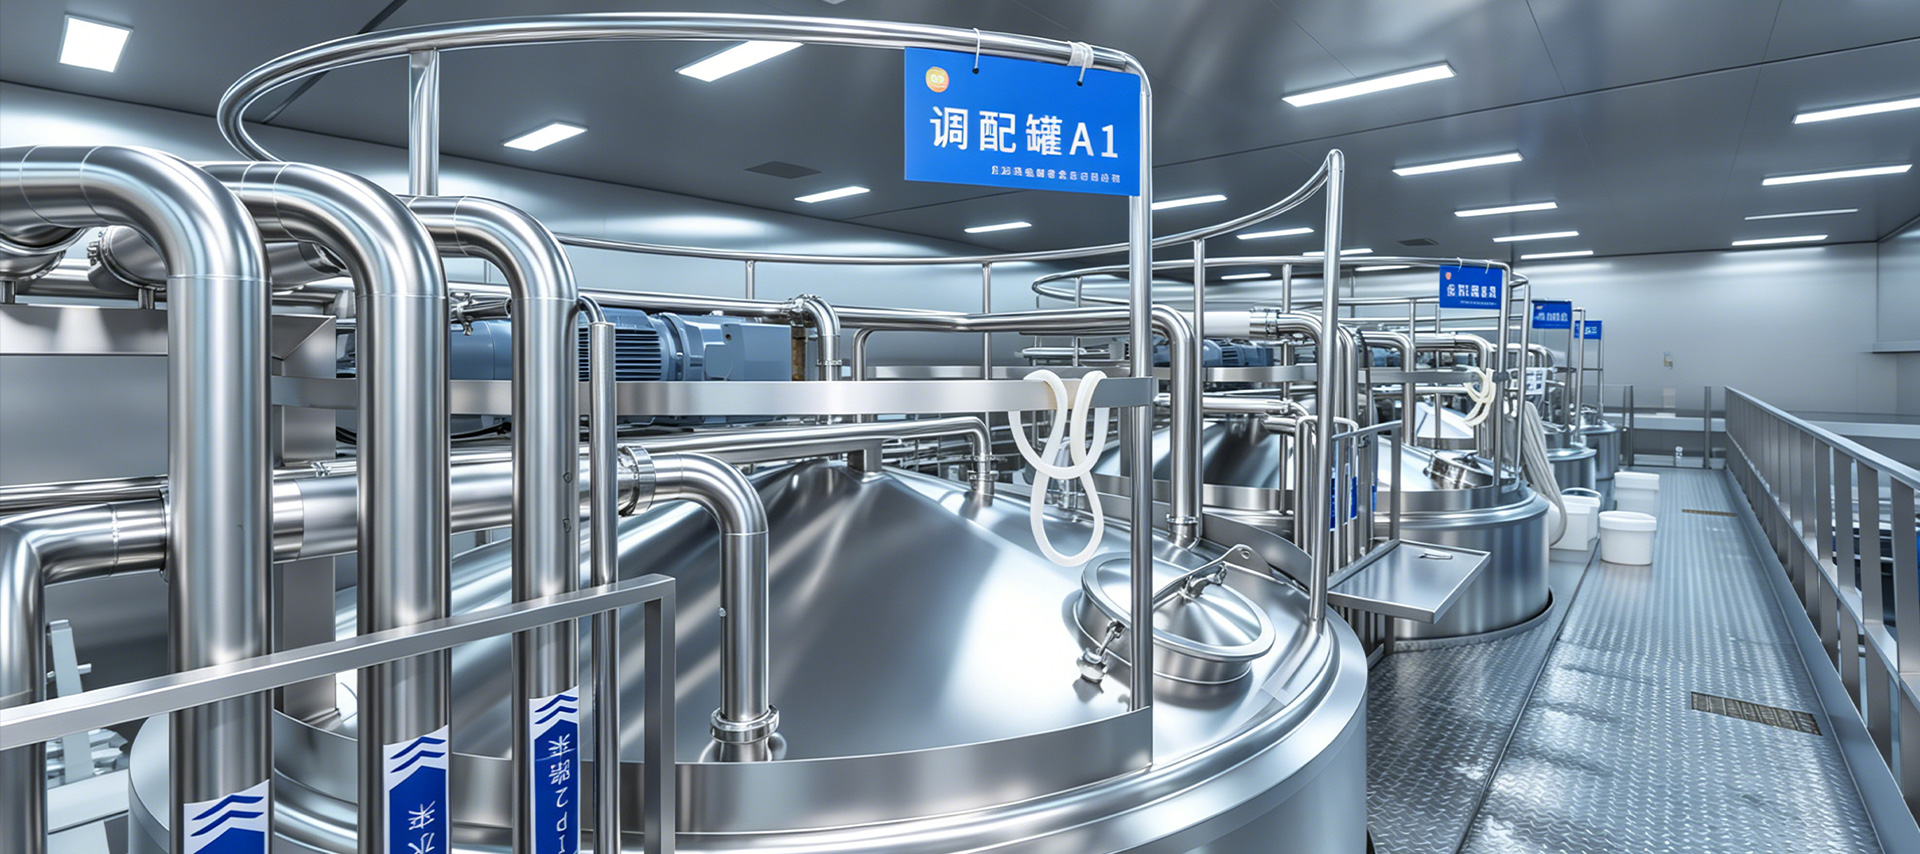
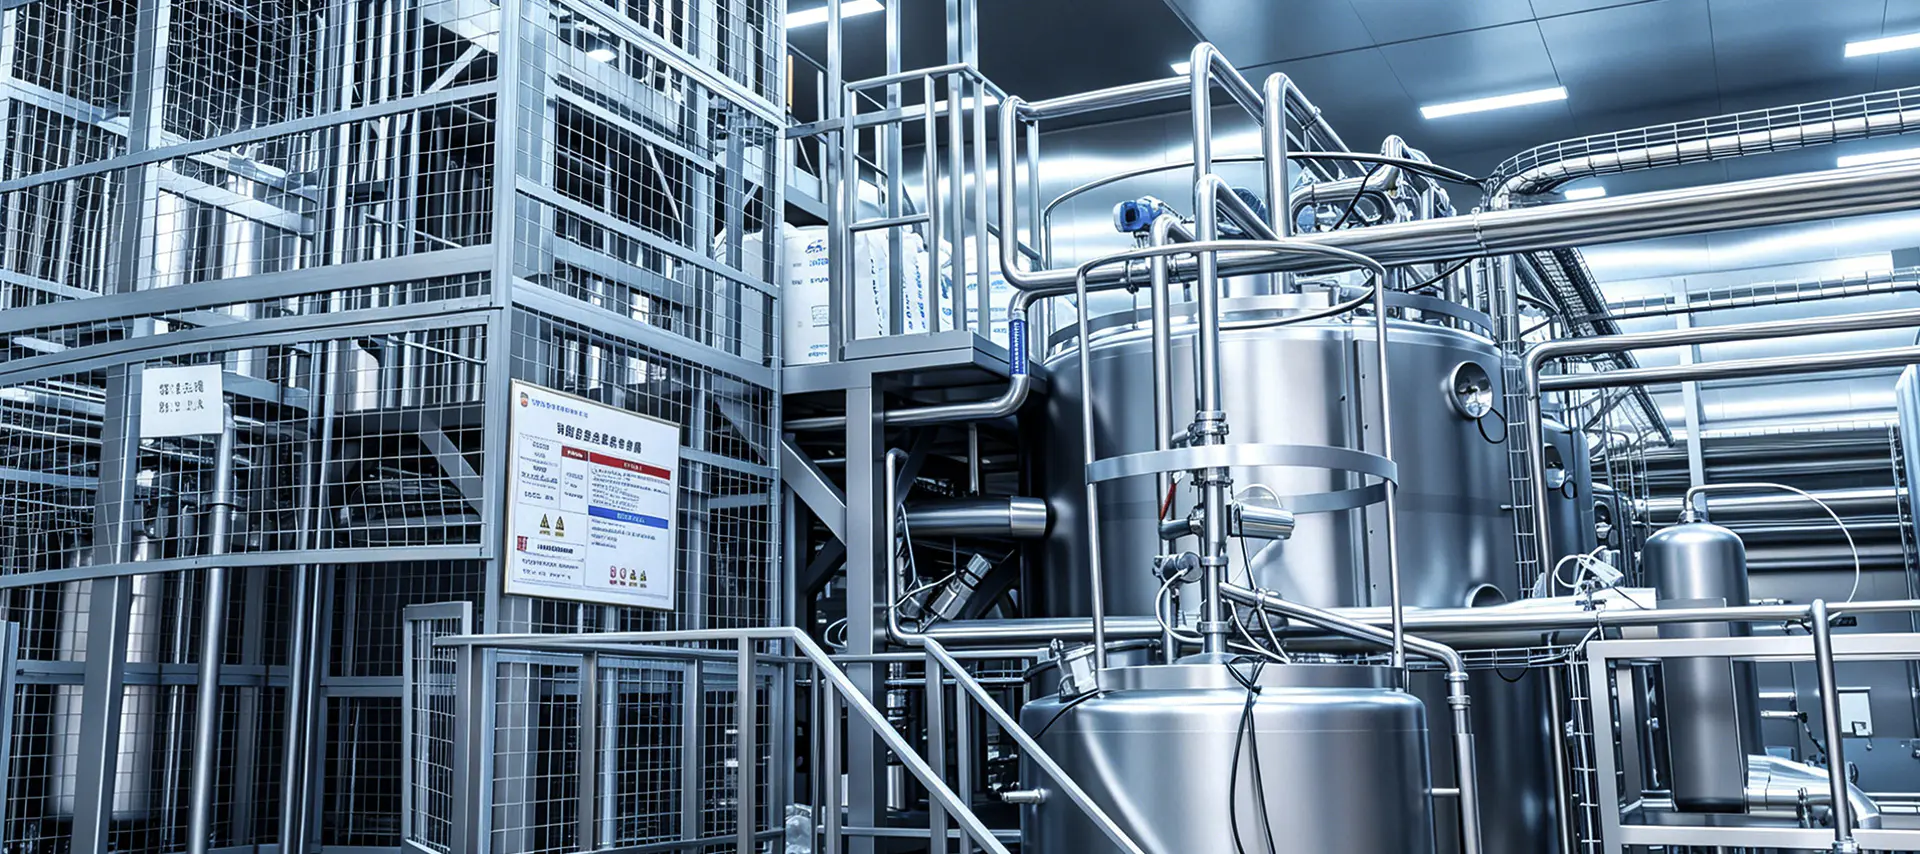
En UHT-linje er ikke en sterilisator kombinert med et fyllstoff. Det er en serie sammenkoblede prosesstrinn der utdatakvaliteten for hvert trinn bestemmer stabiliteten til det neste. En komplett linje inkluderer vanligvis følgende moduler:
Mange anlegg fokuserer oppmerksomheten på UHT-seksjonen, men den sanne kapasitetsbegrensningen er vanligvis oppstrøms. Hvis den rå melken har et høyt initialt antall mikrobielle, kan varmebestandige enzymer overleve UHT-behandling og fortsette å bryte ned fett og protein under lagring, noe som fører til koagulering eller bismak uker etter fylling. Riktig filtrering, avgassing og standardisering reduserer belastningen på sterilisatoren og begrenser også avleiringer på varmeoverførende overflater.
Plassering av homogenisator er like viktig. Når homogenisering utføres før UHT-behandling, raffineres fettkuler ved lavere viskositet og sterilisatorens tilgroingstendens reduseres. En feil spesifisert homogenisator, for eksempel med utilstrekkelig trykk eller dårlig forsegling, forårsaker fettaggregering etter sterilisering, og denne defekten blir langt mer synlig når produktet holdes utenfor kjølekjeden.
UHT-seksjonen er prosesshjertet i linjen. Melk varmes raskt opp til den innstilte temperaturen, føres gjennom et holderør i ønsket oppholdstid og avkjøles deretter til under 80°C. Hvis temperaturen faller under den nedre prosessgrensen, må en strømningsavledningsventil automatisk omdirigere det understeriliserte produktet slik at det aldri når fyllingsstadiet.
Denne funksjonen avhenger ikke bare av selve sterilisatoren, men også av instrumentering, ventiltog og kontrolllogikk. Evaluerer utstyr for steriliseringssystem krever derfor en nærmere titt på konstruksjonsmarginen for holderøret, varmeoverføringseffektiviteten, sensorens responstid og påliteligheten til avledningssystemet. Disse detaljene avgjør om linjen kan opprettholde kommersiell sterilitet under varierende råmelkforhold.
 Leverandører av utstyr for steriliseringssystem, tilpasset fabrikk, produsenter - Shangh Yi Yang Fluid Tech er leverandører av steriliseringssystemutstyr, spesialtilpasset steriliseringssystemutstyrsfabrikk og produsenter i Ch... Se produkt →
Rollen til avgassing i en UHT-linje er lett undervurdert. Oppløst oksygen i rå melk akselererer fettoksidasjon og produserer bedervede smaker, mens medført luft forstyrrer strømningsmålere og fyllingsnøyaktighet. En avgassingsenhet øker melketemperaturen litt for å redusere gassløseligheten og påfører deretter vakuum for å fjerne luft og deler av de flyktige aromaforbindelsene, og forbedrer smaksstabiliteten til sluttproduktet.
I en riktig utformet linje absorberer overspenningskapasiteten før og etter UHT-seksjonen den intermitterende start-stopp-oppførselen til filleren. Uten den bufferen forstyrrer fyllingsavbrudd strømningshastigheten og holdetiden i sterilisatoren, og skaper en skjult variasjon som ingen kontrollsløyfe kan korrigere fullt ut.
Linjevalg bør begynne med en realistisk kapasitets- og produktplan, ikke med en liste over maskiner. Først etter at kapasitetsområdet er fastsatt kan oppvarmingsmetoden, varmevekslingsområdet, buffertankvolum og påfyllingshastighet tilpasses sammenhengende. Tabellen nedenfor viser typiske referanseområder.
| Kapasitet | Typisk oppvarmingstilnærming | Betraktninger |
|---|---|---|
| 1 000–3 000 L/t | Indirekte platevarmeveksler | Kompakt layout, lavere energibehov, egnet for regional forsyning |
| 3 000–6 000 L/t | Indirekte eller dampinfusjon | Krever større buffertanker og høyere effektivitet CIP-sykluser |
| 6 000–12 000 L/t | Dampinfusjon eller blandede systemer | Full automatisering, varmegjenvinning, vedvarende fyllingskoordinering |
Kvaliteten på råmelk setter en hard grense for UHT-holdbarhet. Under prosjektering bør leverandøren motta klare data om antall mikrobielle, somatisk celletall og proteinvarmestabilitet, fordi disse verdiene styrer valg av steriliseringstemperatur og homogeniseringstrykk. Melk med dårlig proteinvarmestabilitet har en tendens til å forurense varmeoverflatene raskt, noe som forkorter kontinuerlig driftstid og øker antall rengjøringssykluser.
På det kinesiske hjemmemarkedet er UHT-melk hovedsakelig pakket i aseptiske murstein- og puteformater for distribusjon i omgivelsene. Når linjen er planlagt for eksport til Sørøst-Asia, Midt-Østen eller Afrika, må fyllstoffkompatibiliteten, emballasjeformatet og lagerforholdene gjennomgås på forhånd. Hvis samme linje også skal håndtere smaksatt melk eller melkedrikker, må CIP-sekvensen utformes for å forhindre krysskontaminering mellom produktbytte.
For et anlegg som kun betjener et lokalt marked og ikke har behov for omgivelsesdistribusjon, er det enklere produksjonslinje for pasteurisert melk er ofte det mer fornuftige kapitalvalget. Den økonomiske verdien av UHT-teknologi viser seg først når lang holdbarhet og romtemperaturlogistikk er en del av forretningsmodellen.
Den mest uforutsigbare årsaken til nedetid i UHT-anlegg er tilsmussing av varmeoverføringsflater. Melkeproteiner og kalsiumsalter avsettes på den varme veggen, noe som gradvis reduserer varmeoverføringseffektiviteten og øker trykkfallet til systemet krever en rengjøringsstopp. Den praktiske måten å kontrollere begroing på er gjennom forvarmingstemperatur, strømningshastighet og sammensetning av råmelk, ikke ved bare å forkorte rengjøringsintervallet. En godt designet veksler holder temperaturforskjellen fra vegg til væske lav nok til å bremse avsetningen.
Den største kvalitetsrisikoen i en UHT-linje er ikke inne i sterilisatoren, men nedstrøms for den. Aseptiske tankventiler, påfyllingsluftsystemer og pakninger ved rørforbindelser kan alle tillate rekontaminering av et allerede sterilt produkt. Fordi denne typen feil vanligvis oppstår først etter flere ukers lagring, er undersøkelsen kostbar og krever ofte at store partier kastes. Forebygging avhenger av utformingen av den aseptiske seksjonen og av disiplinert vedlikehold av hver tetningskomponent.
Regelmessig rengjøring er det grunnleggende mottiltaket mot både begroing og rekontaminering. Et komplett CIP-program dekker alkaliske og sure vasketrinn pluss sluttskylling, og det må gi den nødvendige strømningshastigheten og temperaturen spesifikt gjennom holderøret. En riktig størrelse CIP rensesystem reduserer behovet for manuell demontering og reduserer sjansen for menneskelige feil.
 Leverandører av CIP rengjøringssystemutstyr, tilpasset fabrikk, produsenter - Shangh Yi Yang Fluid Tech er leverandører av CIP-rengjøringssystemutstyr, tilpasset CIP-rensesystemutstyrsfabrikk og produsenter i Ch... Se produkt →
Selv med riktig utstyr trenger CIP-parametere verifisering og kontinuerlig optimalisering basert på forholdene på stedet. Den teknisk servicestøtte en leverandør gir etter igangkjøring, inkludert rengjøringsvalidering, feildiagnose og operatøropplæring, utgjør ofte forskjellen mellom en linje som kjører pålitelig og en som aldri når sin nominelle effekt.
Kjøpere sammenligner naturligvis prisene og merkene på sterilisatorer og fyllstoffer, men det tekniske designet rundt disse maskinene er det som avgjør om anlegget faktisk fungerer. Tankdimensjonering, rørhellinger, pumpevalg, varmegjenvinningsnettverk, automatiseringslogikk og CIP-rørnettverket må alle balanseres som et enkelt system. En leverandør med full-line integreringserfaring starter fra en prosessflytberegning og velger deretter utstyr som passer til den strømmen, i stedet for å sette sammen individuelle maskiner fra forskjellige kilder.
Det er derfor prosess- og ingeniørdesign kapasitet må ha samme vekt i leverandørevaluering som maskinvareprising. UHT-linjer innebærer store kapitalutgifter og gir lite rom for modifikasjoner etter installasjon. Å gi like prioritet til prosessdesign, utstyrsmatching, rengjøringsvalidering og ettersalgsstøtte er viktigere enn å prute om den laveste prisen på en enkelt maskin.

Kontaktdetaljer
Production Address: nr. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Rom 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Hurtigkobling
Be om tilpasset tilbud Trenger du noe spesielt? Vi er her for å hjelpe.