Seks måneder etter lansering avslører et vitaminvannprodukt vanligvis om prosesseringslinjen ble designet rundt produktet eller rundt hvilke maskiner som måtte være tilgjengelige. De mest synlige tegnene er batch-til-batch-inkonsekvens, lav vitaminretensjon, hyppige linjestopp og avleiringer på steder rengjøringsprogrammet ikke kan nå. Den praktiske konklusjonen fra prosjekter med flytende mat er enkel: definer først vitaminstabilitetsvinduet, velg prosesstrinn og velg først fyllingskonseptet.
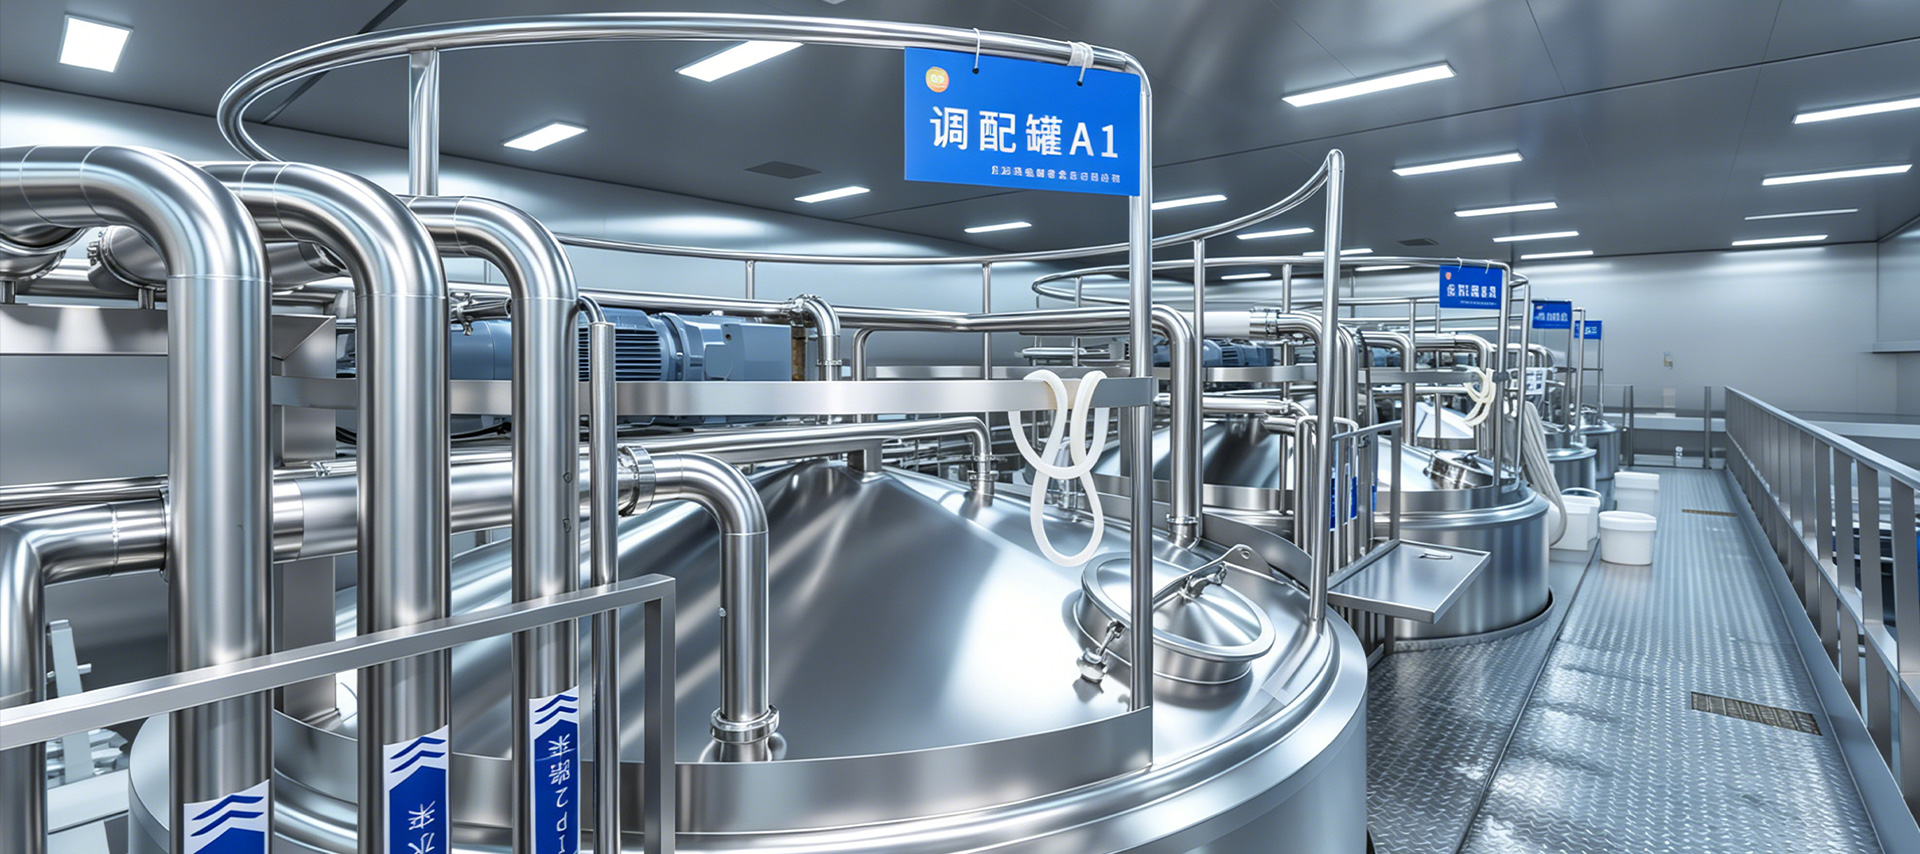
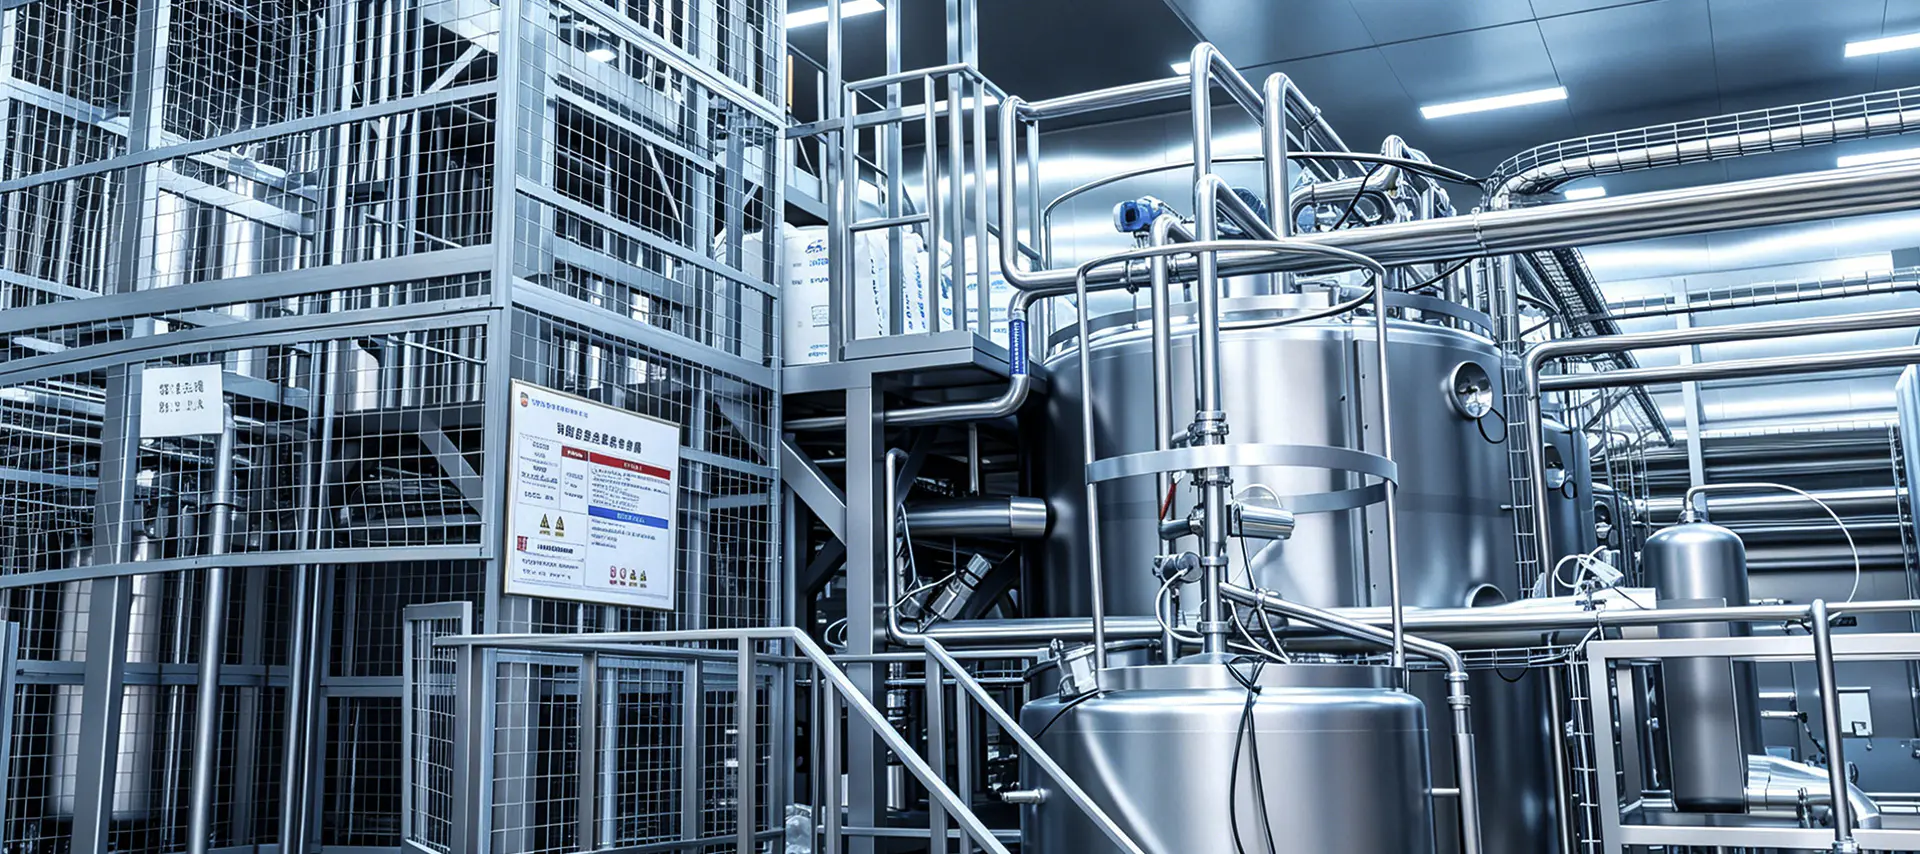
A produksjonslinje for behandling av vitamindrikker er en sekvens av gjensidig avhengige enhetsoperasjoner som konverterer renset vann, søtningsmidler, syrer, smakstilsetninger og vitaminforblandinger til en stabil ferdig drikk. Hver enhet har en spesifikk funksjon, og forbindelsene mellom enhetene betyr like mye som selve maskinene.
De fleste juicelinjer er optimalisert rundt smak og farge. En serie med vitamindrikke må utformes rundt oppbevaring av aktive ingredienser. Vitamin C (askorbinsyre) er følsomt for oksygen, pH, lys og metallioner. B-vitaminer følger ulike nedbrytningsveier i vandig løsning, og oljeløselige vitaminer trenger et stabilt emulsjonssystem. Å ignorere disse egenskapene er den vanligste årsaken til at prosjekter ikke leverer konsistente deklarerte verdier.
De fleste vitaminvannformler er designet i et pH-område på 3,5 til 5,5. I det svakt sure området er askorbinsyre relativt stabil, men oppløst oksygen og overgangsmetaller akselererer fortsatt oksidasjonen. Det er derfor prosessdesign må kontrollere oppløst oksygen, maksimal temperatur og eksponeringstid sammen. Vitaminretensjon er en funksjon av prosessforhold, ikke noe formelen kan oppnå alene . Dette er hovedårsaken til at en integrert designtilnærming er mer pålitelig enn å kjøpe individuelle maskiner.
Selv om merkevareoppskrifter er forskjellige, følger produksjonen av vitamindrikke en repeterbar kjernesekvens:
Ikke hvert trinn trenger en egen maskin. I modne linjedesign er blanding, avlufting og sterilisering ofte integrert i én prosessslip. Jo kortere vei fra blanding til fylling, jo lavere oksygenopptak og jo mindre tid bruker vitaminer i et ustabilt miljø.
Tørre vitaminpremikser kommer til fabrikker som pulver og granulat. Enkle agitatorer kan ofte ikke fukte disse faste stoffene raskt nok, noe som skaper klumper som flyter, legger seg eller bare delvis løses opp. Når væsken beveger seg til påfyllingstanken, kan forskjellige flasker motta forskjellige mengder av de påståtte vitaminene. Det er en samsvarsrisiko like mye som en kvalitetsrisiko.
Når en linje håndterer tørre vitaminpremikser og oljeløselige ingredienser, a blandetank for emulgering med høy skjærkraft er et praktisk valg i miksesenteret. Skjærkraften trekker pulver raskt inn i væsken og sprer oljefasen til fine dråper, og danner en stabil emulsjon. For en vitamindrikk med streng batch-til-batch-reproduserbarhet er ikke dette trinnet valgfritt.
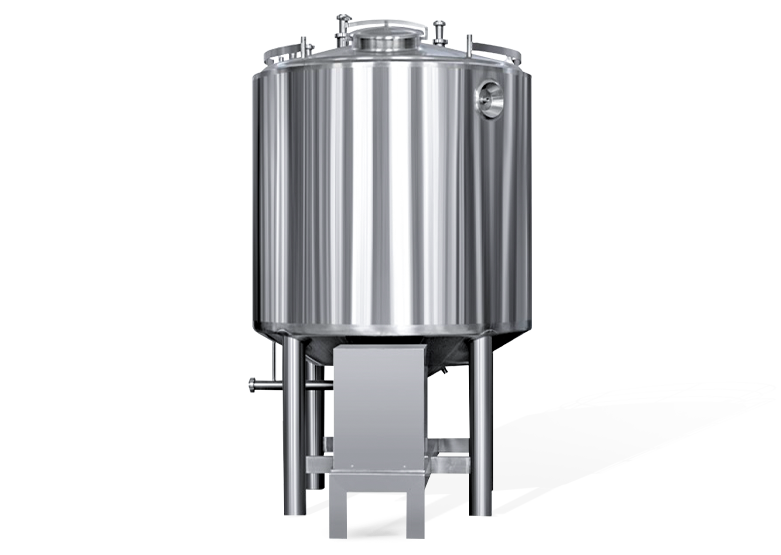 High Shear Emulsification Mixing Tank Leverandører, Custom Factory, Produsenter - Yi Yang Fluid Tech er leverandører av blandingstanker med høy skjærkraft, tilpasset fabrikk for blandingstank med høy skjærkraft, og... Se produkt →
Etter blanding og skjæring er væsken nær oksygenmetning. Hvis oksygenet ikke fjernes før oppvarming, brytes vitamin C og flere B-vitaminer ned gjennom oksidative reaksjoner. Oppløst oksygen fortsetter også å konsumere vitaminer etter fylling, gjennom headspace oksygen og permeasjon gjennom pakken.
En inline helautomatisk avgassingsmaskin fjerner oppløst gass ved å utsette væsken for vakuum i en tynn film. I praksis kan dette bringe oksygen ned godt under 1 ppm. Posisjonen til avlufteren betyr like mye som modellen: den skal sitte etter høyhastighetsutstyr som kan introdusere luft, og foran sterilisatoren som ellers ville akselerert oksidasjonen.
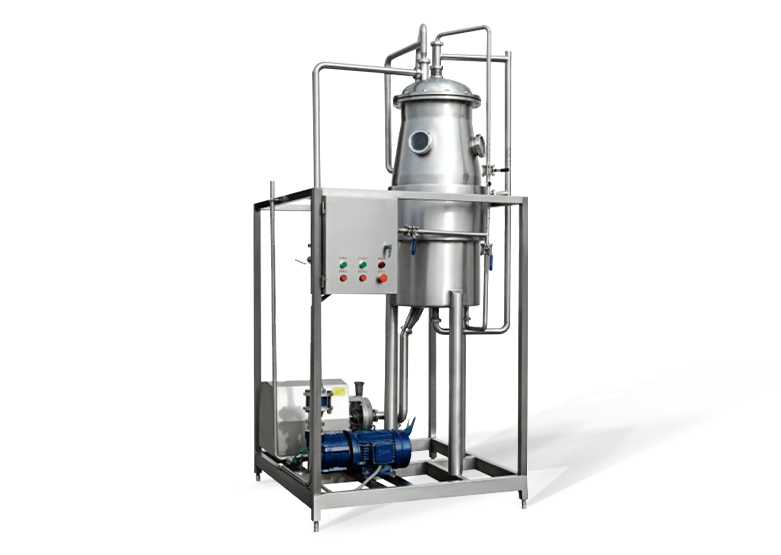 Leverandører av helautomatiske avgassingmaskiner, spesialtilpasset fabrikk, produsenter - Shan Yi Yang Fluid Tech er leverandører av helautomatiske avgassingmaskiner, tilpasset fabrikk for helautomatiske avgassingmaskiner og produsenter i... Se produkt →
Sterilisering er det punktet hvor varme har sterkest innvirkning på vitaminer. Korttidsbehandling med høy temperatur bevarer normalt vitaminer bedre enn lange holdetider fordi nedbrytningen vokser med tiden selv når temperaturen er moderat. HTST ved 72 til 75 °C i 15 til 30 sekunder og UHT ved 135 til 150 °C i 2 til 5 sekunder produserer begge kommersielt sikre drikker, men deres effekt på vitaminretensjon er svært forskjellig.
Høysyreformler med pH under 4,0 kan bruke et mildere pasteuriseringsregime. Formler med lav syre eller nesten nøytrale formler krever sterkere steriliseringsforhold. Ved valg utstyr for steriliseringssystem , vær oppmerksom på holdetemperaturkontroll og rask kjølekapasitet, fordi restvarme under kjøling også reduserer vitaminaktiviteten.
 Leverandører av utstyr for steriliseringssystem, tilpasset fabrikk, produsenter - Shangh Yi Yang Fluid Tech er leverandører av steriliseringssystemutstyr, spesialtilpasset steriliseringssystemutstyrsfabrikk og produsenter i Ch... Se produkt →
Fylling er den siste tekniske sjansen til å beskytte vitaminer. Produkttemperaturen som kommer inn i fyllstoffet, oksygennivået i headspace og nitrogenspyling påvirker alle holdbarheten. Mange produsenter av vitamindrikke foretrekker kaldfylling spesielt for å unngå ekstra varmebelastning. Kaldfylling krever imidlertid et strengt hygienisk fyllingsmiljø og ofte kjemisk desinfeksjon av emballasje. Valget som tas her avgjør hvilke emballasjematerialer som er brukbare og hvor lenge produktet kan holde seg stabilt i distribusjon.
Fyllingskonseptet endrer hele oppstrømskonfigurasjonen. Kaldfylling og varmfylling er ikke bare forskjellige fyllemaskinalternativer; de fører til ulike strategier for emballasje, energibruk og holdbarhet.
| Parameter | Kaldfylling | Varmfylling |
|---|---|---|
| Typisk fyllingstemperatur | 4 til 25°C | 85 til 92°C |
| Varmebelastning på vitaminer | Lav; gunstig for vitamin C og B-vitaminer | Høy; kan kreve overskudd tillegg |
| Mikrobiologisk barriere | Avhenger av fyllingshygiene og pakkedesinfeksjon | Flaske og kork varmedesinfiseres av selve produktet |
| Emballasjebeholder | Standard PET eller HDPE kan brukes | Varmebestandig PET, glass eller metall kreves |
| Forventet holdbarhet | 3 til 6 måneder under kjøling | 6 til 12 måneder ved romtemperatur |
| Energimønster | Høyere krav til kjøling og desinfeksjon | Høyere krav til oppvarming og flaskekjøling |
Hvis formelen din er varmefølsom og distribusjonskjeden støtter kjøling, er kaldfylling ofte et rimelig utgangspunkt. Hvis markedet krever omgivelsesholdbarhet, lar aseptisk fylling deg fylle ved lavere temperatur samtidig som du opprettholder lang holdbarhet, men investeringen er høyere. Denne avgjørelsen må tas under prosessdesign, fordi å endre påfyllingskonseptet senere betyr omarbeiding av sterilisatoren, emballasjehåndteringssystemet og transportlinjen.
Hvis den samme fabrikken også vil kjøre andre drikkevarekategorier, planlegg det under linjedesignet. Produkter som f.eks elektrolyttdrikker deler mest oppstrøms utstyr med vitaminvann, men deres surhet, sukkernivå og varmefølsomhet varierer. Skiftetid mellom produkter har direkte innflytelse på planteutnyttelse og avling.
Rengjøringsutfordringen i vitamindrikker er ikke hovedsakelig sukker; det er sporingrediensene. Vitaminer og mineraler kan avsettes på oppvarmede overflater, og ufullstendig rengjøring lar avleiringer samle seg og bli et tilfluktssted for mikroorganismer. Designdetaljer som påvirker rengjørbarheten inkluderer døde ben, blindrør, påfyllingsventilgeometri, innvendige overflater på avlufteren og homogenisatoren, og spraydekning i lagertanker.
Et lyddesign reduserer rengjøring av døde soner fra begynnelsen og bruker et CIP-system som dekker hver produktkontaktflate gjennom en kombinasjon av alkaliske og sure vasker. De praktiske spørsmålene er om rensesyklusen kan gjennomføres innenfor det planlagte skiftevinduet, om rørene kan inspiseres og demonteres ved behov, og hvordan rengjøringsendepunktet bekreftes ved produktbytte. CIP berører ikke sluttproduktet direkte, men det er en grunnleggende betingelse for vitaminretensjon og mikrobiell sikkerhet.
Fra et kjøpsperspektiv kan linjevalg reduseres til fire lag med evaluering:
Når kjøpet er en komplett linje i stedet for en enkelt maskin, er leverandørens prosjektevne viktigere enn individuelle utstyrsspesifikasjoner. En leverandør med in-house prosessingeniørtjenester kan koble prosessdesign, utstyrsfabrikasjon, installasjon og idriftsettelse under ett ansvar, noe som reduserer grensesnittrisikoen mellom flere leverandører. Teknisk støtte etter levering fortjener også oppmerksomhet, fordi justering av rengjøringsparametere og bytte av oppskrifter er normale operasjoner i produksjon av vitamindrikker.
Produksjon av vitamindrikker er en kjede av valg: vannbehandlingsdybde, premixpreparering, avluftingseffektivitet, varmebehandlingsintensitet og fyllingsmiljø. Merkene som presterer godt i markedet er vanligvis de som tar disse valgene i riktig rekkefølge. Start med vitaminstabilitetsvinduet, design prosessen rundt det, og bruk en leverandør som kan levere hele sekvensen med validering og service. Den tilnærmingen produserer en linje som ikke bare fyller flasker, men som faktisk beskytter produktet inne i dem.

Kontaktdetaljer
Production Address: nr. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Rom 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Hurtigkobling
Be om tilpasset tilbud Trenger du noe spesielt? Vi er her for å hjelpe.