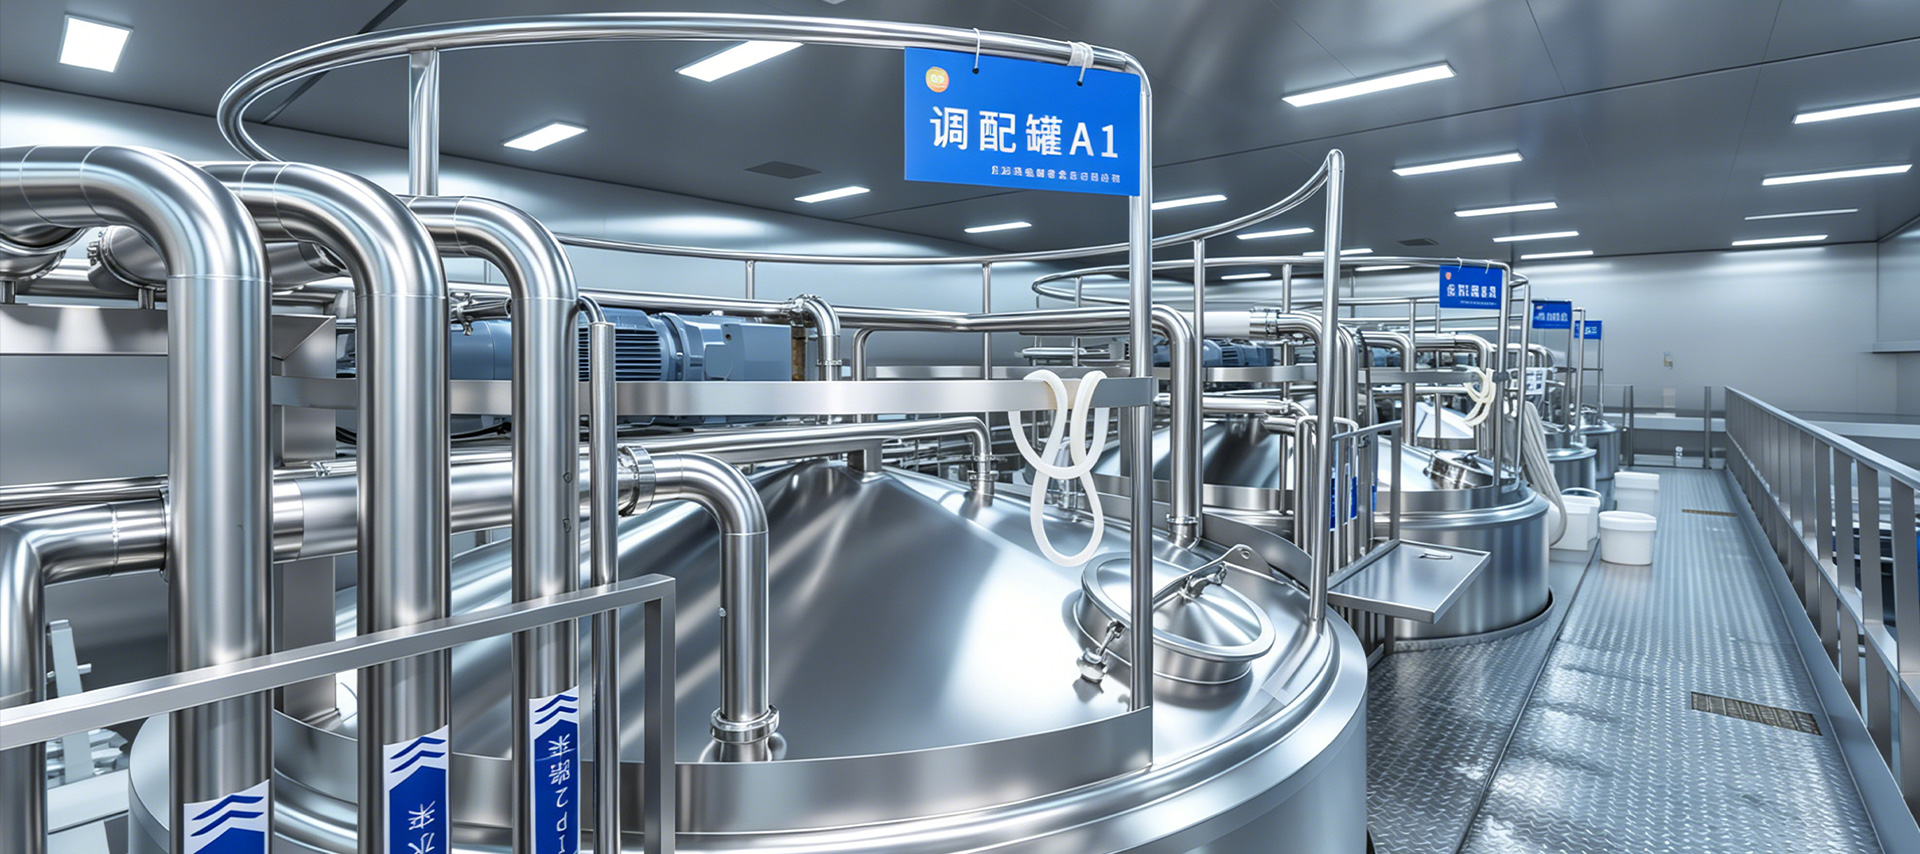
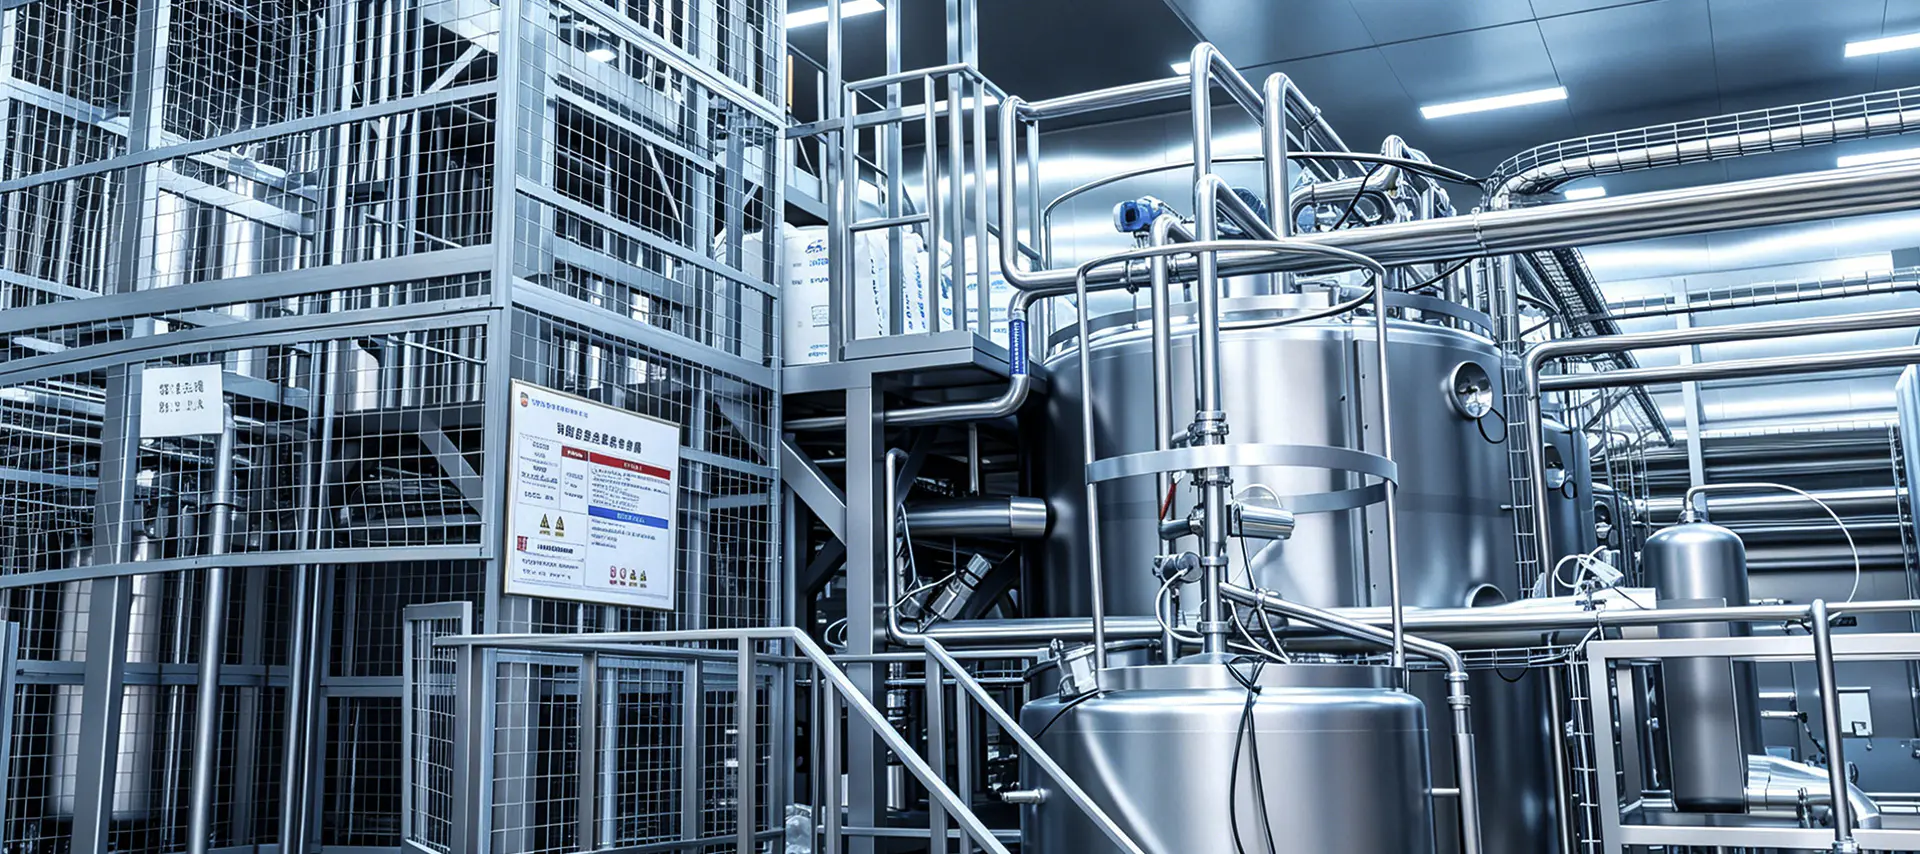
Meieriforedling har utviklet seg dramatisk de siste tiårene. Dagens meieriproduksjonslinjer er ikke lenger enkle batch-behandlingsoppsett – de er svært integrerte systemer som kombinerer termisk behandling, steril emballasje, fermenteringskontroll og kjølekjedestyring under én kontinuerlig arbeidsflyt. For meieriprodusenter er det viktig å forstå strukturen og funksjonen til hvert segment innenfor en komplett meieribehandlingslinje, ikke bare for å opprettholde produktkvaliteten, men også for å oppnå driftseffektivitet, overholdelse av regelverk og langsiktig lønnsomhet.
Ultra-High Temperature (UHT) prosessering er en av de mest brukte teknologiene i den globale meieriindustrien. En UHT-melkeproduksjonslinje varmer opp melk til temperaturer mellom 135°C og 150°C i to til fire sekunder, og eliminerer effektivt alle patogene og ødeleggende mikroorganismer. Dette gjør at sluttproduktet kan holde seg lagringsstabilt i opptil 12 måneder uten kjøling – en stor fordel for eksportmarkeder og regioner med underutviklede kjølekjeder.
Nøkkelutstyret i en UHT-linje inkluderer en balansetank, avluftingsenhet, homogenisator, rør- eller platevarmeveksler og aseptisk fyllemaskin. Hver komponent spiller en kritisk rolle. Homogenisatoren reduserer størrelsen på fettkulene for å forhindre kremseparasjon, mens det aseptiske fyllstoffet sørger for at den steriliserte melken pakkes i et sterilt miljø, og eliminerer risikoen for kontaminering etter prosess. Emballasjeformater som vanligvis brukes inkluderer Tetra Pak-kartonger, HDPE-flasker og aseptiske poser.
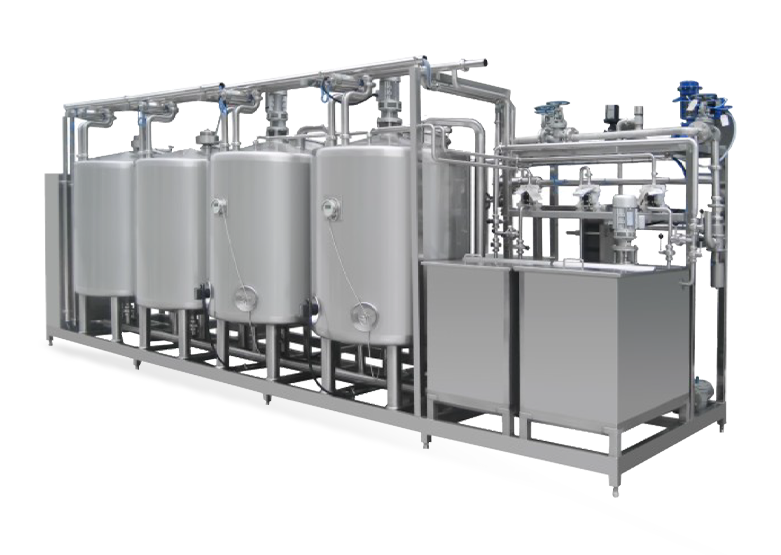
En vanlig utfordring i UHT-behandling er begroing - oppbygging av varmedenaturerte proteiner og kalsiumfosfatavleiringer på varmeveksleroverflater. For å løse dette er moderne UHT-systemer utstyrt med Clean-In-Place (CIP)-systemer som automatisk sykler rengjøringsmidler gjennom utstyret etter hver produksjonskjøring, opprettholder termisk effektivitet og reduserer nedetid.
I motsetning til UHT-melk behandles pasteurisert melk ved lavere temperaturer - typisk 72°C i 15 sekunder i HTST-metoden (High Temperature Short Time) - som eliminerer skadelige bakterier samtidig som den bevarer mer av melkens naturlige smak, ernæringsprofil og bioaktive forbindelser. Pasteurisert melk må avkjøles og har generelt en holdbarhet på 7 til 21 dager, avhengig av emballasje og håndtering etter pasteurisering.
En komplett produksjonslinje for pasteurisert melk inkluderer mottaks- og lagringstanker for råmelk, en platevarmeveksler for pasteurisering og kjøling, en homogenisator, en standardiseringsenhet (for kontroll av fettinnholdet) og en fyllemaskin. Standardiseringsenheten er spesielt viktig for storskala operasjoner, siden den lar produsenter konsekvent oppfylle spesifikasjoner for fettinnhold som helmelk (3,5 %), skummet (1,5–1,8 %) eller skummet (mindre enn 0,5 %).
Temperaturovervåking er et kritisk kontrollpunkt i hele den pasteuriserte melkelinjen. Automatiserte sensorer registrerer og logger kontinuerlig temperaturer på hvert trinn av behandlingen. Hvis temperaturen ved holderøret faller under den nødvendige terskelen, omdirigerer en avledningsventil automatisk melken for reprosessering - en innebygd sikkerhetsmekanisme som hindrer underbehandlet produkt i å nå fyllstoffet.
Kvaliteten på ethvert meieriprodukt begynner til slutt ved kilden: melkegården. Et godt designet melkerom - også kalt en melkestall eller melkeanlegg - er det første trinnet i meieriproduksjonslinjen og har en direkte innvirkning på den mikrobielle belastningen og det somatiske celletall av rå melk. Dårlig vedlikeholdte melkerom kan introdusere forurensning som er vanskelig å eliminere selv med nedstrøms termisk behandling.
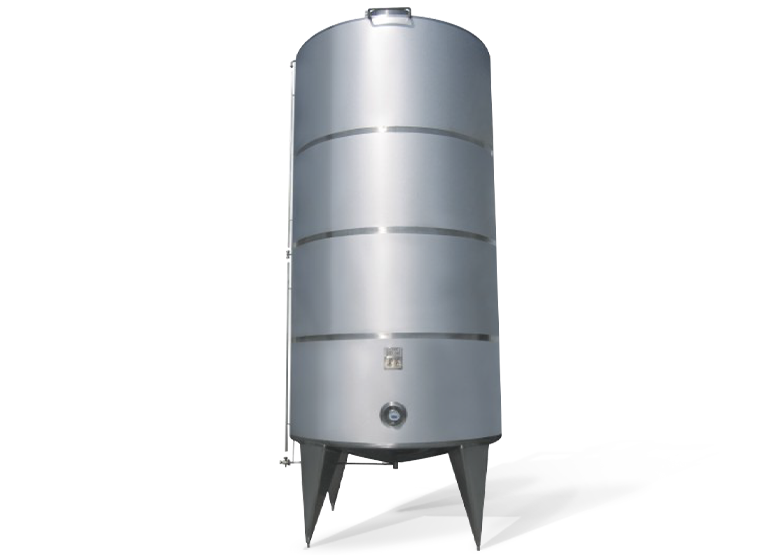
Moderne melkerom på melkegårder er utstyrt med automatiske melkesystemer (AMS), kjøletanker for bulkmelk, in-line filtreringsenheter og CIP-rensesystemer. Kjøletanken for bulkmelk kjøler raskt ned rå melk fra kuas kroppstemperatur (~38°C) til under 4°C innen to timer etter melking – det kritiske vinduet for å begrense bakteriell spredning. Rustfri stålkonstruksjon i hele melkerommet sikrer hygieniske overflater som er enkle å rengjøre og motstandsdyktige mot korrosjon.
Nøkkelytelsesindikatorer som overvåkes på melkerom på gårdsnivå inkluderer:
Investering i høykvalitets infrastruktur på gårdsnivå er ikke valgfritt – det er en forutsetning for å produsere trygge, førsteklasses meieriprodukter lenger ned i linjen.
Yoghurtproduksjon krever en helt annen tilnærming sammenlignet med flytende melkebehandling. Yoghurtfermenteringsproduksjonslinjen involverer nøye kontroll av mikrobiell aktivitet for å omdanne melkelaktose til melkesyre, noe som senker pH og får melkeproteinene til å gelere. Resultatet er et produkt med en karakteristisk syrlig smak og tykk tekstur. Linjen produserer typisk sett yoghurt (gjæret i den endelige beholderen), omrørt yoghurt (gjæret i en tank og deretter agitert), eller drikkelig yoghurt, som hver krever forskjellige utstyrskonfigurasjoner.
Kjernetrinnene i en produksjonslinje for yoghurtgjæring er som følger:
| Trinn | Prosess | Nøkkelparameter |
| 1 | Melkestandardisering og blanding | Fett og proteininnhold |
| 2 | Homogenisering | 150–200 bar trykk |
| 3 | Varmebehandling | 90–95°C i 5 minutter |
| 4 | Kjøling og startkulturinokulering | 42–44°C inokulasjonstemperatur |
| 5 | Fermentering | Mål pH 4,2–4,6 |
| 6 | Avkjøling og fylling | Under 20°C før fylling |
Startkulturen som brukes - vanligvis en kombinasjon av Streptococcus thermophilus and Lactobacillus delbrueckii subsp. bulgaricus — må doseres nøyaktig og tilsettes ved riktig temperatur for å sikre jevn gjæringsaktivitet. Automatisert pH-overvåking i gjæringstankene gjør det mulig for operatører å avslutte gjæringen nøyaktig når målsyren er nådd, og forhindrer oversuring som vil resultere i et for surt produkt.
Et konkurransedyktig meierianlegg driver ikke hver produksjonslinje isolert. Moderne melkeproduksjonsanlegg integrerer UHT, pasteurisering, gårdsmottak og gjæringslinjer gjennom et sentralisert SCADA-system (Supervisory Control and Data Acquisition). Dette lar anleggsledere overvåke prosessdata i sanntid, oppdage uregelmessigheter, planlegge CIP-sykluser og generere produksjonsrapporter – alt fra ett enkelt kontrollgrensesnitt.
Automatisering spiller også en avgjørende rolle for energieffektivitet. Varmegjenvinningssystemer på pasteuriserings- og UHT-linjer kan gjenvinne opptil 94 % av den termiske energien som brukes til oppvarming, noe som dramatisk reduserer dampforbruket. Variabel frekvensomformere på pumper og kompressorer reduserer strømforbruket ytterligere. For anlegg som er rettet mot bærekraftssertifiseringer eller ønsker å redusere driftskostnadene, vil disse investeringene vanligvis betale seg tilbake innen to til tre år.
Sporbarhet er et annet område der integrasjon gir målbar verdi. Ved å koble batch-oppføringer fra inntak av gårdsmelk gjennom prosessering, pakking og distribusjon, kan meieriprodusenter reagere på matsikkerhetshendelser med hastighet og presisjon – isolere berørte produktpartier i løpet av minutter i stedet for dager. Dette nivået av sporbarhet kreves i økende grad av forhandlere og reguleringsorganer i nøkkelmarkeder.
Valg av riktig kombinasjon av produksjonslinjer avhenger av flere faktorer: målproduktmiks, daglig behandlingskapasitet, markedsgeografi, tilgjengelig infrastruktur og kapitalbudsjett. Et lite regionalt meieri som serverer lokale ferskvaremarkeder kan prioritere en pasteurisert melkelinje med en yoghurtgjæringsenhet. En stor eksportorientert prosessor vil derimot investere mye i UHT-kapasitet og aseptisk emballasjeteknologi.
Når man vurderer utstyrsleverandører, bør kjøpere se lenger enn den opprinnelige kjøpesummen og undersøke de totale eierkostnadene – inkludert energiforbruk, tilgjengelighet av reservedeler, ettersalgsservicedekning og leverandørens merittliste med installasjoner i lignende skala. Testing i pilotskala før full-line idriftsettelse kan også forhindre kostbare feil, spesielt for nye produktkategorier eller uvanlige råmelksammensetninger.
Til syvende og sist er en godt konfigurert meieriproduksjonslinje ikke bare en kapitaleiendel – den er den operasjonelle ryggraden i et meierimerke. Å få teknologien, layouten og prosesskontrollene helt fra starten avgjør produktkvalitet, produksjonsoppetid og evnen til å skalere kapasitet etter hvert som markedsetterspørselen vokser.

Kontaktdetaljer
Production Address: nr. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Rom 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Hurtigkobling
Be om tilpasset tilbud Trenger du noe spesielt? Vi er her for å hjelpe.