Oct 09, 2026
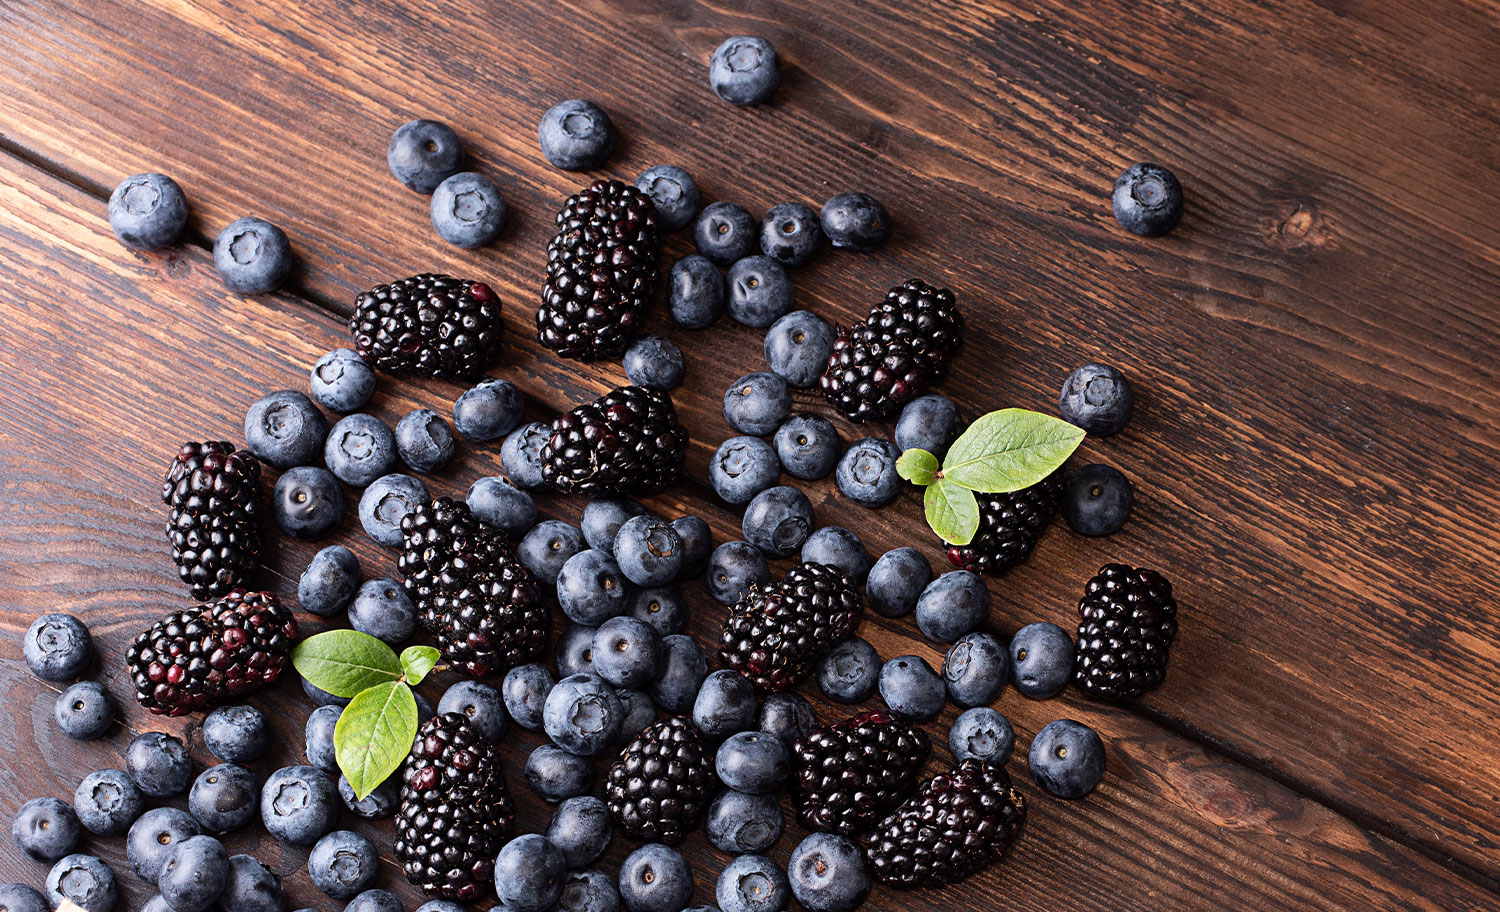
Forstå kjerneformålet med en produksjonslinje for behandling av bærpuré A bær puree behandlingen produksjonslinje er designet for å forvandle rå bær som jordbær, blåbær, bringebær og bjørnebær til en jevn, konsistent puré som er egnet for bruk i drikkevarer, yoghurt, syltetøy, bakerifyll og babymat. Prosessen må bevare smak, farge og næringsverdi samtidig som frø, stilker og urenheter som kan påvirke produktkvaliteten elimineres. Fordi bær er delikate og svært bedervelige, må produksjonslinjen flytte råstoffet gjennom rengjørings-, prosesserings- og konserveringsstadier raskt og hygienisk for å forhindre ødeleggelse og opprettholde friskhet. I motsetning til behandlingslinjer for fastere frukt, krever bærpurésystemer skånsommere håndteringsutstyr for å unngå overdreven blåmerker eller oksidering, sammen med fine filtreringssystemer for å fjerne frø uten å fjerne fruktkjøtt og naturlig tekstur. Å forstå hvert trinn i prosessen hjelper produsenter med å velge riktig utstyr og unngå kostbar ineffektivitet. Nøkkelstadier i produksjonsprosessen for bærpuré En komplett produksjonslinje for bærpuré følger vanligvis en sekvens av stadier, som hver krever spesifikt maskineri for å sikre produktsikkerhet og konsistens. Tabellen nedenfor skisserer de primære stadiene og deres funksjon i den overordnede prosessen. Scene Funksjon Felles utstyr Sortering og vaskFjern rusk, skadede bær og forurensninger Boblevasker, rullesortererKnusing Bryt ned bær til en masseblanding Knuser-vispermaskinEnzymbehandling Bryt ned pektin for forbedret ekstraksjonEnzymdoseringstankRaffinering og avsåingFjern frø- og rensende skaller raffinørHomogenisering Skap ensartet tekstur og konsistens HøytrykkshomogenisatorPasteurisering Eliminer skadelige mikroorganismerRør- eller platepasteurisatorAseptisk fylling Pakkepuré mens du opprettholder steriliteten Aseptisk bag-in-box eller trommelfyller Hvert av disse stadiene spiller en særskilt rolle i å sikre at sluttproduktet oppfyller sikkerhetsstandardene samtidig som den beholder fargen, smaken og ernæringsmessige integriteten som bærpuré er verdsatt for. Viktig utstyr forklart i detalj Knuser-slagmaskiner Knuseren er ofte den første store prosesseringsenheten etter vask. Den bryter bær skånsomt fra hverandre mens den skiller større frø og stilker i en foreløpig pass, og reduserer belastningen på nedstrøms raffineringsutstyr. Justerbare visphastigheter lar operatørene kontrollere teksturen til den første fruktkjøttet, noe som er viktig siden forskjellige bærtyper har varierende fasthet og frøstørrelser. Pulper-finishers for frøfjerning Pulper-finishers bruker roterende årer og finmasket sikter for å skille frø og skinn fra puréen. Skjermstørrelser varierer vanligvis fra 0,5 mm til 1,5 mm avhengig av ønsket glatthet, med finere skjermer som gir en mer raffinert puré som er egnet for drikkevarer, mens litt grovere skjermer brukes til produkter som syltetøy som drar nytte av litt mer tekstur. Homogenisatorer for konsistens i tekstur Høytrykkshomogenisatorer bryter ned gjenværende partikler for å skape en jevn, jevn konsistens og forhindre separasjon under lagring. Dette trinnet er spesielt viktig for bærpuréer som brukes i meieri- eller drikkevareapplikasjoner, der ensartet tekstur direkte påvirker forbrukernes oppfatning av produktkvalitet. Opprettholde produktkvalitet gjennom hele behandlingen Bær er spesielt følsomme for oksidasjon og varme, som begge kan forringe farge og vitamininnhold hvis de ikke behandles riktig. Produsenter bør følge nøye med på følgende praksis for å bevare produktkvaliteten gjennom hele produksjonslinjen. Minimer tiden mellom knusing og pasteurisering for å redusere oksidativ bruning og tap av næringsstoffer. Bruk lukkede, oksygenbegrensede systemer der det er mulig for å beskytte sensitive antocyaninpigmenter som er ansvarlige for bærfarge. Påfør flashpasteurisering eller aseptisk behandling for å redusere varmeeksponeringstiden samtidig som du sikrer mikrobiell sikkerhet. Oppretthold konsistente kjølekjedeforhold under lagring og transport hvis produktet ikke er lagringsstabilt. Kalibrer raffineringsutstyr regelmessig for å sikre konsekvent frøfjerning uten overdreven massetap. Disse fremgangsmåtene hjelper produsenter med å levere en puré som ligner den friske frukten i både utseende og smak, som er en nøkkeldifferensiator i konkurransedyktige mat- og drikkemarkeder. Velge riktig produksjonslinjekapasitet og konfigurasjon Produksjonslinjekapasitet bør velges basert på forventet sesongbasert bærforsyning, målproduksjonsvolum og nedstrøms produktapplikasjoner. Mindre operasjoner som behandler noen få hundre kilo i timen kan velge kompakte, halvautomatiske linjer, mens store anlegg som håndterer flere tonn i timen vanligvis krever helautomatiserte systemer med integrerte CIP-funksjoner (clean-in-place) for å redusere nedetid mellom produksjonskjøringer. Det er også viktig å vurdere fleksibilitet i utstyrsdesign, siden mange anlegg behandler flere bærtyper på samme linje. Maskiner med justerbare skjermstørrelser, variable hastighetskontroller og hurtigskiftende komponenter lar produsenter bytte mellom jordbær-, blåbær- eller blandede bærpuréer uten omfattende nedetid eller utstyrsutskifting. Vanlige utfordringer og hvordan du unngår dem En hyppig utfordring i produksjonen av bærpuré er frøforurensning i sluttproduktet, som vanligvis skyldes slitte eller feil dimensjonerte raffineringssikter. Regelmessig inspeksjon og rettidig utskifting av skjermer kan forhindre dette problemet og opprettholde konsistent produktkvalitet på tvers av batcher. Et annet vanlig problem er fargenedbrytning forårsaket av langvarig eksponering for oksygen eller overdreven varme under pasteurisering. Produsenter kan løse dette ved å investere i utstyr designet for minimal lufteksponering og ved å optimalisere pasteuriseringstemperatur og tidsinnstillinger spesifikt for bærbaserte produkter, i stedet for å bruke generiske fruktbehandlingsparametere som kanskje ikke står for den unike følsomheten til bærpigmenter og næringsstoffer.
Forstå kjernekomponentene i en meieriproduksjonslinje A meieriproduksjonslinje omfatter en serie sammenkoblede prosesstrinn designet for å forvandle rå melk til trygge, hyllestabile forbrukerprodukter samtidig som ernæringsmessig kvalitet og smak bevares. Fra det øyeblikket rå melk ankommer et anlegg til det punktet hvor ferdige produkter er pakket og klare for distribusjon, må hvert trinn operere med presis temperaturkontroll, timing og hygienestandarder for å sikre konsistent produktsikkerhet og kvalitet på tvers av hver batch som produseres. Moderne meieribehandlingsanlegg integrerer typisk flere spesialiserte produksjonslinjer under én operasjonsparaply, hver optimalisert for en spesifikk produktkategori. Denne modulære tilnærmingen lar melkeprodusenter effektivt produsere flere produkttyper, som UHT-melk, pasteurisert melk og yoghurt, ved å bruke delt infrastruktur samtidig som de opprettholder de distinkte prosessparameterne hvert produkt krever. UHT melkeproduksjonslinje Ultra-høy temperatur, eller UHT, prosessering involverer oppvarming av melk til temperaturer vanligvis mellom 135 og 150 grader Celsius i noen sekunder, og eliminerer effektivt praktisk talt alle mikroorganismer og sporer som ellers kan forårsake ødeleggelse. Denne intense, men korte varmebehandlingen, kombinert med aseptisk emballasje som forhindrer rekontaminering etter prosessering, gjør at UHT-melk forblir lagringsstabil ved romtemperatur i flere måneder uten kjøling. UHT-prosessen er avhengig av nøyaktig temperatur- og strømningshastighetskontroll gjennom hele steriliseringsstadiet, da selv mindre avvik enten kan mislykkes i å oppnå tilstrekkelig sterilisering eller unødvendig forringe melkens smak og ernæringsprofil gjennom overdreven varmeeksponering. På grunn av denne følsomheten krever UHT-linjer sofistikerte automatiserte kontrollsystemer som er i stand til å opprettholde konsistente prosesseringsforhold på tvers av kontinuerlige produksjonskjøringer. Pasteurisert melkeproduksjonslinje Pasteurisering bruker en relativt lavere varmebehandling enn UHT-behandling, og oppvarmer vanligvis melk til rundt 72 grader Celsius i omtrent 15 sekunder i det som er kjent som høytemperatur-korttidspasteurisering. Denne metoden eliminerer effektivt skadelige patogener samtidig som den bevarer mer av melkens naturlige smak og ernæringsmessige egenskaper sammenlignet med UHT-behandling, selv om det resulterende produktet krever kontinuerlig nedkjøling og har en betydelig kortere holdbarhet. Pasteurisert melkeproduksjonslinjer inkluderer vanligvis et platevarmevekslersystem som effektivt overfører varme under både oppvarmings- og påfølgende avkjølingsfaser, og minimerer energiforbruket samtidig som melken avkjøles raskt etter pasteurisering for å forhindre bakteriell gjenvekst før pakking. Melkerom med melkegård Melkerom fungerer som det kritiske behandlingsmiljøet i første trinn, lokalisert ved eller i nærheten av melkeoppsamlingspunktet, hvor rå melk først blir avkjølt, filtrert og lagret før den transporteres til et sentralt prosessanlegg. Riktig melkeromsdesign og utstyrsvalg påvirker råmelkkvaliteten direkte, ettersom feil kjølehastighet eller forsinket prosessering kan tillate bakterievekst å akselerere før melken noen gang når formelle behandlingsstadier. Effektiv melkeromsdrift involverer vanligvis rask avkjøling til under 4 grader Celsius innenfor et kort vindu etter melking, sammen med vanlig utstyrssanering for å forhindre kontaminering som kan kompromittere hele nedstrøms produksjonsprosessen. Fordi melkeromsforholdene etablerer basiskvaliteten til råvarene som kommer inn i den bredere produksjonslinjen, gir investeringer i pålitelig kjøle- og lagringsutstyr på dette stadiet utbytte gjennom hele prosesskjeden. Yoghurtfermenteringsproduksjonslinje Yoghurtproduksjon introduserer et ekstra lag med kompleksitet sammenlignet med flytende melkebehandling, ettersom den krever et kontrollert gjæringsstadium der spesifikke bakteriekulturer konverterer melkesukker til melkesyre, noe som gir yoghurt dens karakteristiske syrlige smak og fortykkede tekstur. Denne gjæringsprosessen krever nøyaktig temperaturkontroll, vanligvis holdt rundt 42 til 45 grader Celsius, sammen med nøye overvåket gjæringsvarighet for å oppnå konsistent produkttekstur og surhet i hver batch. Etter gjæring inkluderer yoghurtproduksjonslinjer vanligvis kjøletrinn for å stoppe ytterligere bakterieaktivitet når ønsket surhetsgrad er nådd, sammen med valgfrie homogeniserings- og smakstilsetningstrinn avhengig av den spesifikke produktformuleringen. Presisjonen som kreves i hvert av disse stadiene gjør automatiserte overvåkingssystemer spesielt verdifulle for å opprettholde konsistent yoghurtkvalitet i kommersiell produksjonsskala. Sammenligning av nøkkeltyper for meieriproduksjon Tabellen nedenfor oppsummerer kjerneprosesseringsforskjellene og typiske holdbarhetsresultater på tvers av hovedtyper av meieriproduksjonslinje. Produksjonslinje Behandlingstemperatur Typisk holdbarhet UHT melk 135–150°C, noen sekunder Flere måneder, romtemperatur Pasteurisert melk ~72°C, 15 sekunder 1–3 uker, i kjøleskap Yoghurt 42–45°C gjæring 2–4 uker, i kjøleskap Nøkkelfaktorer ved evaluering av en investering i en meieriproduksjonslinje Innretninger som vurderer en investering i nytt eller oppgradert meieribehandlingsutstyr bør evaluere flere driftsfaktorer for å sikre at det valgte systemet stemmer overens med deres spesifikke produksjonsmål. Krav til produksjonskapasitet – bekreft at utstyrsgjennomstrømningen samsvarer med nåværende og forventet fremtidig etterspørsel. Fleksibilitet i produktutvalget – vurder om linjen kan romme flere produkttyper uten omfattende ombygging. Automatiserings- og overvåkingsevner – evaluer kontrollsystemer som støtter konsistent kvalitet på tvers av kontinuerlige produksjonskjøringer. Hygieniske designstandarder – sørg for at utstyr oppfyller gjeldende krav til mattrygghet og sanitær for meieribehandling. Energieffektivitet — vurder varmegjenvinning og energiforbruk funksjoner som påvirker langsiktige driftskostnader. Opprettholde konsistent kvalitet i hele produksjonsprosessen Uavhengig av hvilket spesifikt meieriprodukt som produseres, er det fortsatt viktig å opprettholde strenge hygieneprotokoller og konsistent prosessovervåking gjennom alle trinn for å produsere sikre meieriprodukter av høy kvalitet i kommersiell skala. Regelmessig rengjøring og desinfisering av utstyr, kombinert med kontinuerlig temperatur- og kvalitetsovervåking, hjelper anlegg med å fange opp potensielle problemer tidlig og opprettholde de konsistente produktstandardene som både tilsynsorganer og forbrukere forventer av moderne meieriforedlingsoperasjoner.
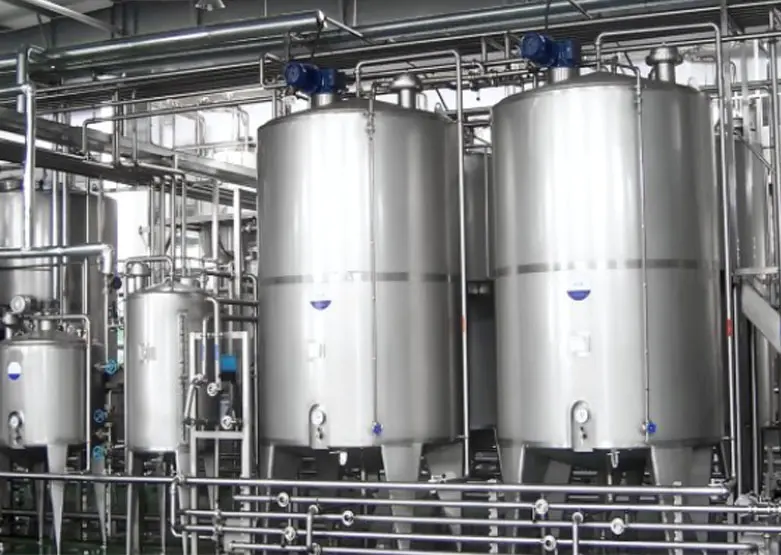
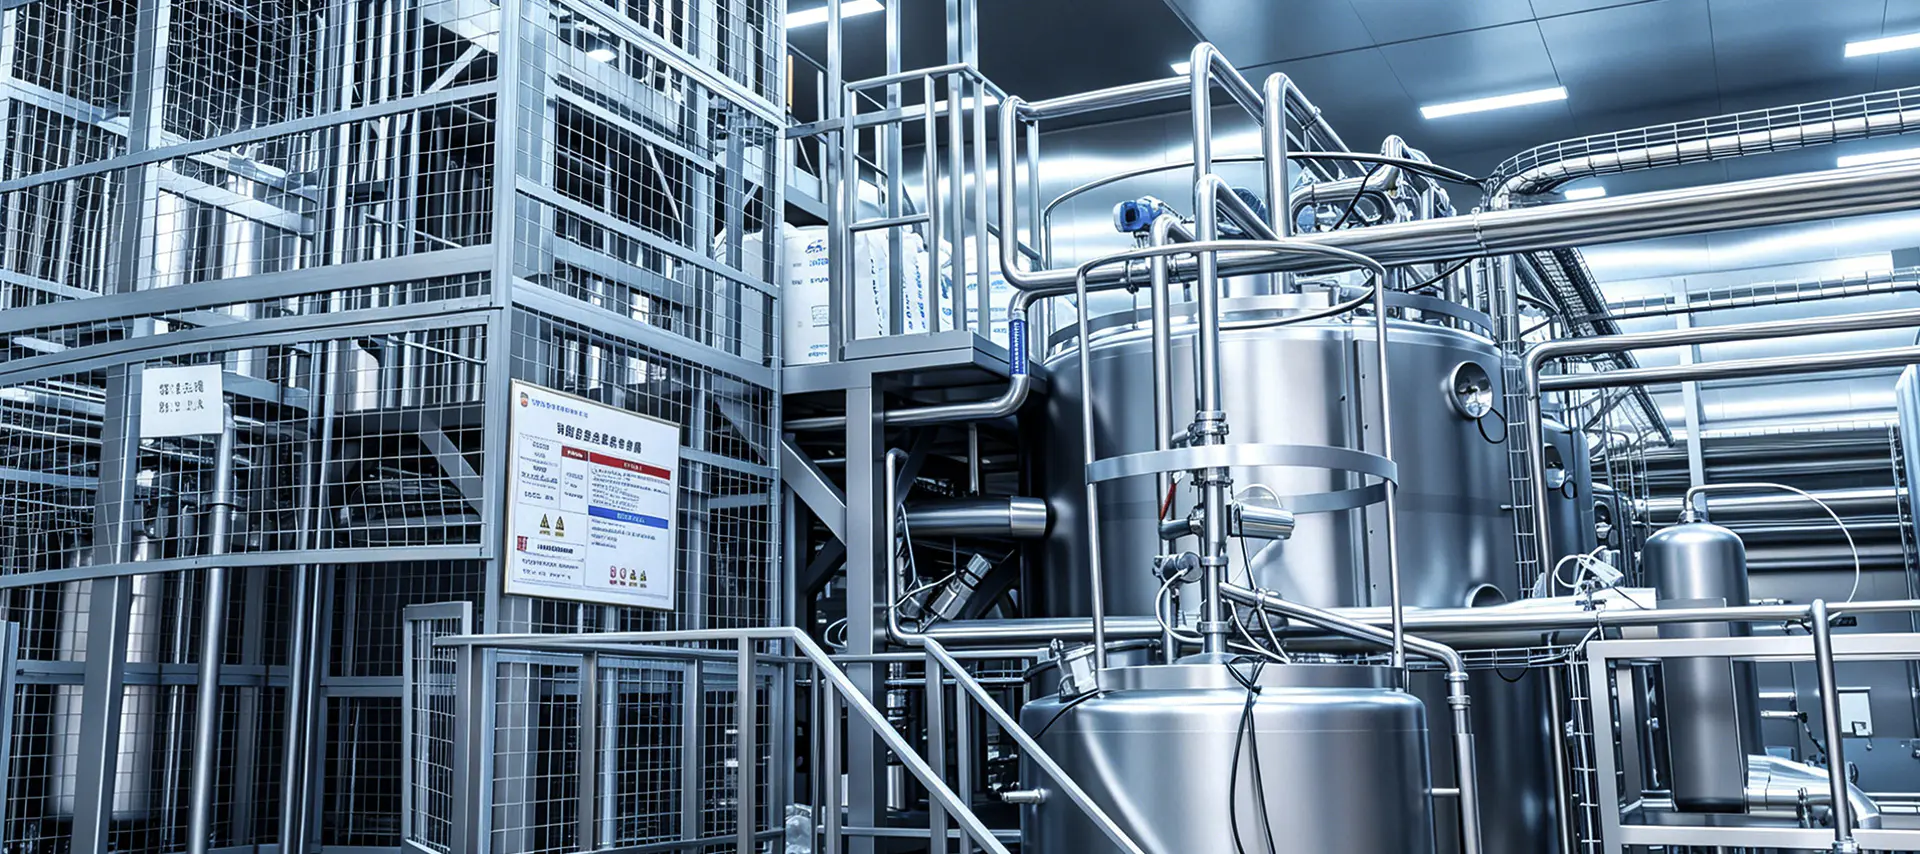
Væskeforedlingsoperasjoner i meieri, juice og drikke, ølbrygging, kjemisk og bioteknologisk industri deler alle et felles behov: pålitelig utstyr for midlertidig oppbevaring og blanding av råvarer, mellomprodukter eller ferdigvarer før neste trinn i produksjonen. Ettlags lagringstanker fyller denne rollen effektivt, og tilbyr en enkel, kostnadseffektiv løsning for anlegg som ikke krever den termiske isolasjonen eller mantelen som finnes i mer komplekse tankdesign. Å forstå hvordan disse tankene er bygget, hvor de passer inn i en produksjonslinje, og hvilke faktorer som påvirker tankvalget hjelper anleggsledere og prosessingeniører med å ta informerte utstyrsbeslutninger. Hva er en enkeltlags lagringstank? A ettlags lagertank består av en enkeltveggkonstruksjon, vanligvis laget av rustfritt stål, uten det ekstra kappelaget som brukes til oppvarming, kjøling eller isolasjonsformål som finnes i dobbeltmantlede eller trelags tanker. Denne enklere konstruksjonen gjør enkeltlagstanker lettere, rimeligere å produsere og enklere å rengjøre og vedlikeholde, samtidig som de oppfyller de hygieniske standardene som kreves for bruk i mat, drikke og farmasøytisk kvalitet. Disse tankene brukes oftest til midlertidig lagring og blanding av flytende materialer som ikke krever nøyaktig temperaturkontroll under oppbevaringsperioden. Dette inkluderer bufferlagring mellom produksjonsstadier, blanding av ingredienser, oppbevaring av ferdig produkt før pakking, eller lagring av råvarer i påvente av videre bearbeiding. Nøkkelindustrier som er avhengige av enkeltlagstanker Ettlags lagringstanker vises på tvers av et bredt spekter av produksjonsmiljøer, hver med litt forskjellige krav til tankdesign, kapasitet og omrøring. Meieriforedling I meierianlegg brukes enkeltlagstanker ofte for å holde rå melk før pasteurisering, lagring av standardisert melk mellom prosesstrinn, eller buffering av ferdige produkter som smaksatt melk eller fløte før pakking. Fordi melkeprodukter er følsomme for forurensning, må tankinnredningen ha glatte, polerte overflater som minimerer bakterieoppbygging og forenkler rengjøringen. Produksjon av juice og drikke Juice- og drikkevareprodusenter bruker enkeltlagstanker for å blande konsentrater med vann, blande smakstilsetninger og søtningsmidler, og holde ferdige drikker før tapping eller hermetikk. Omrøring er ofte nødvendig på dette stadiet for å sikre jevn fordeling av ingredienser gjennom hele partiet. Ølbrygging Bryggerier bruker vanligvis enkeltlagstanker som lyse øltanker, vannlagringstanker eller oppbevaringskar for vørter og ferdig øl i stadier av prosessen der temperaturkontroll styres andre steder i systemet. Disse tankene støtter bryggingens fleksible flertrinnsnatur, der væske beveger seg mellom flere kar før den når pakkelinjen. Kjemiske og bioteknologiske anvendelser I kjemiske og bioteknologiske omgivelser fungerer enkeltlagstanker som holdekar for reagenser, mellomløsninger eller buffervæsker som brukes i formulerings- og produksjonsprosesser. Disse applikasjonene krever ofte streng materialkompatibilitet, siden visse kjemikalier krever spesifikke legeringskvaliteter for å forhindre korrosjon eller uønskede reaksjoner med tankoverflaten. Byggematerialer og designfunksjoner De fleste enkeltlags lagringstanker er konstruert av 304 eller 316 rustfritt stål, med 316 klasse foretrukket i applikasjoner som involverer etsende kjemikalier, høysaltholdige produkter eller strenge farmasøytiske krav. Den indre overflatefinishen spesifiseres vanligvis ved å bruke en Ra-verdi målt i mikrometer, med jevnere overflater som reduserer risikoen for produktrester og bakterievekst. Tanktoppene kan være flate, formete eller koniske avhengig av bruksområdet, mens bunnen ofte er skråstilt for å tillate fullstendig drenering under rengjøring og produktutslipp. Standardtilbehør inkluderer manways for intern tilgang, skueglass for visuell overvåking, sanitære inntaks- og utløpstilkoblinger og ventilasjonsåpninger for å håndtere trykkendringer når væske tilsettes eller fjernes. Omrøringsalternativer: Med og uten blanding Enkeltlagstanker kan konfigureres med eller uten røreverk, avhengig av om prosessen krever aktiv blanding. Tanker som utelukkende brukes til å holde eller bufre en homogen væske, for eksempel ferdig pasteurisert melk som venter på emballasje, trenger ofte ikke omrøring. I motsetning til dette krever tanker som brukes til å blande ingredienser, løse opp pulvere eller opprettholde suspensjon av partikler vanligvis en blander. Vanlige røreverkstyper inkluderer toppmonterte propellblandere for generell blanding, ankerrøreverk for væsker med høyere viskositet og sideinngangsblandere for tanker med stor diameter der en toppmontert aksel ville være upraktisk. Valget av agitatorhastighet og bladdesign avhenger av væskens viskositet, blandeintensiteten som kreves, og om prosessen risikerer å introdusere overflødig luft eller skum i produktet. Velge riktig tankkapasitet og konfigurasjon Tankdimensjonering bør være basert på produksjonsvolum, batchfrekvens og mengden buffertid som trengs mellom behandlingsstadiene. Underdimensjonerte tanker kan skape flaskehalser som bremser produksjonen, mens overdimensjonerte tanker øker kapitalkostnadene og krav til gulvplass uten å tilføre proporsjonal verdi. Søknad Typisk kapasitetsområde Nødvendig agitasjon Lagring av råmelkbuffer 1.000 til 20.000 liter Valgfritt Saftblanding 500 til 10.000 liter Obligatorisk Lyst ølhold 1.000 til 30.000 liter Vanligvis ikke nødvendig Lagring av kjemiske reagenser 200 til 5000 liter Avhenger av formulering Vedlikehold og sanitærhensyn Fordi enkeltlagstanker brukes ofte i mat-, drikke- og bioteknologiske applikasjoner, er sanitet en sentral del av den løpende driften. Mange tanker er designet for å støtte systemer som er på plass, som sirkulerer rengjørings- og desinfiseringsløsninger gjennom tanken og tilhørende rør uten å kreve manuell demontering. Spraykuler montert inne i tanken fordeler rengjøringsvæske over innvendige overflater, og når områder som ellers ville være vanskelig tilgjengelige. Rutinemessig inspeksjon av pakninger, ventiler og sveisede sømmer bidrar til å forhindre lekkasjer og forurensningsrisiko. Fasiliteter som håndterer sterkt regulerte produkter, slik som legemidler eller morsmelkerstatningsingredienser, følger ofte strengere valideringsprotokoller for å bekrefte at rengjøringssykluser konsekvent oppfyller mikrobielle kontrollstandarder. Nøkkelfaktorer å evaluere før kjøp Å velge riktig ettlags lagertank innebærer å veie flere praktiske faktorer som er spesifikke for den tiltenkte bruken. Bekreft at materialkvaliteten samsvarer med de kjemiske eller biologiske kompatibilitetskravene til væsken som lagres. Bestem om omrøring er nødvendig, og velg i så fall en passende blandetype og motorstørrelse for væskens viskositet. Kontroller at tanken inkluderer riktig sanitærutstyr og støtter prosedyrer for rengjøring på stedet hvis det kreves av regulatoriske standarder. Vurder krav til gulvplass og strukturell støtte, spesielt for større vertikale tanker som kan trenge forsterket fundament. Vurder fremtidig produksjonsvekst når du velger kapasitet, og tillater en viss fleksibilitet uten å overinvestere betydelig i ubrukt volum. Ettlags lagringstanker er fortsatt et praktisk, allsidig valg for anlegg som trenger pålitelig holde- og blandekapasitet uten de ekstra kostnadene og kompleksiteten til termisk kapping. Ved å nøye tilpasse tankmateriale, konfigurasjon, omrøring og kapasitet til de spesifikke kravene til meieri, drikke, brygging, kjemiske eller bioteknologiske prosesser, kan anleggsledere oppnå pålitelig ytelse samtidig som utstyrsinvesteringer holdes proporsjonal med faktiske produksjonsbehov.
Forstå hele omfanget av en produksjonslinje for behandling av tedrikke Kommersiell produksjon av tedrikker innebærer langt mer enn å brygge en kanne med te og forsegle den på en flaske. En fullt integrert produksjonslinje for behandling av tedrikke kombinerer presis håndtering av ingredienser, termisk behandling, steril fylling og automatisert emballasje til et kontinuerlig system med høy ytelse. Enten sluttproduktet er drikkeklar (RTD) grønn te, svart te med melk eller urteinfusjoner, følger den underliggende produksjonslogikken en strukturert sekvens av operasjoner. Å forstå hvert trinn hjelper produsenter med å identifisere effektivitetshull, sikre samsvar med mattrygghet og skalere produksjon uten å ofre produktkvalitet. Råvaremottak og forbehandling Hvert produksjonsløp begynner med inntak av råvarer. Tørre teblader, planteekstrakter, søtningsmidler, tilsetningsstoffer og vann mottas og inspiseres mot etablerte kvalitetsspesifikasjoner. For løsbladtilførsler vurderes fuktighetsinnhold, partikkelstørrelse og mikrobiell belastning før materialer kommer inn i prosessgulvet. Vannbehandling er like kritisk, siden spring- eller brønnvann må renses gjennom omvendt osmose (RO) filtrering og avionisering for å fjerne klor, tungmetaller og oppløste faste stoffer som ellers ville endre smak og stabilitet. Tørre ingredienser lagres vanligvis i klimakontrollerte siloer eller forseglede beholdere for å forhindre klumping og forurensning. Flytende ingredienser som konsentrerte planteekstrakter eller smaksstoffer holdes i rustfrie ståltanker med omrøringssystemer. Forbehandlingsstadiet setter kvalitetsgrunnlaget for alt nedstrøms, og gjør leverandørkvalifisering og innkommende inspeksjon uomsettelige trinn i enhver godt administrert linje. Utvinning og brygging Ekstraksjonstrinnet konverterer rå temateriale til en konsentrert flytende base. Industrielle teekstraksjonssystemer faller vanligvis inn i to kategorier: varmtvannsekstraksjon og kaldbryggekstraksjon. Varmtvannsekstraksjon bruker temperaturer fra 75 °C til 95 °C, avhengig av tesorten, for å løse opp katekiner, koffein, teanin og aromatiske forbindelser innen en kontrollert kontakttid. Kaldbryggesystemer fungerer ved temperaturer under 20°C over lengre perioder, og gir en jevnere smaksprofil med lavere bitterhet, men krever lengre syklustider og større tankkapasitet. Nøkkelekstraksjonsparametere Tabellen nedenfor oppsummerer standard driftsområder for vanlige tetyper i et kontinuerlig varmt ekstraksjonssystem: Te Type Ekstraksjonstemperatur (°C) Kontakttid (min) Te-til-vann-forhold Grønn te 75–80 3–6 1:80 til 1:100 Svart te 88–95 4–8 1:60 til 1:80 Oolong te 82–88 4–7 1:70 til 1:90 Urteinfusjon 90–95 5–10 1:50 til 1:70 Etter ekstraksjon passerer væsken gjennom et filtreringstrinn som fjerner brukte blader og suspenderte stoffer. Kontinuerlige beltepresser, sentrifuger eller plate-og-ramme-filtre brukes ofte, etterfulgt av en sekundær mikrofiltreringsmembran for å oppnå klarheten som forventes i kommersiell te på flaske. Blanding, standardisering og formeljustering Når base-tevæsken er tilberedt, går den inn i en blandetank hvor søtningsmidler, syrer, stabilisatorer, vitaminer eller smaker tilsettes i henhold til produktformelen. Automatiserte doseringssystemer bruker strømningsmålere og veieceller for å sikre at hver ingrediens tilsettes innenfor stramme toleransebånd. For melkete-varianter brukes emulgeringsutstyr for å jevnt fordele fettholdige meieriprodukter eller plantebaserte ingredienser gjennom den flytende matrisen. Standardisering innebærer justering av brix (sukkerinnhold), pH og Brix-til-syre-forhold for å møte den sensoriske målprofilen. Inline refraktometre og pH-sensorer gir sanntidstilbakemelding til kontrollsystemet, og tillater automatiske korreksjoner før produktet går over til termisk behandling. Dette stadiet er der mye av batch-til-batch-konsistensarbeidet skjer, og det krever tett koordinering mellom formelteamet og produksjonsoperatørene. Termisk prosessering: Pasteurisering og UHT Termisk behandling er det mest kritiske mattrygghetstrinnet i hele produksjonslinjen for behandling av tedrikke. To hovedmetoder brukes avhengig av emballasjeformatet og ønsket holdbarhet: HTST-pasteurisering (kort tid med høy temperatur): Produktet varmes opp til ca. 85–95°C i 15–30 sekunder ved hjelp av en platevarmeveksler, og avkjøles deretter raskt. Denne metoden er egnet for varmefylte glassflasker og PET-beholdere med aluminiumslokk, og oppnår en holdbarhet på 6 til 12 måneder ved omgivelsestemperatur. UHT-behandling (ultra høy temperatur): Produktet når 130–145°C i 2–6 sekunder, og eliminerer alle vegetative organismer og de fleste sporer. UHT-behandling er sammenkoblet med aseptiske fyllingssystemer for å oppnå forlenget holdbarhet på 12–18 måneder uten kjøling, noe som gjør den ideell for Tetra Pak-kartong- og aseptiske PET-formater. Valget mellom disse to metodene påvirker ikke bare utstyrsinvesteringen, men også smaksprofilen til sluttproduktet. UHT-behandlet te utvikler ofte en kokt tone på grunn av Maillard-reaksjoner ved forhøyede temperaturer, som må håndteres gjennom formeljusteringer eller smaksmaskeringsmidler. Fylle- og tetningssystemer Fyllingsstadiet må opprettholde steriliteten etablert under termisk behandling. Tre fyllingsmetoder er standard i bransjen: Varmefyll: Produktet fylles ved 85–90°C direkte i ferdigformede PET- eller glassbeholdere. Gjenværende varme steriliserer beholderens hoderom. Etter forsegling vendes beholderne kort for å sterilisere lokkets indre, og føres deretter gjennom en kjøletunnel. Dette systemet har lavere utstyrskostnader, men begrenser beholderdesign på grunn av termiske sammentrekningseffekter. Kaldfylling med tunnelpasteurisering: Produktet fylles kaldt i forseglede beholdere, som deretter føres gjennom en tunnelpasteurisator. Denne metoden tillater mer fleksible beholderformer, men legger til energikostnader og krav til gulvplass. Aseptisk fylling: Beholdere og lukninger steriliseres separat ved bruk av hydrogenperoksid eller UV-behandling, og fylling skjer i et klasse 100-renromsmiljø. Dette er det mest kapitalkrevende alternativet, men gir den beste produktstabiliteten og den bredeste kompatibiliteten for emballasjeformat. Fyllingsvolumnøyaktigheten overvåkes gjennom in-line kontrollvekter eller strømningsmålere, med automatiserte avvisningssystemer som fjerner under- eller overfylte beholdere før de når forseglingsenheten. Merking, koding og sekundær emballasje Etter forsegling beveger beholderne seg gjennom merkemaskiner som påfører trykkfølsomme etiketter, krympehylser eller limpåførte etiketter med nøyaktig registrering. Høyhastighets blekk- eller laserkodere skriver ut lotnumre, produksjonsdatoer og best-før-datoer direkte på beholdere eller korker. Synsinspeksjonssystemer sjekker for manglende etiketter, skjev påføring og uleselige koder før beholdere går videre til sekundæremballasje. Sekundæremballasje innebærer å gruppere individuelle beholdere i multipakninger, sette dem inn i kartonger eller pakke dem inn i krympefilm. Automatiserte koffertopprettere, produkttransportører og koffertpakkere danner og fyller forsendelseskasser til priser som er synkronisert med oppstrøms fyllesystemet. Pallering av roboter stabler kofferter på paller etter forhåndsprogrammerte mønstre som optimerer laststabilitet og lagereffektivitet. Kvalitetskontrollintegrering på tvers av linjen Moderne produksjonslinjer for behandling av te drikker bygge inn kvalitetskontroll på alle trinn i stedet for å stole utelukkende på inspeksjon ved slutten av linjen. Kritiske kontrollpunkter inkluderer ekstraksjonstemperatur og tid, turbiditet etter filtrering, blanding av brix og pH, dødelighet av termisk prosess (F-verdi eller tilsvarende logreduksjon), fyllvekt og forseglingsintegritet. Hver av disse parameterne logges av SCADA- eller PLS-systemet og lagres for batchsporbarhetsformål. Sensoriske evalueringspaneler vurderer smak, farge og aroma fra hver produksjonsbatch ved å bruke standardiserte protokoller. Mikrobiologisk testing av oppbevarte prøver bekrefter sterilitet før produktet frigjøres fra lageret. For eksportmarkeder dekker ytterligere samsvarskontroller tungmetallgrenser, nivåer av plantevernmiddelrester i teinnmatingen og emballasjemigrasjonstesting. Automatisering og linjeintegrasjonshensyn Linjeeffektiviteten i et produksjonsanlegg for tedrikke bestemmes ikke bare av individuell maskinhastighet, men av hvor godt hvert trinn er integrert. Buffertanker mellom avtrekk og fylling beskytter mot oppstrøms forsinkelser. Automatiserte CIP-systemer (Clean-in-Place) sykler prosesseringsrørene gjennom kaustisk, syre- og skyllesekvenser mellom produksjonskjøringene, minimerer nedetid og reduserer risikoen for krysskontaminering. OEE-sporing (Overall Equipment Effectiveness) hjelper driftsteam med å kvantifisere tilgjengelighetstap, hastighetstap og kvalitetstap separat, noe som muliggjør målrettede forbedringshandlinger i stedet for brede kapasitetsoppgraderinger. Ved å velge riktig kombinasjon av termisk behandling, fyllingsteknologi og beholderformat tidlig i prosjekteringsfasen unngår du kostbare ettermonteringer senere. Produsenter som skalerer fra 5 000 flasker i timen til 30 000 flasker i timen står ikke bare overfor utfordringer med utstyrsstørrelser, men også endringer i CIP-sekvensering, forsyningsforsyning og dokumentasjon av kvalitetssystem. Å planlegge produksjonslinjen som et integrert system fra begynnelsen er det som skiller bærekraftig oppskalering fra reaktiv problemløsning.
Nøkkelstadier i en produksjonslinje for bearbeiding av bærpuré A produksjonslinje for bærpuré tar rå frukt gjennom en sekvens av mekaniske og termiske prosesstrinn for å produsere en jevn, lagringsstabil puré som er egnet for bruk i juice, yoghurt, syltetøy, bakerifyll eller drikkekonsentrater. Den generelle strømmen beveger seg fra sortering og vasking, gjennom knusing og massedannelse, til raffineringsstadier som fjerner frø og skinn, etterfulgt av pasteurisering og endelig fylling i lagrings- eller fraktbeholdere. Hvert trinn i denne sekvensen påvirker direkte sluttproduktets tekstur, fargeretensjon og mikrobielle sikkerhet, og det er grunnen til at utstyrsvalg ved hvert trinn må samsvare med de spesifikke egenskapene til bærsorten som behandles. Bær byr på unike prosesseringsutfordringer sammenlignet med fastere frukt på grunn av deres høye fuktighetsinnhold, delikate hudstruktur og i mange tilfeller små frø innebygd i fruktkjøttet som må skilles uten for stort tap av brukbar fruktkjøtt. En godt designet produksjonslinje står for disse egenskapene på hvert trinn i stedet for å stole på generisk fruktbehandlingsutstyr som kanskje ikke håndterer bær effektivt. Sortering, vask og tilberedning av rå bær Den første fasen av enhver bærpurélinje innebærer å fjerne skadet frukt, stilker, blader og fremmedavfall før vaskingen begynner, siden behandling av forurenset eller ødelagt frukt kan kompromittere hele partiet nedstrøms. Optiske sorteringsmaskiner, som bruker kameraer og noen ganger nær-infrarøde sensorer for å oppdage farge- og overflatedefekter, har blitt stadig mer vanlig på større produksjonslinjer fordi de kan identifisere mugg, umoden frukt eller fremmedmateriale langt raskere og mer konsekvent enn manuell inspeksjon alene. Etter sortering passerer bærene vanligvis gjennom et boble- eller sprayvaskesystem designet for å fjerne smuss og overflaterester uten å skade den delikate frukten. Boblevaskere bruker stigende luftbobler for å agitere frukten forsiktig i et vannbad, som vanligvis foretrekkes fremfor høytrykksspraysystemer for myke bær som bringebær eller bjørnebær som kan bli skadet av direkte vannstrålepåvirkning. Knusing, enzymbehandling og raffinering Når de er renset, beveger bær seg inn i knuse- og pulpingstadiet, hvor mekaniske visper eller knusevalser bryter ned frukten til en grov mos. Denne rå mosen inneholder fortsatt frø, hudfragmenter og i noen tilfeller stilker som må fjernes før pureen når sin endelige jevne konsistens. Pektinase enzymbehandling Mange bærsorter, spesielt jordbær og blåbær, inneholder pektin som gjør mosen tykkere og gjør det vanskeligere å skille frø og skinn effektivt under raffinering. Tilsetning av pektinaseenzym på dette stadiet bryter ned pektinstrukturen, reduserer viskositeten og forbedrer juice- og fruktkjøttutbyttet under det påfølgende raffineringstrinnet. Enzymdosering og reaksjonstid må kontrolleres nøye, siden både utilstrekkelig og overdreven behandling kan påvirke den endelige puréens tekstur og fargestabilitet. Utstyr til avsteining og avsåing Etter enzymbehandling passerer mosen gjennom en raffineringsmaskin, ofte kalt en skovlebehandler eller skruepresse, som tvinger massen gjennom en perforert sikt mens frø, hudfragmenter og eventuelle gjenværende stilker separeres og tømmes separat. Maskestørrelsen på sikten velges basert på den ønskede endelige teksturen, med finere sikter som gir en jevnere puré på bekostning av litt lavere totalutbytte, siden noe brukbar masse uunngåelig slippes ut sammen med frø og hudavfall ved tettere maskeinnstillinger. Sammenligning av pasteurisering og aseptiske fyllingsmetoder Varmebehandling er nødvendig for å deaktivere ødelagte mikroorganismer og enzymer som ellers ville fortsette å forringe puréens farge og smak under lagring. Metoden som velges påvirker både holdbarhet og utstyrsinvesteringen som kreves for produksjonslinjen. Metode Typisk temperatur Holdbarhetseffekt HTST-pasteurisering 85°C til 95°C, kort hold Kjølelagring, uker til måneder Aseptisk behandling 90°C til 110°C, ultrakort hold Omgivelseslagring, opptil 12 måneder Varmfylling 85°C til 90°C ved fylling Omgivelseslagring, flere måneder Aseptisk prosessering krever en høyere utstyrsinvestering, siden pureen må avkjøles raskt etter varmebehandling og fylles i forhåndssterilisert emballasje i et fullstendig lukket sterilt miljø for å forhindre rekontaminering. Denne metoden er generelt foretrukket av større virksomheter som leverer bulkindustrikunder, siden den forlengede holdbarheten forenkler logistikken og reduserer behovet for kjølekjedetransport og lagring. Utstyrshensyn for forskjellige bærtyper Ulike bærvarianter krever justeringer av utstyrsinnstillinger og noen ganger helt andre maskinkonfigurasjoner for å behandle effektivt. Jordbær, med sin relativt store størrelse og mykere kjøtt, trenger generelt skånsommere knusevalser satt med bredere klaring for å unngå overdreven frøfragmentering, noe som kan introdusere bitre smaker i den endelige pureen hvis frøene knuses for aggressivt. På grunn av sin lille størrelse og tøffere hud krever blåbær ofte et finere innledende knusestadium, men drar fordel av mindre aggressiv raffinering siden frøene deres er små nok til at fullstendig fjerning er mindre kritisk for sluttproduktets tekstur. Bringebær og bjørnebær krever forsiktig frøseparasjon på grunn av deres mange små, harde frø som kan påvirke munnfølelsen negativt hvis de ikke filtreres tilstrekkelig. Jordbær trenger skånsommere mekanisk håndtering gjennom hele linjen på grunn av deres mykere kjøtt og høyere mottakelighet for blåmerker og rask oksidasjon. Tranebær, som er fastere og surere, krever ofte et lengre forbehandlingstrinn for å knuse eller dampe for å myke opp huden før effektiv massedannelse kan skje. Blåbær drar nytte av fargebeskyttende håndtering, siden deres antocyaninpigmenter er følsomme for oksidasjon og langvarig eksponering for metallbearbeidingsoverflater. Opprettholde standarder for hygiene og mattrygghet Produksjonslinjer for bærpuré må designes med tanke på rengjøring og sanitær fra starten, siden fruktkjøttrester som er igjen i utstyrssprekker raskt kan bli en grobunn for mugg og bakterier mellom produksjonskjøringene. Rustfri stålkonstruksjon gjennom hele linjen, kombinert med sanitære tri-clamp-beslag i stedet for gjengede rørforbindelser, gjør demontering og rengjøring betydelig raskere og mer grundig mellom batch. Mange anlegg implementerer systemer på plass, som sirkulerer rengjørings- og desinfiseringsløsninger gjennom lukkede deler av linjen uten å kreve full manuell demontering, noe som reduserer både arbeidstid og risikoen for ufullstendig rengjøring i vanskelig tilgjengelige områder. Regelmessig mikrobiell testing av både råmateriale og ferdige purépartier, kombinert med dokumenterte rengjøringsplaner, støtter samsvar med matsikkerhetssertifiseringer som HACCP eller BRC, som mange kommersielle kjøpere krever før de godtar å hente puré fra en gitt leverandør. Maksimere utbytte og redusere avfall Maksimering av brukbart pureutbytte samtidig som man minimerer avfall under raffineringsstadiet, krever balansering av skjermmaskevalg, enzymdosering og maskingjennomstrømningshastighet mot ønsket endelig teksturspesifikasjon. Å kjøre raffineringsutstyr for raskt kan etterlate overdreven brukbar masse fanget i frø- og hudutslippsstrømmen, mens å kjøre det for sakte reduserer den totale produksjonskapasiteten uten nødvendigvis å forbedre utbyttet ytterligere. Mange anlegg prøver og analyserer med jevne mellomrom frø- og hudbiproduktstrømmen for å bekrefte at utbyttetap forblir innenfor et akseptabelt område, og justerer skjermstørrelsen eller enzymbehandlingstiden når tapene begynner å gå oppover. Biproduktstrømmer fra raffineringsstadiet, inkludert frø og skinn, blir i økende grad gjenbrukt av noen prosessorer til sekundære produkter som fruktfibertilskudd eller naturlige fargestoffekstrakter, noe som gjør det som tidligere var en kostnad for avfallshåndtering til en ekstra inntektsstrøm for operasjonen.
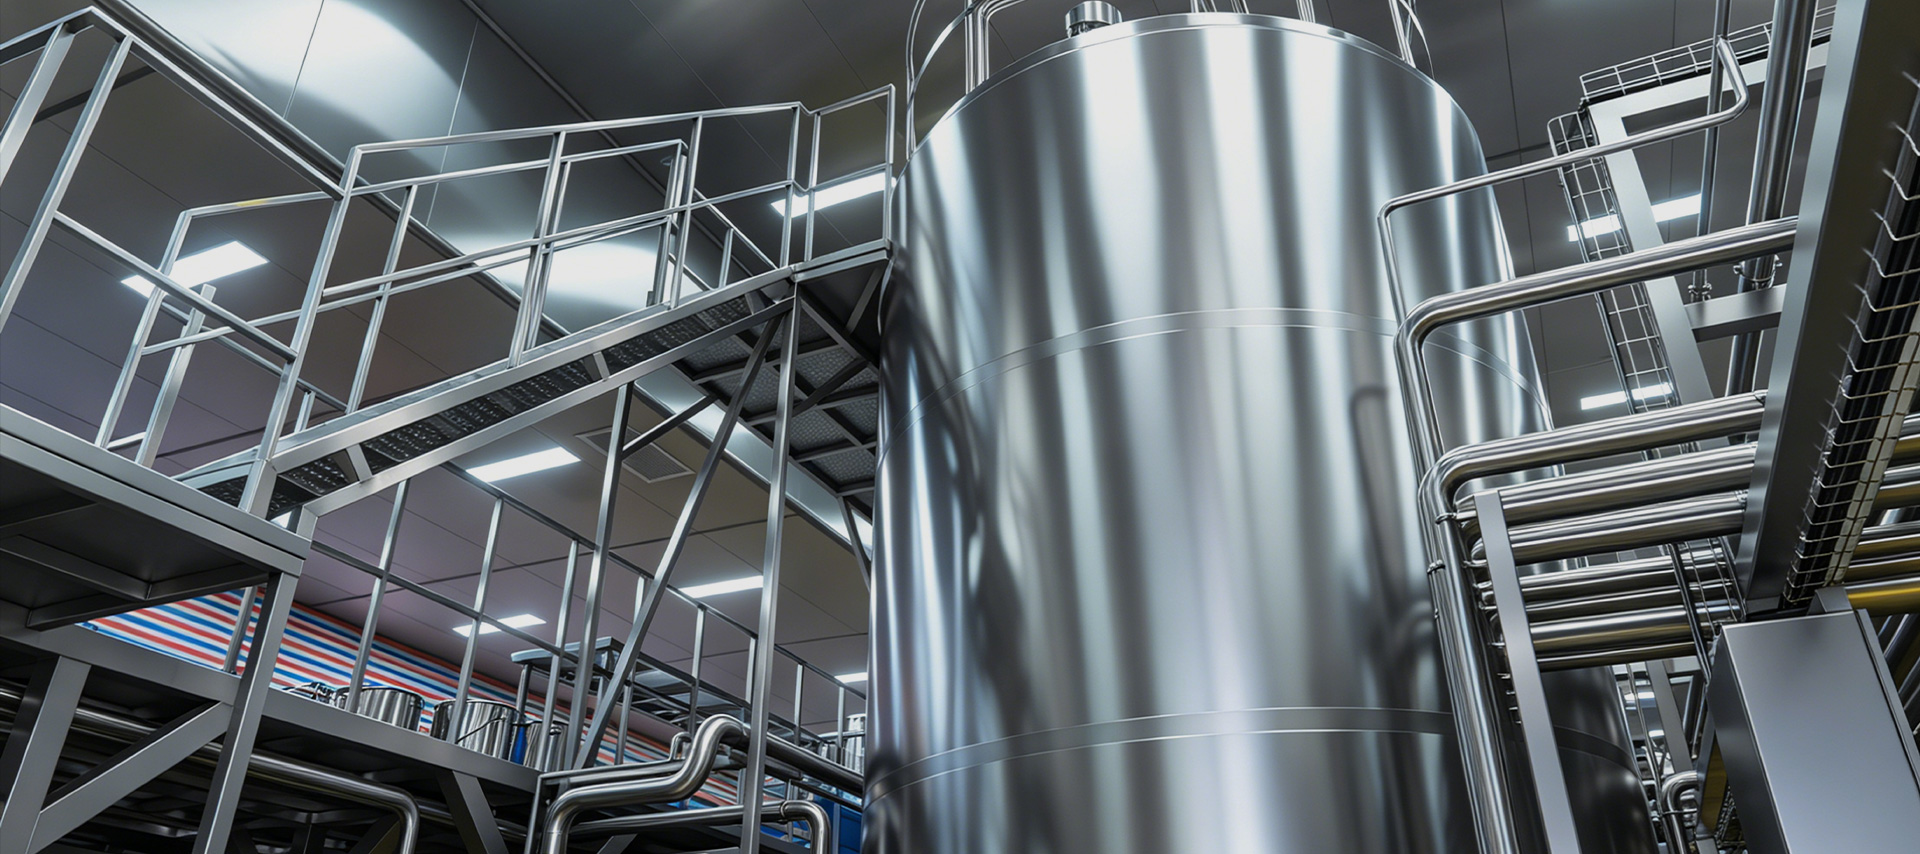
For store meieristasjoner og melkeforedlingsanlegg bestemmes ikke råmelkkvaliteten kun av besetningen – den er like formet av hva som skjer i timene mellom melking og prosessering. Temperaturkontroll, hygieniske lagringsforhold og konsekvent agitasjon under oppbevaring påvirker alle direkte bakterietallet, fettkulestabiliteten og sensoriske egenskaper til melken som til slutt når forbrukerne. En stor utendørs melkelagringstank er den sentrale delen av infrastrukturen som styrer dette kritiske vinduet, og å velge, installere og betjene en riktig er en av de mest konsekvensbeslutninger en meierianleggsleder vil ta. Denne artikkelen gir en detaljert, praktisk gjennomgang av store utendørs melkelagringstanker – deres designegenskaper, nøkkelkomponenter, størrelseshensyn, driftskrav og egnethet for bruksområder utover meieriprodukter, inkludert mat og farmasøytisk væskelagring. Hvorfor utendørs installasjon krever spesifikke designstandarder I motsetning til innendørs silotanker installert i temperaturkontrollerte prosesshaller, er utendørs melkelagringstanker utsatt for direkte solstråling, svingninger i omgivelsestemperaturen, nedbør, vind og i enkelte klima frost eller ekstrem varme. Disse miljøbelastningene stiller designkrav som er vesentlig mer krevende enn for innendørs ekvivalenter med samme kapasitet. Det ytre skallet til en utendørs melkelagringstank er laget av matvarekvalitet 304 eller 316L rustfritt stål, med en polert innvendig overflate (typisk Ra ≤ 0,8 µm) for å minimere bakteriell adhesjon og lette effektiv rengjøring. Mellom det indre og ytre skallet injiseres polyuretanskumisolasjon med høy tetthet - typisk 100 til 150 mm tykk - under trykk for å danne en sømløs, tomfri termisk barriere. Dette isolasjonslaget er det som gjør at tanken kan opprettholde melketemperaturer på eller under 4°C selv når omgivelsestemperaturer overstiger 35°C, uten kontinuerlig kompressordrift. Den utvendige kledningen er vanligvis en matt eller børstet rustfritt stålskinn eller et aluminisert panel som reflekterer solvarmebelastningen. I områder med høy UV-intensitet er det noen ganger installert ekstra reflekterende belegg eller parasoller over tankkuppelen for å redusere den termiske belastningen på kjølesystemet. Benstøtter og bunnrammer er konstruert for utendørs grunnforankring, med anordninger for dreneringsavrenning og skadedyrekskludering på fundamentnivå. Kjernekomponenter og deres funksjoner En velspesifisert stor utendørs melkelagringstank integrerer flere systemer som jobber sammen for å opprettholde melkekvaliteten, muliggjøre sikker drift og støtte overholdelse av forskrifter. Følgende komponenter er standard på industrielle enheter: Kjøle- og kjølesystem Kjølesystemet består av en fordamperspole sveiset direkte til den ytre overflaten av den indre tankveggen - et design kjent som direkte ekspansjon (DX) eller direkte kjøling. Kjølemiddel sirkulerer gjennom disse spolene og absorberer varme fra melken, og avkjøler den raskt. Kompressorenheten og kondensatoren er montert separat, enten på en plattform ved siden av tanken eller på en skli ved siden av. For veldig store tanker (over 50 000 liter) brukes noen ganger glykolbaserte indirekte kjølekretser i stedet for DX-systemer, da de lar en enkelt kjøler betjene flere tanker og reduserer risikoen for kjølemiddelforurensning i tilfelle spolelekkasje. Agitasjonssystem Melk er ikke en homogen væske - fettkuler er mindre tette enn den vandige fasen og vil krem oppover innen 30 til 60 minutter hvis melken blir stående uforstyrret. Et omrøringssystem forhindrer denne separasjonen og sikrer også jevn temperaturfordeling i hele tankvolumet. De fleste store utendørstanker bruker en motorisert røreverk med lav skjærkraft montert gjennom topp- eller sidemanveien, med skovle eller propellhjul i rustfritt stål som er dimensjonert til tankens diameter. Omrøringshastigheten er vanligvis 10 til 30 RPM – rask nok til å opprettholde homogenitet, sakte nok til å unngå å skade fettkuler eller inkorporere luft, noe som vil fremme oksidasjon og utvikling av dårlig smak. CIP vaskesystem Det integrerte Clean-In-Place-vaskesystemet (CIP) gjør at tankens indre kan rengjøres og desinfiseres uten demontering, ved hjelp av automatiserte spraykuler eller roterende jethoder montert inne i tankkuppelen. En standard CIP-syklus for en melkelagringstank innebærer en forskylling med kaldt vann for å skylle restmelk, en alkalisk vask (vanligvis 1–2 % NaOH-løsning ved 70–75 °C) for å fjerne protein- og fettavleiringer, en mellomskylling, en syrevask (0,5–1 % salpeter- eller fosforsyreavleiring) for å løse opp en endelig desinfisering av mineraler. Hele syklusen tar vanligvis 45 til 90 minutter og styres av en PLS-basert CIP-kontroller med automatisk ventilsekvensering og konduktivitetsverifisering av skyllevann. Instrumenter for temperaturvisning og overvåking Oppbevaringstemperatur for melk er et kritisk kontrollpunkt under både matsikkerhetslovgivning og meieriindustristandarder. Store utendørstanker er utstyrt med PT100-motstandstemperaturdetektorer (RTDs) i flere høyder i tanken - typisk på bunnen, midtnivået og nær toppen - for å bekrefte jevn nedkjøling over hele volumet. Digitale temperaturdisplayer er montert på operatørens øyehøyde på utsiden av tanken, og i moderne installasjoner overføres temperaturdata i sanntid til et sentralt SCADA- eller gårdsstyringssystem. Høytemperaturalarmreléer utløser hørbare og visuelle varsler hvis melketemperaturen stiger over en forhåndsinnstilt terskel (vanligvis 6°C), slik at operatørene kan gripe inn før produktsikkerheten kompromitteres. Væskenivåindikatorer og sikteglass Nøyaktig væskenivåovervåking tjener både drifts- og sikkerhetsfunksjoner. Eksternt monterte flytetype eller trykkbaserte nivåtransmittere gir kontinuerlige volumavlesninger på operatørpanelet. Disse instrumentene er kalibrert til den spesifikke tankgeometrien og utdata i både prosentvis fullt og absolutt volum (liter). Et sikteglassrør i rustfritt stål med graderte markeringer på utsiden av tanken gir en direkte visuell krysssjekk av nivåavlesningen og er spesielt nyttig under melkeinntak eller overføringsoperasjoner. Noen installasjoner har også en høynivåalarm for å forhindre overfylling og søl. Lys- og tilgangsbestemmelser Intern LED-belysning er montert gjennom den øvre kuppelen for å lyse opp tankens indre under inspeksjon, prøvetaking eller vedlikehold. Lysene er forseglet til IP68-standarden for å motstå fuktighet og er vanligvis LED-enheter med lav varme for å unngå lokal oppvarming av melkeoverflaten. Tilgang til interiøret er gitt gjennom en manway med toppinngang (typisk 500 mm diameter på store tanker), utstyrt med et hengslet, pakningsforseglet deksel som kan åpnes for manuell inspeksjon eller CIP-sprayhodeinstallasjon. En fast eller teleskopisk innvendig stige kan også installeres for tanker over 3 meter i høyden. Kapasitetsvalg og retningslinjer for størrelse Valg av riktig tankkapasitet er en funksjon av daglig melkeinntaksvolum, innsamlingsfrekvens og behandlingsplan. Som en praktisk regel bør lagringskapasiteten dekke minst 24 timer med maksimalt inntaksvolum for å gi en buffer mot innsamlingsforsinkelser, nedetid i behandlingslinjen eller avbrudd i tankskipets ruteplanlegging. For store innsamlingsstasjoner som samler melk fra flere gårder, er 48-timers lagringskapasitet ofte spesifisert for å imøtekomme behandlingshull i helger eller ferier. Fasilitetsskala Daglig inntaksvolum Anbefalt tankkapasitet Typisk konfigurasjon Middels meieristasjon 10 000–20 000 L/dag 20 000–30 000 L 1–2 tanker Stort samlesenter 30 000–60 000 L/dag 50 000–100 000 L 2–3 tanker Industrielt prosessanlegg 100 000 L/dag 200 000–500 000 L totalt Flere tanker i batteri Installering av flere tanker med middels kapasitet i stedet for en enkelt veldig stor tank gir driftsfordeler: én tank kan tas offline for rengjøring eller vedlikehold mens de andre forblir i drift, og innkommende melk fra forskjellige gårder eller kvalitetsklasser kan lagres separat for sporbarhetsformål. Applikasjoner utover meieri: Mat og farmasøytisk væskelagring Selv om lagring av melkemelk er den primære applikasjonen, gjør designprinsippene til en stor utendørs melkelagringstank – hygienisk konstruksjon i rustfritt stål, isolert skall, CIP-kompatibilitet og presis temperaturkontroll – den like egnet for en rekke andre væskelagringsapplikasjoner i næringsmiddel- og farmasøytisk industri. Fasiliteter som behandler fruktjuicer, flytende egg, spiselige oljer, siruper eller farmasøytiske mellomprodukter bruker ofte strukturelt identiske tanker med mindre modifikasjoner av pakningsmaterialer, røreverksdesign eller temperatursettpunktområde. Viktige bruksområder på tvers av industrien inkluderer: Oppbevaring av kjølt juice og drikkekonsentrat før blanding eller tapping på flaske Tanker for flytende sukker og glukosesirup i konditori- og bakerier Fermenteringsbuljong eller kulturmedium lagring i farmasøytiske og bioteknologiske anlegg Lagring av rå eggvæske ved 2–4°C mellom bryting og pasteurisering i eggforedlingsanlegg Spiselig oljebufferlagring med nitrogenteppe for å forhindre oksidasjon Når du spesifiserer en tank for ikke-meieriapplikasjoner, er det viktig å verifisere at paknings- og tetningsmaterialer er kompatible med den spesifikke væsken som lagres - fluorsilikon- eller EPDM-forseglinger kan være nødvendig i stedet for standard silikon av meierikvalitet for sure eller løsemiddelholdige produkter. Omrøringsmomentspesifikasjonene må kanskje også økes for viskøse produkter som tykke siruper eller fruktpurékonsentrater. Operasjonelle beste praksiser for langsiktig ytelse Levetiden til en stor utendørs melketank avhenger sterkt av hvor konsekvent den vedlikeholdes. CIP-sykluser må utføres etter hver tømming av tanken - å hoppe over eller forkorte rengjøringssykluser fører til biofilmdannelse på tankoverflater, noe som blir stadig vanskeligere å fjerne og til slutt kompromitterer melkekvaliteten. CIP kjemiske konsentrasjoner og temperaturer bør verifiseres ved titrering eller konduktivitetstesting i stedet for å antas fra doseringspumpeinnstillinger alene. Vedlikehold av kjølesystem er like viktig. Kondensatorbatterier på utendørs installasjoner akkumulerer støv, insekter og rusk som reduserer varmevekslingseffektiviteten og øker kompressorens driftstimer. En månedlig visuell inspeksjon og trykkluftrensing av kondensatorfinner, kombinert med en kvartalsvis kjølemiddelpåfyllingskontroll og årlig kompressoroljeanalyse, vil forlenge utstyrets levetid betydelig og redusere energiforbruket. Temperaturregistreringskalibrering bør utføres minst årlig mot et sertifisert referansetermometer for å sikre at loggede temperaturdata forblir juridisk forsvarlige for matsikkerhetsrevisjoner. Til slutt bør tankfundamenter og støttekonstruksjoner inspiseres årlig for korrosjon, setninger eller sprekker, spesielt i områder med aggressiv jord eller sesongmessig frostheving. En tank som skifter ut av nivå med noen få grader kan påvirke røreverkens lagerbelastninger, væskenivåsensorens nøyaktighet og fullstendig drenering under CIP — små vedlikeholdsinvesteringer på fundamentnivå forhindrer mye større driftsproblemer nedstrøms.
Hvordan gjør en produksjonslinje for behandling av steinfruktpuré fersk frukt til markedsklare produkter? Steinfrukter - inkludert fersken, aprikos, plomme, kirsebær, mango og oliven - er blant de mest kommersielt verdifulle fruktkategoriene i den globale mat- og drikkeindustrien. Deres rike smaksprofiler, naturlige sødme og høye næringsinnhold gjør dem til ideelle kandidater for et bredt spekter av bearbeidede produkter: fra rene fruktpureer og smakstilsatt pålegg til bakerifyll, syltetøybaser og tilsetningsstoffer av drikkekvalitet. Å konvertere fersk steinfrukt til en stabil puré av høy kvalitet krever imidlertid en nøye konstruert produksjonslinje som tar tak i de unike strukturelle og biokjemiske utfordringene disse fruktene presenterer - spesielt den harde gropen i sentrum. Denne artikkelen undersøker helheten stein frukt puree behandlingen produksjonslinje i praktisk detalj, som dekker hvert behandlingstrinn, utstyret som er involvert, og de spesifikke produktutgangene linjen kan støtte. Råvaremottak og forhåndssortering Produksjonsprosessen starter med mottak og inspeksjon av innkommende rå frukt. Steinfrukter er svært bedervelige og følsomme for blåmerker, noe som betyr at rask og forsiktig håndtering i mottaksstadiet er avgjørende for å bevare fruktkjøttkvaliteten og minimere oksidasjon. Ved levering blir fruktpartier veid, tatt prøver og testet for nøkkelkvalitetsparametere inkludert Brix (sukkerinnhold), pH, fargeensartethet og synlige defekter. Forhåndssortering utføres på rulle- eller vibrasjonstransportører, der skadede, overmodne eller underdimensjonerte frukter fjernes - enten manuelt eller gjennom optiske sorteringssystemer utstyrt med nær-infrarøde (NIR) kameraer. For førsteklasses produktlinjer som honningferskenpuré eller enkeltvariant kirsebærpuré, håndheves stramme råvarespesifikasjoner på dette stadiet for å sikre smak og fargekonsistens i sluttproduktet. Frukt som passerer inspeksjon fortsetter til vask, mens avvist materiale omdirigeres til sekundær bruk eller avfallsbehandling. Vasking, avsteining og pulping Etter sortering kommer frukt inn i et flertrinns vaskesystem. Denne består vanligvis av en flotasjonstank for innledende bløtlegging og fjerning av rusk, etterfulgt av en høytrykkssprayskylling for å eliminere overflatemikroorganismer, jordbrukskjemiske rester og jordpartikler. Vanntemperatur og klor- eller ozondoseringsnivåer i vaskesystemet kontrolleres i henhold til matsikkerhetsprotokoller og krav til eksportmarkedet. Avsteining er det mest teknisk krevende trinnet som er unikt for behandling av steinfrukt. Gropen må skilles helt fra massen uten å forurense puréstrømmen - gropfragmenter er en kritisk matsikkerhetsfare. Industrielle avsteiningsmaskiner for fersken, aprikos og plomme bruker en kombinasjon av kløyveblad og roterende børster eller årer for å frigjøre gropen fra det omkringliggende kjøttet. For mindre steinfrukter som kirsebær er høyhastighets sentrifugalfjernere eller pneumatiske utkastingssystemer mer passende. Hard-pit frukt som oliven krever en spesialisert tilnærming. Olivenfjernere bruker vanligvis motroterende valser eller skjærehoder som er kalibrert til det spesifikke forholdet mellom grop og kjøtt for olivensorten som behandles. Uavhengig av frukttype, bør en metalldeteksjons- eller røntgeninspeksjonsenhet installeres nedstrøms for destoneren for å verifisere at ingen gropfragmenter har passert gjennom. Når fruktkjøttet er avsteinet, går den videre til pulper-etterbehandleren, som bryter vevet og tvinger pureen gjennom en skjerm i rustfritt stål. Skjermåpningsstørrelser velges basert på ønsket purétekstur: grovere skjermer (1,0–2,0 mm) for rustikke produkter eller bakervarer, finere sikter (0,4–0,8 mm) for glatte puréer av drikkekvalitet. En andre-pass finisher foredler teksturen ytterligere og fjerner gjenværende fiber eller frøfragmenter. Enzyminaktivering og blanding Fersk steinfruktpuré inneholder naturlig forekommende enzymer - spesielt polyfenoloksidase (PPO) og peroksidase - som forårsaker rask bruning og smaksnedbrytning når vevet blir ødelagt. Enzyminaktivering er derfor et tidskritisk trinn som må skje så raskt som mulig etter pulping. De to hovedmetodene som brukes i industrielle steinfruktpurélinjer er: Varmepausebehandling: Pureen varmes raskt opp til 85–95°C ved hjelp av en rørformet eller skrapet overflatevarmeveksler umiddelbart etter massefremstilling. Denne metoden gir en mer stabil, lysere puré med høyere viskositet, noe som gjør den ideell for bakerifyll og syltetøybunner. Kuldepause med askorbinsyredosering: pureen holdes ved lav temperatur og behandles med askorbinsyre (vitamin C) som antioksidant. Denne tilnærmingen bevarer flyktige aromatiske forbindelser og friske smaksnotater bedre, noe som gjør den foretrukket for førsteklasses fruktpuréer og tilsetningsstoffer av drikkekvalitet. Etter enzyminaktivering går pureen inn i blandings- og standardiseringsstadiet. Her måles Brix og pH inline og justeres for å møte produktspesifikasjonene. For smakstilsatte produkter som honningferskenpuré, tilsettes søtningsmidler, smakskonsentrater eller surgjøringsmidler på dette stadiet ved å bruke et doseringssystem integrert i blandingstanken. Blanding utføres under kontrollert skjærkraft for å sikre homogen fordeling uten overdreven skumdannelse. Konsentrasjons-, pasteuriserings- og konserveringsalternativer Avhengig av tiltenkt bruk, kan steinfruktpuré bearbeides til en konsentrert form eller holdes på naturlig Brix før termisk behandling. Fordampningskonsentrasjon ved å bruke en fordamper med fallende film reduserer vanninnholdet under vakuum, og bringer vanligvis naturlig Brix fersken- eller aprikospuré (10–14° Brix) opp til 28–36° Brix for påføring av syltetøy. Konsentrasjon reduserer transport- og lagringskostnadene og forlenger holdbarheten samtidig som den opprettholder smaksintensiteten når den utføres under vakuum ved lave temperaturer. Pasteurisering er det primære termiske konserveringstrinnet for steinfruktpuréer som ikke er beregnet på aseptisk emballasje. Følgende tabell oppsummerer typiske pasteuriseringsparametere etter produkttype: Produkttype Pasteurisering Temp. Hold tid Emballasjeformat Ren fruktpuré (fersk) 85–90°C 15–30 sek Avkjølt pose / badekar Bakerifyll / syltetøybunn 90–95°C 30–60 sek Aseptisk bag-in-trommel Tilsetningsstoff av drikkekvalitet 95–110 °C (UHT) 4–15 sek Aseptisk kartong / IBC Frossen puré 85°C forfrys 15 sek Frossen blokk / IQF For eksportmarkeder eller applikasjoner som krever omgivende hyllestabilitet, er aseptisk behandling den foretrukne ruten. Puree varmes opp til UHT-temperaturer i en varmeveksler med skrapet overflate – avgjørende for tyktflytende produkter som vil tilgrise standard platevekslere – og fylles deretter i forhåndssteriliserte poser, fat eller IBCer under sterile forhold. Dette formatet dominerer den industrielle ingredienshandelen for steinfruktpuréer som brukes i yoghurt-, smoothie- og konfektproduksjon. Fylling, pakking og kjølelagring Fyllingsstadiet må samsvare med emballasjeformatet som er valgt for hver produktlinje. Ferskenpuré eller fruktpakker med direkte konsum fylles i kopper, poser eller krukker på stempel- eller roterende fyllemaskiner med servodrevet nøyaktighet. Bakerifyll og syltetøybaser beregnet på matservering fylles i 20 kg eller 200 kg aseptiske pose-i-trommel-formater ved bruk av aseptiske posefyllere med steril nitrogenspyling for å forhindre oksidasjon. For produksjon av frossen puré føres fylte beholdere gjennom en spiralfryser eller sprengningstunnel for å bringe kjernetemperaturen til -18°C eller lavere før palletering. IQF-linjer (Individually Quick Frozen) brukes også til porsjoner av steinfruktpuré, og produserer frosne pellets eller skiver som er praktiske for porsjonsdosering i nedstrøms matproduksjon. Design av kjølelager er en integrert del av produksjonslinjen. Kjølte puréer krever lagring ved 0–4°C med kontrollert fuktighet for å forhindre kondens på emballasjen. Frosne produkter oppbevares ved -18°C til -22°C. Riktig først-inn-først-ut (FIFO) lagerrotasjon, kombinert med elektronisk batchsporbarhet, sikrer at ingen produkter eldes utover den spesifiserte holdbarheten før forsendelse. Tilpasse linjen for forskjellige steinfruktvarianter En av de viktigste designhensynene for en produksjonslinje for prosessering av steinfruktpuré er fleksibilitet på tvers av fruktvarianter. Fersken og aprikos har relativt mykt kjøtt og fristeinsgroper som er enkle å håndtere ved høy gjennomstrømning. Plommer, derimot, har ofte clingstone-varianter der gropen fester seg tett til kjøttet, noe som krever høyere destoner-moment og mer nøye skjermvalg. Kirsebær er små og inneholder mye antocyaninpigmenter som kan flekke utstyrets overflater og krever hyppige CIP-sykluser. Mango krever et ekstra fiberbehandlingstrinn på grunn av det lange, grove fibernettverket som kan tette etterbehandlerskjermene. Olivenbehandling for puré eller pasta introduserer ekstra kompleksitet på grunn av det høye polyfenolinnholdet og den forskjellige cellestrukturen til frukten. Olivenpuré-linjer inkluderer vanligvis et malakseringstrinn - langsom blanding av den knuste pastaen for å fremme oljedråpersammensmelting og smaksutvikling - før masse- og etterbehandlingsstadiene som brukes til andre steinfrukter. En godt utformet produksjonslinje skal imøtekomme produktbytte med minimal nedetid. Dette betyr å bruke hurtigkoblinger, CIP-kompatible fuktede overflater, utskiftbare skjermsett for pulper-etterbehandleren, og programmerbare logiske kontroller (PLC)-oppskrifter som automatisk justerer transportbåndhastigheter, pasteuriseringstemperaturer og Brix-settpunkter når du bytter mellom frukttyper eller produktkvaliteter. Evnen til å behandle flere steinfruktsorter på en enkelt linje forbedrer utnyttelsen av ressursene betydelig og reduserer kapitalkostnaden per SKU.
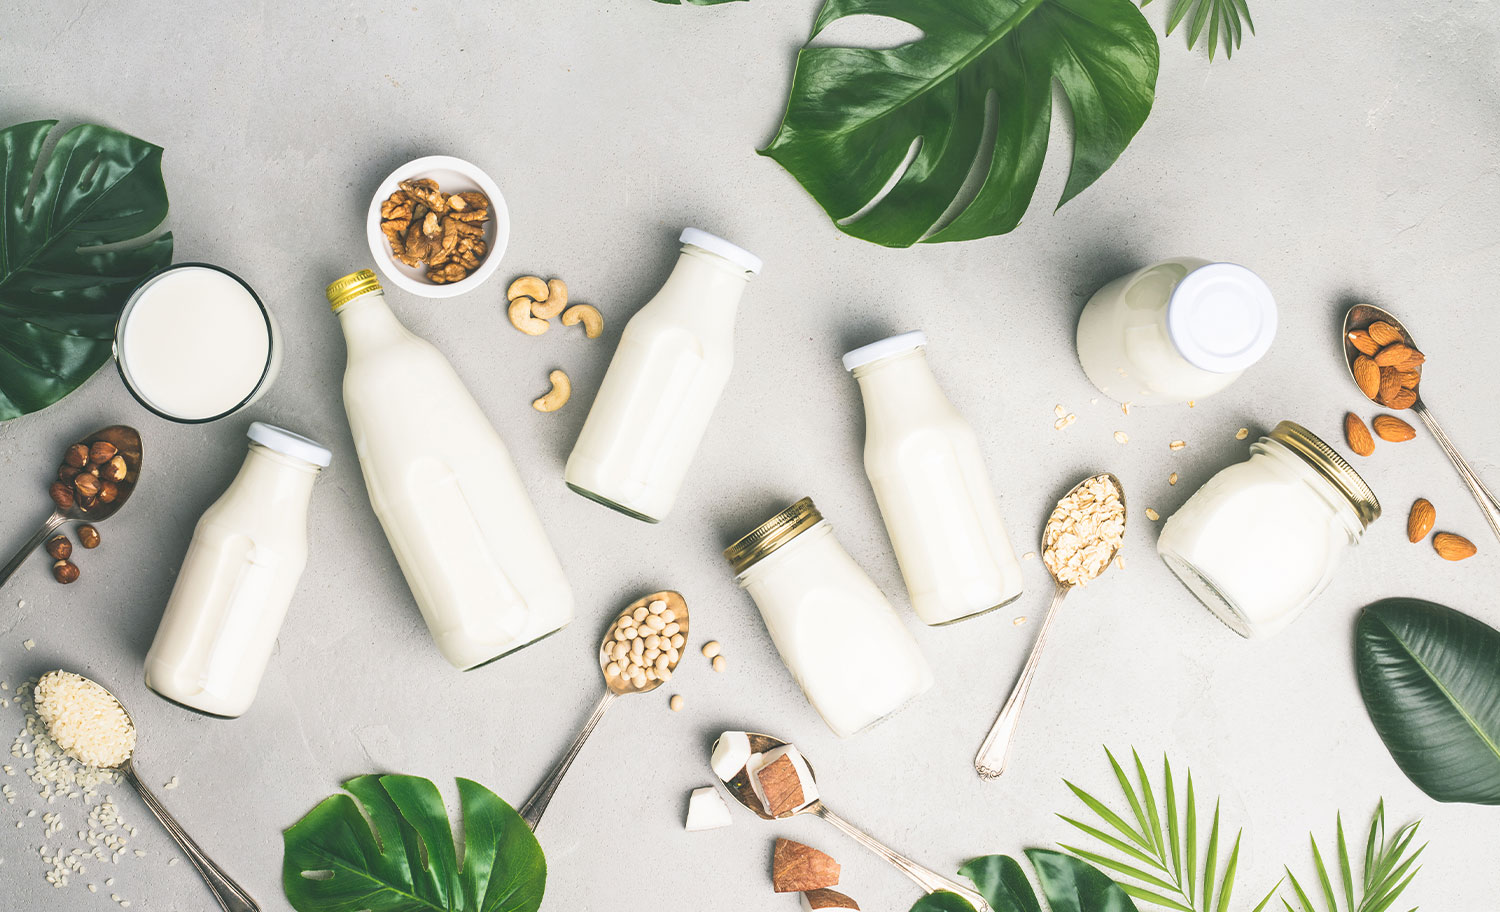
Hva gjør en moderne meieribehoglingslinje effektiv og sikker? Meieriforedling har utviklet seg dramatisk de siste tiårene. Dagens meieriproduksjonslinjer er ikke lenger enkle batch-behandlingsoppsett – de er svært integrerte systemer som kombinerer termisk behandling, steril emballasje, fermenteringskontroll og kjølekjedestyring under én kontinuerlig arbeidsflyt. For meieriprodusenter er det viktig å forstå strukturen og funksjonen til hvert segment innenfor en komplett meieribehandlingslinje, ikke bare for å opprettholde produktkvaliteten, men også for å oppnå driftseffektivitet, overholdelse av regelverk og langsiktig lønnsomhet. UHT Milk Production Line: Standarden for utvidet holdbarhet Ultra-High Temperature (UHT) prosessering er en av de mest brukte teknologiene i den globale meieriindustrien. En UHT-melkeproduksjonslinje varmer opp melk til temperaturer mellom 135°C og 150°C i to til fire sekunder, og eliminerer effektivt alle patogene og ødeleggende mikroorganismer. Dette gjør at sluttproduktet kan holde seg lagringsstabilt i opptil 12 måneder uten kjøling – en stor fordel for eksportmarkeder og regioner med underutviklede kjølekjeder. Nøkkelutstyret i en UHT-linje inkluderer en balansetank, avluftingsenhet, homogenisator, rør- eller platevarmeveksler og aseptisk fyllemaskin. Hver komponent spiller en kritisk rolle. Homogenisatoren reduserer størrelsen på fettkulene for å forhindre kremseparasjon, mens det aseptiske fyllstoffet sørger for at den steriliserte melken pakkes i et sterilt miljø, og eliminerer risikoen for kontaminering etter prosess. Emballasjeformater som vanligvis brukes inkluderer Tetra Pak-kartonger, HDPE-flasker og aseptiske poser. En vanlig utfordring i UHT-behandling er begroing - oppbygging av varmedenaturerte proteiner og kalsiumfosfatavleiringer på varmeveksleroverflater. For å løse dette er moderne UHT-systemer utstyrt med Clean-In-Place (CIP)-systemer som automatisk sykler rengjøringsmidler gjennom utstyret etter hver produksjonskjøring, opprettholder termisk effektivitet og reduserer nedetid. Pasteurisert melkeproduksjonslinje: balanserer sikkerhet og friskhet I motsetning til UHT-melk behandles pasteurisert melk ved lavere temperaturer - typisk 72°C i 15 sekunder i HTST-metoden (High Temperature Short Time) - som eliminerer skadelige bakterier samtidig som den bevarer mer av melkens naturlige smak, ernæringsprofil og bioaktive forbindelser. Pasteurisert melk må avkjøles og har generelt en holdbarhet på 7 til 21 dager, avhengig av emballasje og håndtering etter pasteurisering. En komplett produksjonslinje for pasteurisert melk inkluderer mottaks- og lagringstanker for råmelk, en platevarmeveksler for pasteurisering og kjøling, en homogenisator, en standardiseringsenhet (for kontroll av fettinnholdet) og en fyllemaskin. Standardiseringsenheten er spesielt viktig for storskala operasjoner, siden den lar produsenter konsekvent oppfylle spesifikasjoner for fettinnhold som helmelk (3,5 %), skummet (1,5–1,8 %) eller skummet (mindre enn 0,5 %). Temperaturovervåking er et kritisk kontrollpunkt i hele den pasteuriserte melkelinjen. Automatiserte sensorer registrerer og logger kontinuerlig temperaturer på hvert trinn av behandlingen. Hvis temperaturen ved holderøret faller under den nødvendige terskelen, omdirigerer en avledningsventil automatisk melken for reprosessering - en innebygd sikkerhetsmekanisme som hindrer underbehandlet produkt i å nå fyllstoffet. Dairy Farm Milk Rooms: The Foundation of Raw Milk Quality Kvaliteten på ethvert meieriprodukt begynner til slutt ved kilden: melkegården. Et godt designet melkerom - også kalt en melkestall eller melkeanlegg - er det første trinnet i meieriproduksjonslinjen og har en direkte innvirkning på den mikrobielle belastningen og det somatiske celletall av rå melk. Dårlig vedlikeholdte melkerom kan introdusere forurensning som er vanskelig å eliminere selv med nedstrøms termisk behandling. Moderne melkerom på melkegårder er utstyrt med automatiske melkesystemer (AMS), kjøletanker for bulkmelk, in-line filtreringsenheter og CIP-rensesystemer. Kjøletanken for bulkmelk kjøler raskt ned rå melk fra kuas kroppstemperatur (~38°C) til under 4°C innen to timer etter melking – det kritiske vinduet for å begrense bakteriell spredning. Rustfri stålkonstruksjon i hele melkerommet sikrer hygieniske overflater som er enkle å rengjøre og motstandsdyktige mot korrosjon. Nøkkelytelsesindikatorer som overvåkes på melkerom på gårdsnivå inkluderer: Totalt antall bakterier (TBC): bør være under 100 000 CFU/mL for rå melk av klasse A Somatisk celletall (SCC): verdier over 200 000 celler/ml kan indikere mastitt i besetningen Melketemperatur ved oppsamling: må være ≤4°C under lagring og transport Antibiotikarester: rutinemessig testing er nødvendig før melk kommer inn i en behandlingslinje Investering i høykvalitets infrastruktur på gårdsnivå er ikke valgfritt – det er en forutsetning for å produsere trygge, førsteklasses meieriprodukter lenger ned i linjen. Yoghurtfermenteringsproduksjonslinje: Presisjonskontroll for konsistent kvalitet Yoghurtproduksjon krever en helt annen tilnærming sammenlignet med flytende melkebehandling. Yoghurtfermenteringsproduksjonslinjen involverer nøye kontroll av mikrobiell aktivitet for å omdanne melkelaktose til melkesyre, noe som senker pH og får melkeproteinene til å gelere. Resultatet er et produkt med en karakteristisk syrlig smak og tykk tekstur. Linjen produserer typisk sett yoghurt (gjæret i den endelige beholderen), omrørt yoghurt (gjæret i en tank og deretter agitert), eller drikkelig yoghurt, som hver krever forskjellige utstyrskonfigurasjoner. Kjernetrinnene i en produksjonslinje for yoghurtgjæring er som følger: Trinn Prosess Nøkkelparameter 1 Melkestandardisering og blanding Fett og proteininnhold 2 Homogenisering 150–200 bar trykk 3 Varmebehandling 90–95°C i 5 minutter 4 Kjøling og startkulturinokulering 42–44°C inokulasjonstemperatur 5 Fermentering Mål pH 4,2–4,6 6 Avkjøling og fylling Under 20°C før fylling Startkulturen som brukes - vanligvis en kombinasjon av Streptococcus thermophilus and Lactobacillus delbrueckii subsp. bulgaricus — må doseres nøyaktig og tilsettes ved riktig temperatur for å sikre jevn gjæringsaktivitet. Automatisert pH-overvåking i gjæringstankene gjør det mulig for operatører å avslutte gjæringen nøyaktig når målsyren er nådd, og forhindrer oversuring som vil resultere i et for surt produkt. Integrasjon og automatisering på tvers av hele meieribehandlingslinjen Et konkurransedyktig meierianlegg driver ikke hver produksjonslinje isolert. Moderne melkeproduksjonsanlegg integrerer UHT, pasteurisering, gårdsmottak og gjæringslinjer gjennom et sentralisert SCADA-system (Supervisory Control and Data Acquisition). Dette lar anleggsledere overvåke prosessdata i sanntid, oppdage uregelmessigheter, planlegge CIP-sykluser og generere produksjonsrapporter – alt fra ett enkelt kontrollgrensesnitt. Automatisering spiller også en avgjørende rolle for energieffektivitet. Varmegjenvinningssystemer på pasteuriserings- og UHT-linjer kan gjenvinne opptil 94 % av den termiske energien som brukes til oppvarming, noe som dramatisk reduserer dampforbruket. Variabel frekvensomformere på pumper og kompressorer reduserer strømforbruket ytterligere. For anlegg som er rettet mot bærekraftssertifiseringer eller ønsker å redusere driftskostnadene, vil disse investeringene vanligvis betale seg tilbake innen to til tre år. Sporbarhet er et annet område der integrasjon gir målbar verdi. Ved å koble batch-oppføringer fra inntak av gårdsmelk gjennom prosessering, pakking og distribusjon, kan meieriprodusenter reagere på matsikkerhetshendelser med hastighet og presisjon – isolere berørte produktpartier i løpet av minutter i stedet for dager. Dette nivået av sporbarhet kreves i økende grad av forhandlere og reguleringsorganer i nøkkelmarkeder. Velge riktig melkeproduksjonslinjekonfigurasjon Valg av riktig kombinasjon av produksjonslinjer avhenger av flere faktorer: målproduktmiks, daglig behandlingskapasitet, markedsgeografi, tilgjengelig infrastruktur og kapitalbudsjett. Et lite regionalt meieri som serverer lokale ferskvaremarkeder kan prioritere en pasteurisert melkelinje med en yoghurtgjæringsenhet. En stor eksportorientert prosessor vil derimot investere mye i UHT-kapasitet og aseptisk emballasjeteknologi. Når man vurderer utstyrsleverandører, bør kjøpere se lenger enn den opprinnelige kjøpesummen og undersøke de totale eierkostnadene – inkludert energiforbruk, tilgjengelighet av reservedeler, ettersalgsservicedekning og leverandørens merittliste med installasjoner i lignende skala. Testing i pilotskala før full-line idriftsettelse kan også forhindre kostbare feil, spesielt for nye produktkategorier eller uvanlige råmelksammensetninger. Til syvende og sist er en godt konfigurert meieriproduksjonslinje ikke bare en kapitaleiendel – den er den operasjonelle ryggraden i et meierimerke. Å få teknologien, layouten og prosesskontrollene helt fra starten avgjør produktkvalitet, produksjonsoppetid og evnen til å skalere kapasitet etter hvert som markedsetterspørselen vokser.
Kontaktdetaljer
Production Address: nr. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Rom 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Be om tilpasset tilbud Trenger du noe spesielt? Vi er her for å hjelpe.