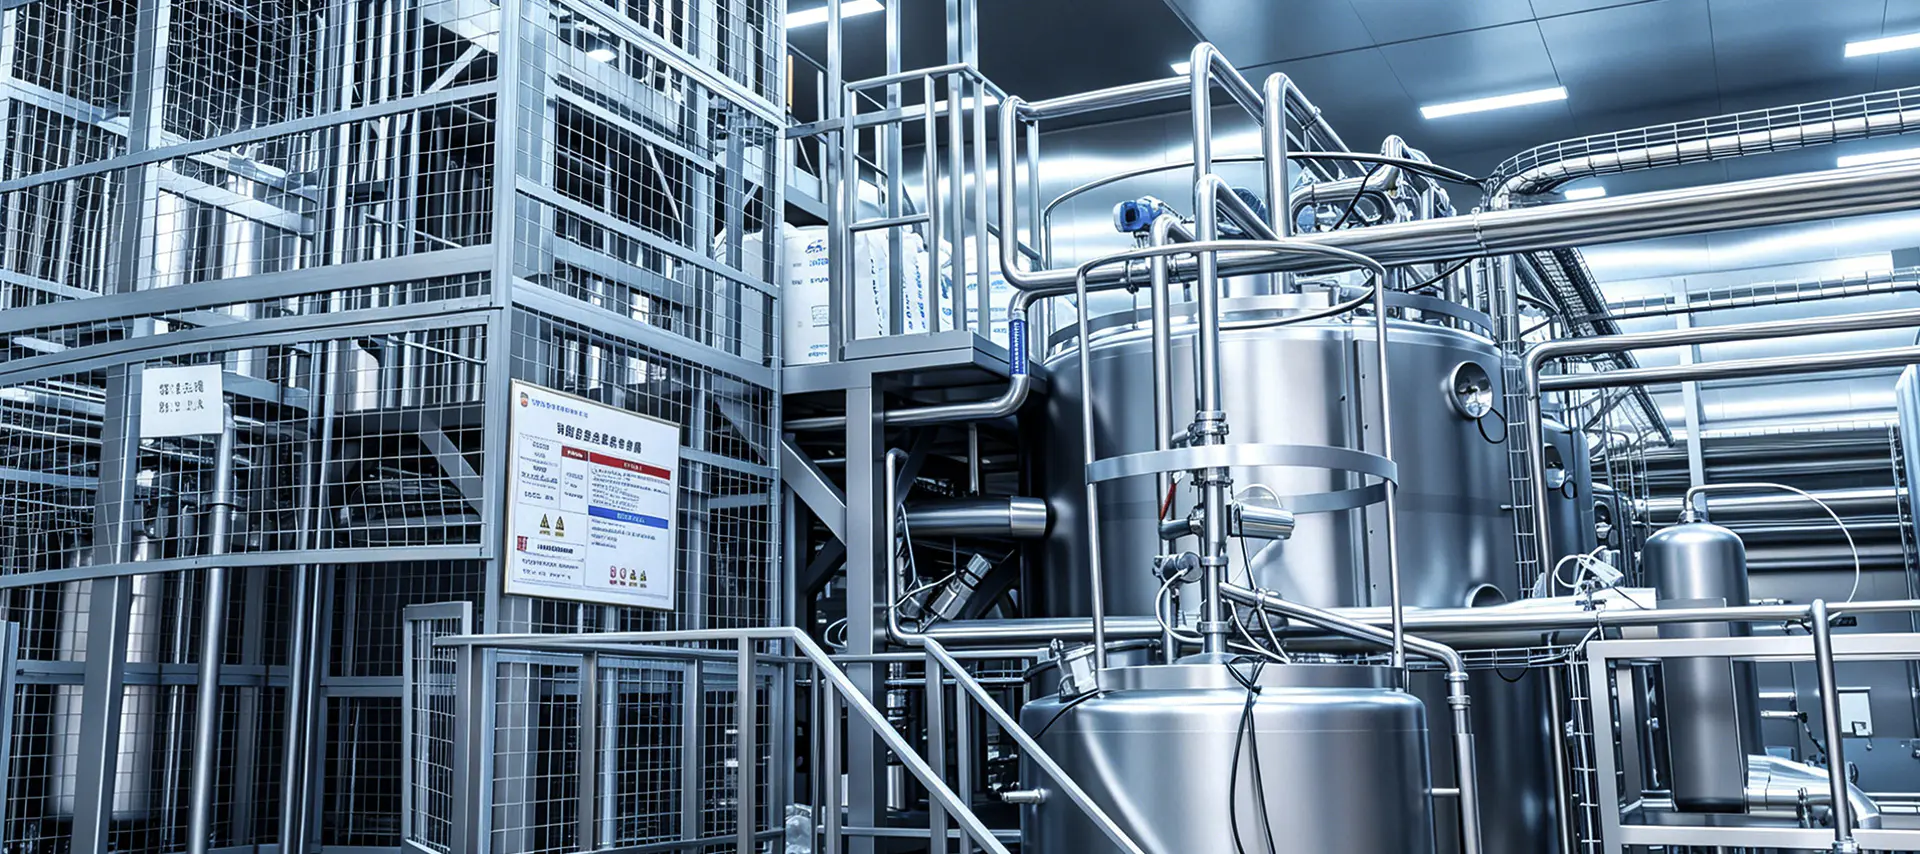
Kommersiell produksjon av tedrikker innebærer langt mer enn å brygge en kanne med te og forsegle den på en flaske. En fullt integrert produksjonslinje for behandling av tedrikke kombinerer presis håndtering av ingredienser, termisk behandling, steril fylling og automatisert emballasje til et kontinuerlig system med høy ytelse. Enten sluttproduktet er drikkeklar (RTD) grønn te, svart te med melk eller urteinfusjoner, følger den underliggende produksjonslogikken en strukturert sekvens av operasjoner. Å forstå hvert trinn hjelper produsenter med å identifisere effektivitetshull, sikre samsvar med mattrygghet og skalere produksjon uten å ofre produktkvalitet.
Hvert produksjonsløp begynner med inntak av råvarer. Tørre teblader, planteekstrakter, søtningsmidler, tilsetningsstoffer og vann mottas og inspiseres mot etablerte kvalitetsspesifikasjoner. For løsbladtilførsler vurderes fuktighetsinnhold, partikkelstørrelse og mikrobiell belastning før materialer kommer inn i prosessgulvet. Vannbehandling er like kritisk, siden spring- eller brønnvann må renses gjennom omvendt osmose (RO) filtrering og avionisering for å fjerne klor, tungmetaller og oppløste faste stoffer som ellers ville endre smak og stabilitet.
Tørre ingredienser lagres vanligvis i klimakontrollerte siloer eller forseglede beholdere for å forhindre klumping og forurensning. Flytende ingredienser som konsentrerte planteekstrakter eller smaksstoffer holdes i rustfrie ståltanker med omrøringssystemer. Forbehandlingsstadiet setter kvalitetsgrunnlaget for alt nedstrøms, og gjør leverandørkvalifisering og innkommende inspeksjon uomsettelige trinn i enhver godt administrert linje.
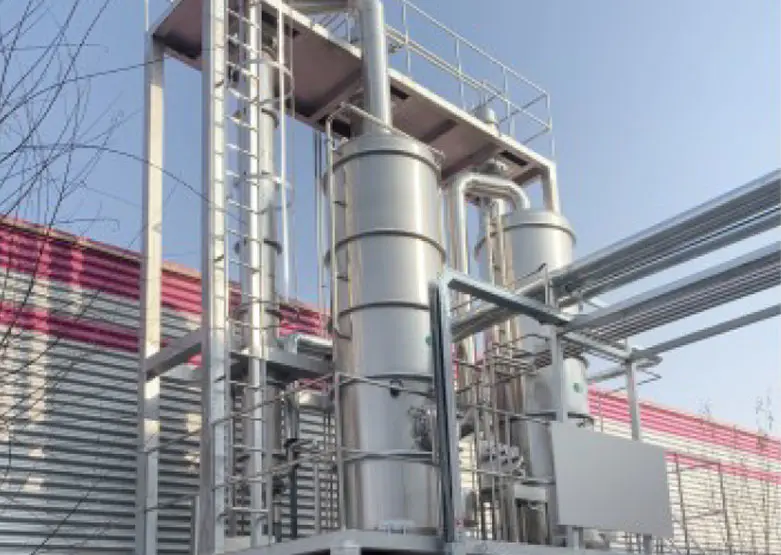
Ekstraksjonstrinnet konverterer rå temateriale til en konsentrert flytende base. Industrielle teekstraksjonssystemer faller vanligvis inn i to kategorier: varmtvannsekstraksjon og kaldbryggekstraksjon. Varmtvannsekstraksjon bruker temperaturer fra 75 °C til 95 °C, avhengig av tesorten, for å løse opp katekiner, koffein, teanin og aromatiske forbindelser innen en kontrollert kontakttid. Kaldbryggesystemer fungerer ved temperaturer under 20°C over lengre perioder, og gir en jevnere smaksprofil med lavere bitterhet, men krever lengre syklustider og større tankkapasitet.
Tabellen nedenfor oppsummerer standard driftsområder for vanlige tetyper i et kontinuerlig varmt ekstraksjonssystem:
| Te Type | Ekstraksjonstemperatur (°C) | Kontakttid (min) | Te-til-vann-forhold |
| Grønn te | 75–80 | 3–6 | 1:80 til 1:100 |
| Svart te | 88–95 | 4–8 | 1:60 til 1:80 |
| Oolong te | 82–88 | 4–7 | 1:70 til 1:90 |
| Urteinfusjon | 90–95 | 5–10 | 1:50 til 1:70 |
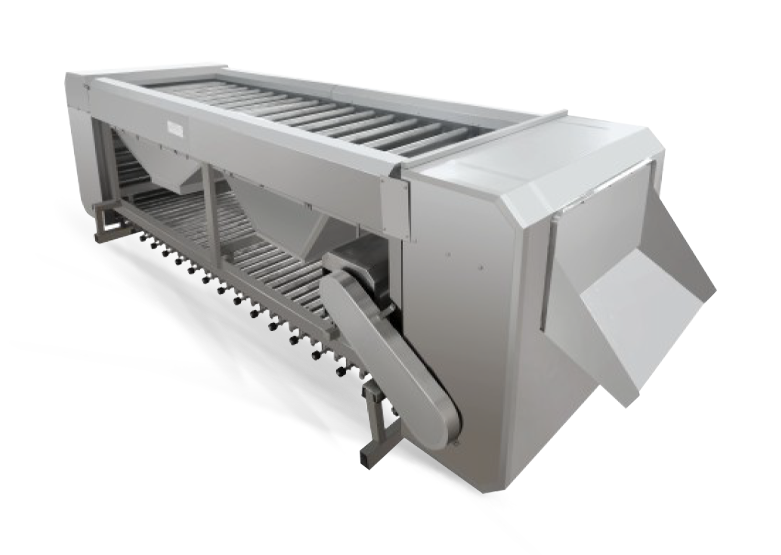
Etter ekstraksjon passerer væsken gjennom et filtreringstrinn som fjerner brukte blader og suspenderte stoffer. Kontinuerlige beltepresser, sentrifuger eller plate-og-ramme-filtre brukes ofte, etterfulgt av en sekundær mikrofiltreringsmembran for å oppnå klarheten som forventes i kommersiell te på flaske.
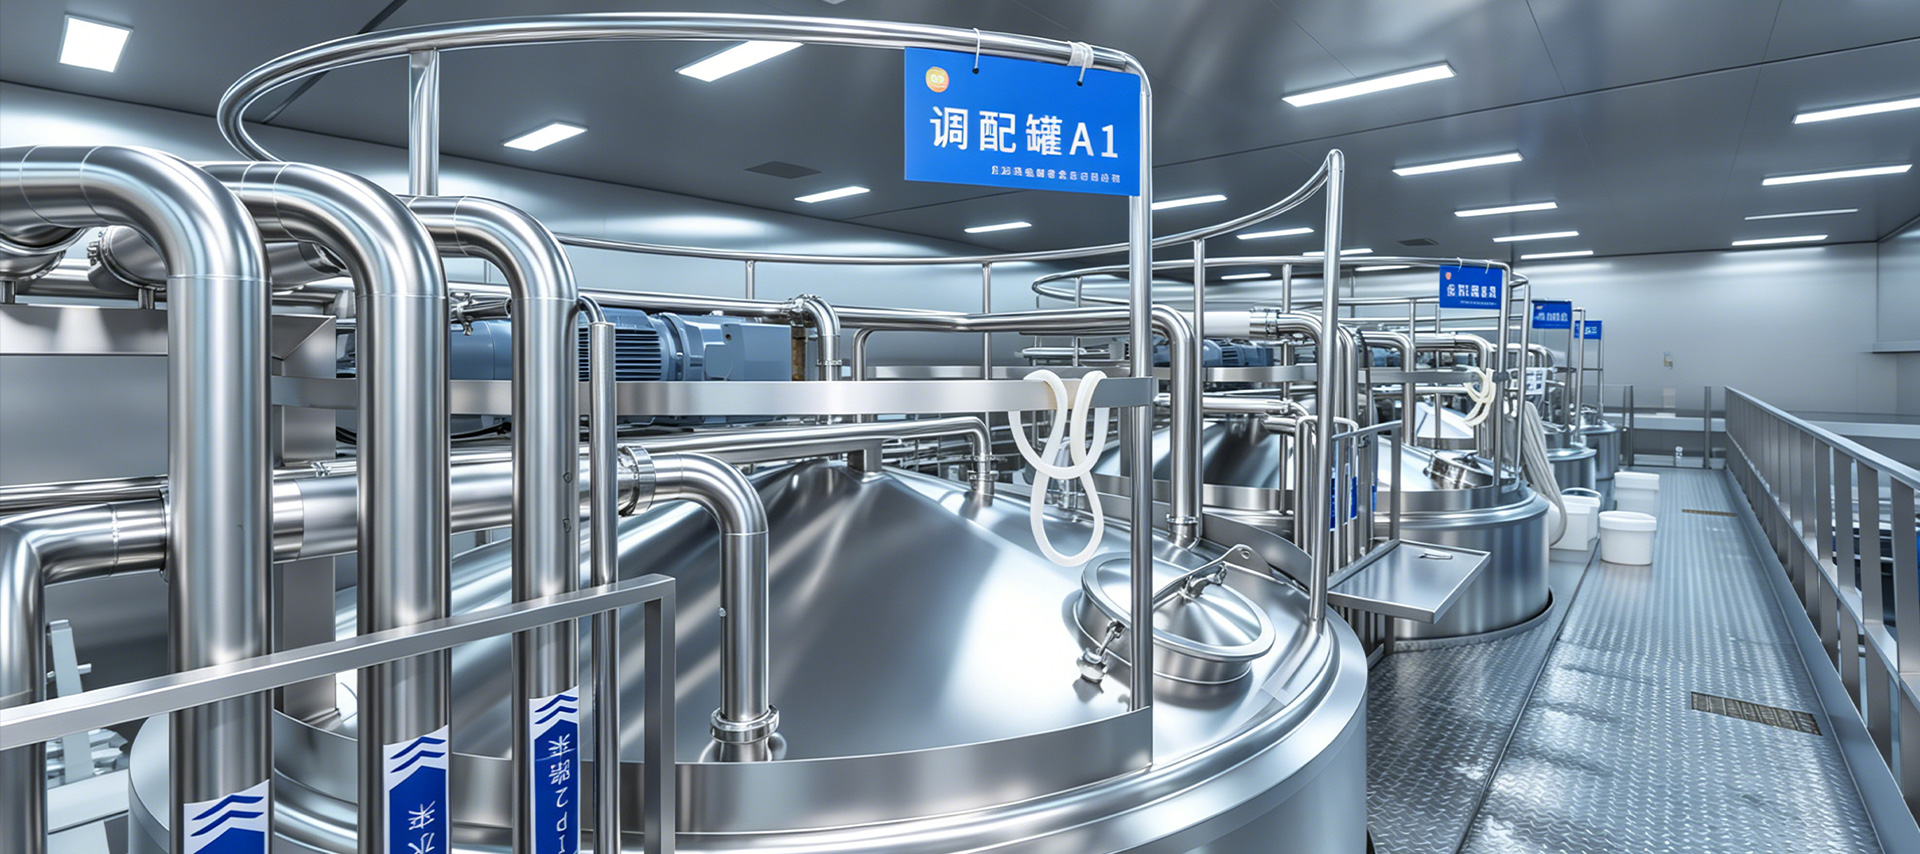
Når base-tevæsken er tilberedt, går den inn i en blandetank hvor søtningsmidler, syrer, stabilisatorer, vitaminer eller smaker tilsettes i henhold til produktformelen. Automatiserte doseringssystemer bruker strømningsmålere og veieceller for å sikre at hver ingrediens tilsettes innenfor stramme toleransebånd. For melkete-varianter brukes emulgeringsutstyr for å jevnt fordele fettholdige meieriprodukter eller plantebaserte ingredienser gjennom den flytende matrisen.
Standardisering innebærer justering av brix (sukkerinnhold), pH og Brix-til-syre-forhold for å møte den sensoriske målprofilen. Inline refraktometre og pH-sensorer gir sanntidstilbakemelding til kontrollsystemet, og tillater automatiske korreksjoner før produktet går over til termisk behandling. Dette stadiet er der mye av batch-til-batch-konsistensarbeidet skjer, og det krever tett koordinering mellom formelteamet og produksjonsoperatørene.
Termisk behandling er det mest kritiske mattrygghetstrinnet i hele produksjonslinjen for behandling av tedrikke. To hovedmetoder brukes avhengig av emballasjeformatet og ønsket holdbarhet:
Valget mellom disse to metodene påvirker ikke bare utstyrsinvesteringen, men også smaksprofilen til sluttproduktet. UHT-behandlet te utvikler ofte en kokt tone på grunn av Maillard-reaksjoner ved forhøyede temperaturer, som må håndteres gjennom formeljusteringer eller smaksmaskeringsmidler.
Fyllingsstadiet må opprettholde steriliteten etablert under termisk behandling. Tre fyllingsmetoder er standard i bransjen:
Fyllingsvolumnøyaktigheten overvåkes gjennom in-line kontrollvekter eller strømningsmålere, med automatiserte avvisningssystemer som fjerner under- eller overfylte beholdere før de når forseglingsenheten.
Etter forsegling beveger beholderne seg gjennom merkemaskiner som påfører trykkfølsomme etiketter, krympehylser eller limpåførte etiketter med nøyaktig registrering. Høyhastighets blekk- eller laserkodere skriver ut lotnumre, produksjonsdatoer og best-før-datoer direkte på beholdere eller korker. Synsinspeksjonssystemer sjekker for manglende etiketter, skjev påføring og uleselige koder før beholdere går videre til sekundæremballasje.
Sekundæremballasje innebærer å gruppere individuelle beholdere i multipakninger, sette dem inn i kartonger eller pakke dem inn i krympefilm. Automatiserte koffertopprettere, produkttransportører og koffertpakkere danner og fyller forsendelseskasser til priser som er synkronisert med oppstrøms fyllesystemet. Pallering av roboter stabler kofferter på paller etter forhåndsprogrammerte mønstre som optimerer laststabilitet og lagereffektivitet.
Moderne produksjonslinjer for behandling av te drikker bygge inn kvalitetskontroll på alle trinn i stedet for å stole utelukkende på inspeksjon ved slutten av linjen. Kritiske kontrollpunkter inkluderer ekstraksjonstemperatur og tid, turbiditet etter filtrering, blanding av brix og pH, dødelighet av termisk prosess (F-verdi eller tilsvarende logreduksjon), fyllvekt og forseglingsintegritet. Hver av disse parameterne logges av SCADA- eller PLS-systemet og lagres for batchsporbarhetsformål.
Sensoriske evalueringspaneler vurderer smak, farge og aroma fra hver produksjonsbatch ved å bruke standardiserte protokoller. Mikrobiologisk testing av oppbevarte prøver bekrefter sterilitet før produktet frigjøres fra lageret. For eksportmarkeder dekker ytterligere samsvarskontroller tungmetallgrenser, nivåer av plantevernmiddelrester i teinnmatingen og emballasjemigrasjonstesting.
Linjeeffektiviteten i et produksjonsanlegg for tedrikke bestemmes ikke bare av individuell maskinhastighet, men av hvor godt hvert trinn er integrert. Buffertanker mellom avtrekk og fylling beskytter mot oppstrøms forsinkelser. Automatiserte CIP-systemer (Clean-in-Place) sykler prosesseringsrørene gjennom kaustisk, syre- og skyllesekvenser mellom produksjonskjøringene, minimerer nedetid og reduserer risikoen for krysskontaminering. OEE-sporing (Overall Equipment Effectiveness) hjelper driftsteam med å kvantifisere tilgjengelighetstap, hastighetstap og kvalitetstap separat, noe som muliggjør målrettede forbedringshandlinger i stedet for brede kapasitetsoppgraderinger.
Ved å velge riktig kombinasjon av termisk behandling, fyllingsteknologi og beholderformat tidlig i prosjekteringsfasen unngår du kostbare ettermonteringer senere. Produsenter som skalerer fra 5 000 flasker i timen til 30 000 flasker i timen står ikke bare overfor utfordringer med utstyrsstørrelser, men også endringer i CIP-sekvensering, forsyningsforsyning og dokumentasjon av kvalitetssystem. Å planlegge produksjonslinjen som et integrert system fra begynnelsen er det som skiller bærekraftig oppskalering fra reaktiv problemløsning.

Kontaktdetaljer
Production Address: nr. 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Rom 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Hurtigkobling
Be om tilpasset tilbud Trenger du noe spesielt? Vi er her for å hjelpe.